EN
So wählen Sie eine Maschinenvisionsbeleuchtung für Ihre Anwendung aus
Eine Kamera kann nur das Bild inspizieren, das sie empfängt. Daher ist ein licht für industrielle Bildverarbeitung funktionaler Bestandteil des Inspektionssystems und kein Zubehör. Die richtige Beleuchtung hebt das interessierende Merkmal vom Hintergrund ab; die falsche Beleuchtung kann einen Kratzer verbergen, einen Code auswaschen oder ein stabiles Teil inkonsistent erscheinen lassen. Beginnen Sie mit dem Defekt, der Oberfläche, der Bewegung und der Kamerageometrie – nicht mit einer Lichtform aus einem Katalog.
Verwenden Sie diesen Prozess, um die licht für industrielle Bildverarbeitung optionen vor Tests am Prüfstand einzugrenzen. Er ist besonders nützlich, wenn das Teil reflektierend, gekrümmt, in Bewegung ist oder wechselndem Umgebungslicht ausgesetzt ist.
1. Definieren Sie das Inspektionsmerkmal, bevor Sie ein Maschinenvisionslicht auswählen
Notieren Sie genau, worauf das System unterscheiden muss. Handelt es sich um eine fehlende Komponente, ein gedrucktes Zeichen, eine erhabene Kante, eine Delle, einen Farbunterschied oder eine Oberflächenkratzer? Definieren Sie dann, was unterdrückt werden muss: Hintergrundstruktur, Blendung, Schatten, Ölfilm oder benachbarte Merkmale. Eine nützliche Akzeptanzformulierung lautet: „Das Zielmerkmal muss ausreichend wiederholbare Kontraste erzeugen, damit Kamera und Prüfalgorithmus es von normaler Variation trennen können.“
Dokumentieren Sie außerdem das Sichtfeld, den Arbeitsabstand, die Teileorientierung, die Fördergeschwindigkeit, die Kamera-Belichtungszeit, die Blendenöffnung des Objektivs und die Umgebungslichtbedingungen. Diese Angaben verhindern einen häufigen Fehler: die Auswahl einer hellen licht für industrielle Bildverarbeitung die am Ort der Kamera nicht den erforderlichen Kontrast liefert.
2. Passen Sie die Beleuchtungsgeometrie an Oberfläche und Fehler an
Der Beleuchtungswinkel ist in der Regel wichtiger als die reine Intensität. Verwenden Sie diese Ausgangspunkte und validieren Sie sie anschließend mit Bildern guter und fehlerhafter Teile:
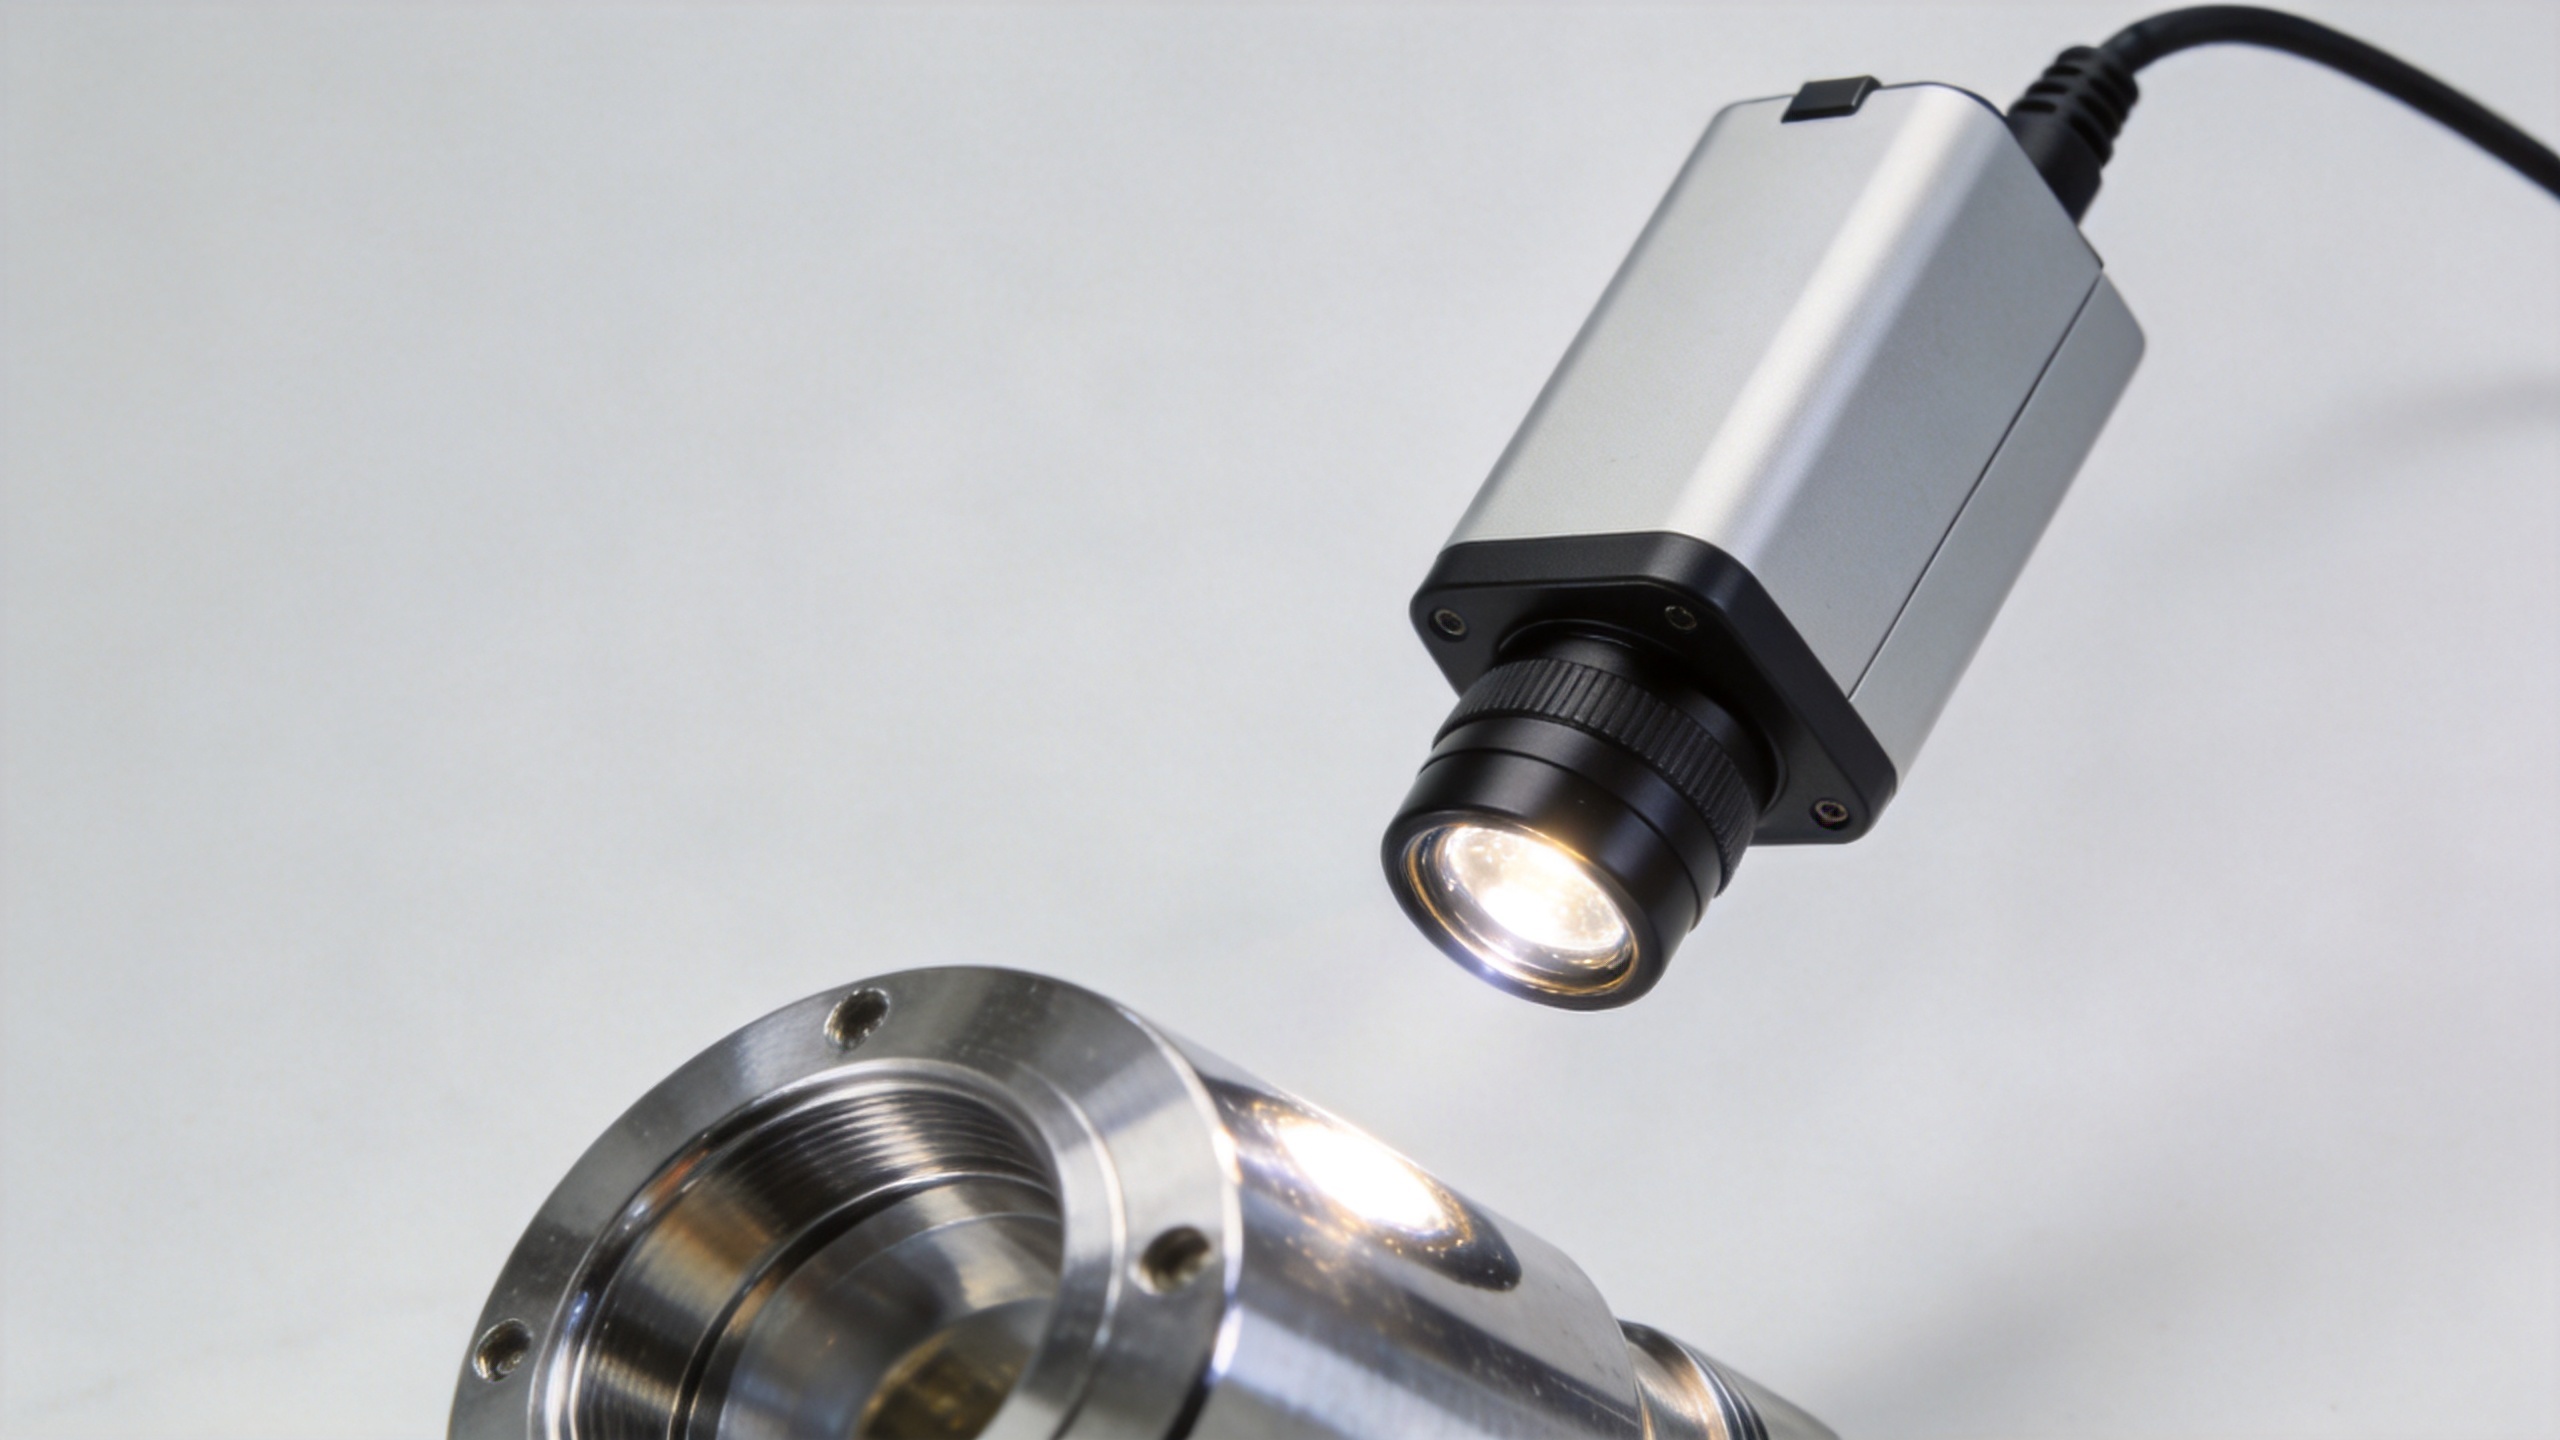
- Hellfeld- oder Richtungsbeleuchtung: Eine Balkenleuchte oder Ringleuchte erzeugt kontrastreiche, gerichtete Beleuchtung für Kanten, Strukturen und Merkmale mit vorhersagbarer Orientierung. Ändern Sie den Winkel, wenn Blendung das Merkmal überlagert.
- Dunkelfeldbeleuchtung: Niedrigwinklige, streifende Beleuchtung lässt häufig Kratzer, erhabene Markierungen, Kanten und Partikel deutlich hervortreten, da diese Merkmale Licht in Richtung Kamera streuen. Sie ist oft ein starker erster Ansatz für die Inspektion von Oberflächenfehlern.
- Streulichtbeleuchtung: Kuppel-, Tunnel- oder andere streuende Anordnungen verringern die Dominanz einzelner Reflexionen. Sie sind nützliche Ausgangsoptionen für glänzende, gemischt reflektierende oder gekrümmte Teile, bei denen direkte Beleuchtung instabile Hotspots erzeugt.
- Hintergrundbeleuchtung: Verwenden Sie eine Hintergrundbeleuchtung, wenn Silhouette, Loch, Spalt, Außenkontur oder Vorhandensein/Fehlen die entscheidenden Informationen sind. Eine Hintergrundbeleuchtung ist üblicherweise nicht die erste Wahl für gedruckte Oberflächendetails.
- Koaxiale Beleuchtung: Bei flacheren, reflektierenden Objekten kann axiale Beleuchtung helfen, kontrollierte Rückstrahlung entlang der optischen Achse zu erzeugen und ausgewählte ebene Markierungen oder Texturunterschiede sichtbar zu machen.
Behandeln Sie diese Kategorien nicht als Garantien. Ein polierter Teil benötigt möglicherweise eine diffuse Beleuchtung für einen Defekt und eine flache Lichtquelle für einen anderen. licht für industrielle Bildverarbeitung führen Sie einen A/B-Bildtest mit dem tatsächlichen Produktionsmaterial, der Oberflächenbeschaffenheit und den Defektproben durch.
3. Wählen Sie Farbe und Wellenlänge für den Bildkontrast
Weißes Licht ist eine praktische Ausgangsbasis, wenn die Farbwiedergabe erhalten bleiben muss; monochromatische Beleuchtung kann jedoch eine Graustufeninspektion vereinfachen. Ziel ist es nicht, eine optisch ansprechende Farbe auszuwählen, sondern eine nützliche Differenz in der Kamerareaktion zwischen dem Merkmal und seiner Umgebung zu erzeugen.
Zum Beispiel kann ein farbiger Aufkleber, eine Tinte oder eine Beschichtung unter roter, blauer, grüner, infraroter oder ultravioletter Beleuchtung sehr unterschiedlich reagieren. Eine Monochromkamera mit einem geeigneten Filter kann unerwünschte spektrale Informationen weiter reduzieren. Falls Sie Infrarot- (IR) oder Ultraviolett- (UV) Beleuchtung in Erwägung ziehen, überprüfen Sie vor einer endgültigen Entscheidung die Empfindlichkeit der Kamera, die Lichtdurchlässigkeit des Objektivs, die Sicherheitsanforderungen sowie die Produktionsumgebung. HIFLYs aktive variable Bibliothek bestätigt, dass wellenlängenspezifische Optionen wie IR-, UV- und schmalbandige sichtbare Beleuchtung relevant sein können, wenn herkömmliches weißes Licht das gewünschte Merkmal nicht isoliert.
4. Berechnen Sie Abdeckung, Gleichmäßigkeit und Arbeitabstand
Alicht für industrielle Bildverarbeitung muss das Sichtfeld in der realen Montageentfernung abdecken, nicht nur die nominelle Bauteilgröße. Eine größere Entfernung kann den physischen Freiraum verbessern, verändert jedoch die Abdeckung und kann die Beleuchtungsstärke am Zielobjekt verringern. Prüfen Sie, ob die Geometrie einen gleichmäßigen, nutzbaren Bereich über das gesamte Sichtfeld hinweg erzeugt – einschließlich der Ecken.
Bewerten Sie die Gleichmäßigkeit mit der Produktionskamera und den Belichtungseinstellungen. Ein Bild, das in der Mitte akzeptabel ist, aber an den Rändern dunkel erscheint, kann zu Schwellenwertdrift, falschen Ablehnungen oder erhöhtem Aufwand bei der Bildverarbeitung führen. Berücksichtigen Sie ausreichend Platz für Halterungen, Schutzvorrichtungen, Objektivgehäuse und jegliche erforderliche Abschirmung gegen Umgebungslicht.
5. Wählen Sie den Betrieb im Dauerlicht- oder Stroboskopmodus basierend auf der Bewegung
Für stationäre oder langsame Objekte kann der Dauerlichtmodus ausreichend und unkompliziert sein. Für schnelle Förderbandbewegung kann ein Stroboskoplicht licht für industrielle Bildverarbeitung das mit der Kamerabelichtung synchronisiert ist, einen kurzen, intensiven Lichtimpuls liefern, der zur Bewegungsfixierung beiträgt. Lichtquelle, Steuergerät, Kameratriggersignal und Belichtung müssen gemeinsam als eine zeitliche Kette bewertet werden.
Bitten Sie den Lieferanten um Angaben zum zulässigen Betriebsmodus, zur Impulsbreite, zu den Tastverhältnisgrenzen, zur Auslöseschnittstelle und zu den thermischen Richtwerten. Hochstrom-Stroboskopbetrieb bedeutet nicht einfach „mehr Helligkeit“: Eine zulässige Übersteuerung hängt von Faktoren wie dem Tastverhältnis und der Wärmeableitung ab. Bestätigen Sie das Ergebnis über einen repräsentativen Produktionszyklus – nicht nur in einer kurzen Demonstration.
6. Prüfen Sie die Kompatibilität des Controllers und die Umgebungsbedingungen
Bestätigen Sie vor der Freigabe die elektrische Kompatibilität zwischen Leuchte und Controller, einschließlich Eingangsspannung, Strom, Steckertyp, Dimmmethode, Auslöselogik und Polarität. Prüfen Sie, ob der Controller die für Ihre Anwendung erforderliche Zeitgenauigkeit und Intensitäts-Wiederholgenauigkeit unterstützt. Dokumentieren Sie eine bewährte Einstellung, damit das System nach Wartungsarbeiten wiederhergestellt werden kann.
Berücksichtigen Sie Hitze, Vibration, Staub, Spülbedingungen und den verfügbaren Einbauraum. Falls die Anwendung anspruchsvoll ist, prüfen Sie, ob die gewählte Gehäuseschutzart und die Montageanordnung geeignet sind. Die dokumentierte Produktentwicklungskapazität von HIFLY sowie die anwendungsspezifische Empfehlungsunterstützung können hilfreich sein, wenn eine Standardlichtgeometrie oder -wellenlänge an die Prüfbedingungen angepasst werden muss.
7. Validieren Sie die Auswahl mit einem bildbasierten Test unter produktionsnahen Bedingungen
Treffen Sie die endgültige Auswahl anhand der Bilder – nicht anhand des Katalogs. Testen Sie normale Teile, bekannte Fehler, erwartete Oberflächenvariationen sowie die höchste vorgesehene Fördergeschwindigkeit. Vergleichen Sie die Signal-Rausch-Trennung, die Glanzstabilität, den Belichtungsspielraum und das Verhalten bei falschen Aussortierungen. Überprüfen Sie die Bilder nach dem Aufwärmen der Anlage, da Temperatur- und Montageänderungen die Wiederholgenauigkeit beeinflussen können.
- Stellen Sie Kamera, Objektiv, Gesichtsfeld und Arbeitsabstand nahe an die geplante Installation ein.
- Testen Sie mindestens zwei Beleuchtungsgeometrien, wenn die Oberfläche reflektierend ist oder der Fehler subtil ist.
- Probieren Sie Wellenlängenänderungen nur dort aus, wo das Material oder die Markierung wahrscheinlich unterschiedlich reagieren.
- Überprüfen Sie die kontinuierliche und Stroboskop-Timing-Einstellung bei tatsächlicher Produktionsgeschwindigkeit.
- Speichern Sie repräsentative Bilder sowie die genehmigten Steuerungseinstellungen zusammen mit der Inspektionsvorgabe.
Eine praktische Checkliste zur Auswahl von Maschinenvisionsbeleuchtung
| Frage | Was zu prüfen ist |
|---|---|
| Was muss erkannt werden? | Fehler, Markierung, Kante, Farbe, Kontur oder Vorhandensein/Nichtvorhandensein. |
| Welche Oberfläche wird inspiziert? | Glanz, Krümmung, Textur, Durchsichtigkeit und erwartete Schwankungen zwischen Loschargen. |
| Welche Geometrie erzeugt Kontrast? | Richtungsgebundene, Dunkelfeld-, Streu-, Hintergrund- oder koaxiale Testbilder. |
| Bewegt sich das Zielobjekt? | Belichtungszeit, Bewegungsunschärfe, Trigger-Timing und Blitz-Duty-Cycle. |
| Läuft es zuverlässig? | Abdeckung, Gleichmäßigkeit, Wärmeentwicklung, Kompatibilität mit dem Controller, Montage und Umgebungslicht. |
Wandeln Sie den Test in einen kontrollierten Vergleich um.
Erstellen Sie für jeden licht für industrielle Bildverarbeitung kandidaten eine kurze Testdokumentation. Fotografieren Sie dieselben einwandfreien und fehlerhaften Proben mit unveränderten Kameraeinstellungen und bewerten Sie dann jede licht für industrielle Bildverarbeitung hinsichtlich Kontrast der Merkmale, Blendung, Abdeckung und Zeitpuffer. Dadurch wird die licht für industrielle Bildverarbeitung entscheidung nachvollziehbar statt subjektiv.
Wenn zwei Optionen ähnlich aussehen, ändern Sie jeweils nur eine Variable. Vergleichen Sie den licht für industrielle Bildverarbeitung winkel, bevor Sie die Belichtung ändern; vergleichen Sie die Wellenlänge, bevor Sie die Prüfschwelle ändern. Die ausgewählte licht für industrielle Bildverarbeitung muss das Merkmal auch nach normaler Teilevariation und einer realistischen Positionsverschiebung noch erkennen lassen.
Bewahren Sie die genehmigte licht für industrielle Bildverarbeitung einstellung mit Fotos ihrer Halterungsposition, der Steuergeräteeinstellung und des Kamera-Recipes auf. Diese Referenzbasis hilft Technikern, das System nach Wartungsarbeiten wiederherzustellen. Wird eine neue Materialoberfläche eingeführt, wiederholen Sie den licht für industrielle Bildverarbeitung test, anstatt vorauszusetzen, dass die bestehende Einstellung weiterhin robust bleibt.
Bei Mehrstationen-Prüfung stellen Sie sicher, dass jede licht für industrielle Bildverarbeitung eine klar definierte Aufgabe hat. Ein licht für industrielle Bildverarbeitung kann beispielsweise eine Oberflächenkratzer erkennen, während ein anderer die Silhouettenmessung liefert. Diese Aufgaben zu trennen kann zu zuverlässigeren Bildern führen, als einen einzelnen licht für industrielle Bildverarbeitung zu veranlassen, jedes Merkmal zu erkennen.
Letzter Hinweis
Die Auswahl eines licht für industrielle Bildverarbeitung ist eine Aufgabe der Kontrasttechnik. Beginnen Sie mit der Merkmalsmerkmal, das Sie sichtbar machen müssen, nutzen Sie die Beleuchtungsgeometrie zur Steuerung von Reflexionen und Schatten, und überprüfen Sie anschließend Wellenlänge, Abdeckung, Zeitsteuerung und thermische Grenzwerte anhand realer Bilder. Ein strukturierter Versuch verringert die Wahrscheinlichkeit, ein Softwareproblem zu lösen, das tatsächlich durch die Beleuchtung verursacht wird. Für Anwendungen mit ungewöhnlichen Oberflächen, Geschwindigkeiten oder Wellenlängen sollten Sie frühzeitig einen Beleuchtungsspezialisten hinzuziehen und repräsentative Bauteile sowie Fehlerproben zum Gespräch mitbringen.