EN
Iluminación de visión artificial para la inspección de membranas: dos casos prácticos
Las membranas transparentes y semitransparentes son difíciles de inspeccionar porque pueden transmitir o dispersar la iluminación en lugar de producir un borde visible nítido. Un sistema práctico de visión artificial debe hacer que los estados «membrana presente» y «membrana ausente» se vean consistentemente distintos, sin depender únicamente de mejoras por software. En estas dos pruebas, el objetivo de la inspección era detectar la presencia. Dos estructuras de membrana requerían geometrías de iluminación diferentes: una luz de cúpula para una membrana con anillo de acero y una luz anular de ángulo bajo para una membrana de cúpula.
Por qué la geometría de la iluminación es fundamental en la detección de presencia de membranas
Una membrana puede estar físicamente presente pero seguir siendo casi invisible bajo una iluminación inadecuada. Por tanto, la iluminación debe interactuar con la membrana y el accesorio de modo que genere un cambio repetible de intensidad o color dentro de la zona de inspección.
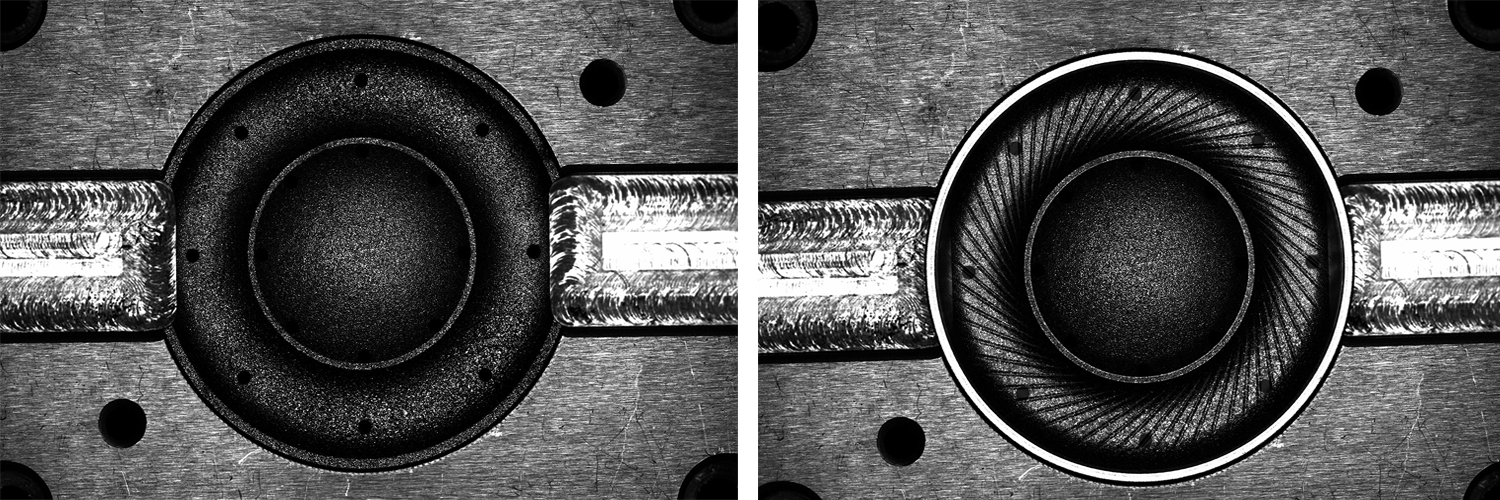
Para la muestra del anillo de acero, una imagen en escala de grises fue suficiente porque la membrana cambió el anillo de oscuro a claro bajo iluminación difusa frontal. Para la muestra de membrana en cúpula, una cámara en color conservó la diferencia tonal visible: el anillo del accesorio aparecía negro sin la membrana y blanco lechoso cuando se instalaba la membrana.
Estas pruebas muestran por qué la luz debe seleccionarse según el comportamiento óptico de la pieza, y no únicamente según su brillo. La forma superficial, la transparencia, el campo de visión, la distancia de trabajo, el tipo de cámara y el espacio disponible para la fijación influyeron todos en la configuración final. Las imágenes proporcionadas demuestran una clara separación visual, pero no se facilitaron cifras de precisión, tiempo de ciclo ni repetibilidad; estos valores deben confirmarse durante la validación en producción.
Caso 1: Inspección de membrana en anillo de acero con luz en cúpula
La primera configuración utilizó iluminación difusa frontal procedente de una luz en forma de cúpula con forma de cuenco. Su amplia superficie reflectante distribuyó la luz alrededor del soporte de anillo de acero y produjo una imagen monocromática de alto contraste. En los resultados facilitados, el anillo del soporte permaneció negro cuando la membrana estaba ausente y se volvió blanco brillante cuando la membrana estaba presente. Este cambio de estado proporciona al algoritmo de visión una señal directa de región de interés para la verificación de presencia.
La configuración de imagen consistió en una cámara monocromática de barrido de área MV-CS200-10GM de 20 MP , una lente fija de 35 mm , y una luz en forma de cúpula KM-3DM13034-W-24V-S . La distancia de trabajo de la lente fue de 180 milímetros , el campo de visión fue de 67 × 45 mm , y la altura de instalación de la luz fue de 93 mm .
Una luz de cúpula era adecuada porque la membrana y la fijación circular requerían una iluminación frontal amplia y uniforme. Para la implementación en producción, el equipo debe bloquear la exposición y la ganancia, proteger la estación de cambios en la luz ambiental y validar muestras en condiciones normales, con membrana ausente, con membrana desplazada y con variaciones entre lotes.
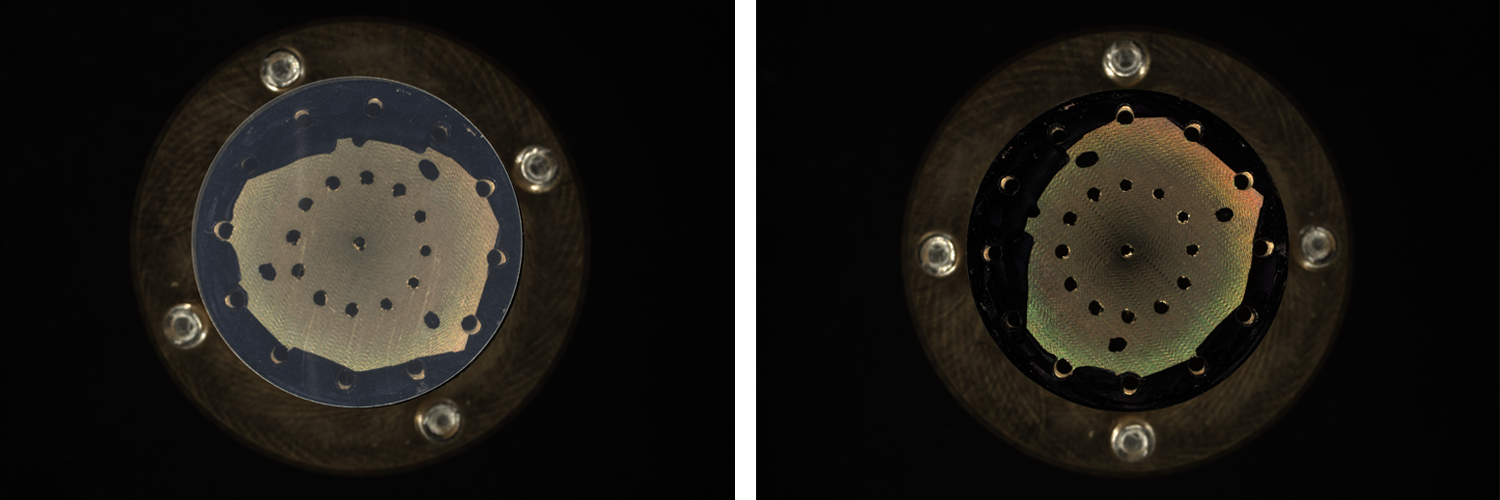
Caso 2: Inspección de cúpula-membrana con una luz de anillo de ángulo bajo
La segunda muestra tenía una geometría distinta y requería un ángulo de iluminación más bajo. Una luz de anillo de ángulo bajo dirigida horizontalmente iluminó la zona de cúpula-membrana, mientras que la cámara en color registraba el contraste RGB resultante. Sin la membrana, la región de la fijación circular aparecía negra. Con la membrana instalada, la misma región aparecía blanca lechosa, lo que hacía visualmente distinguibles ambos estados.
Esta configuración utilizó una cámara a color de escaneo de área MV-CU120-10GC de 12 MP , una lente fija de 16 mm con un anillo de extensión de 1 mm , y una luz de anillo KM-2RN12085A0-W-24V(1.3)-D . La distancia de trabajo de la lente fue de 80 mm , el campo de visión fue de 37 × 28 mm , y la altura de instalación de la luz fue de 23 mm .
La disposición con ángulo bajo se seleccionó para revelar la respuesta de la membrana, preservando al mismo tiempo la forma circular y los orificios circundantes. Antes de su liberación a la línea de producción, la inspección debe probarse tras la estabilización térmica y dentro de la tolerancia esperada de posición de la pieza.
Conclusión técnica
Estos casos demuestran que tareas similares de detección de presencia pueden requerir iluminación distinta sOLUCIONES . La membrana de anillo de acero se benefició de una iluminación difusa en cúpula y de contraste en escala de grises, mientras que la membrana en cúpula requirió una iluminación anular con ángulo bajo y información de color. La elección correcta dependió de cómo interactuaba cada membrana con la luz, no simplemente de la resolución de la cámara.
Para un nuevo proyecto de inspección de membranas, proporcione el dibujo de la pieza, imágenes de muestras, material de la membrana, campo de visión, distancia de trabajo, velocidad lineal, modelo de cámara y criterios de aceptación. A continuación, una prueba controlada con muestras puede comparar las geometrías de iluminación y documentar las condiciones finales de la cámara, el objetivo, la iluminación, el tiempo de exposición, la ganancia y la fijación. Este registro facilita la reproducción del resultado cuando el sistema se instala o se duplica. El equipo de producción también debe guardar imágenes de referencia tanto para los estados aceptados como para volver a verificar el umbral tras el mantenimiento, el reemplazo de accesorios o el ajuste de la iluminación. Así se evita que un cambio físico no documentado se convierta en una nueva fuente de resultados falsos.
Envíe a HIFLY sus muestras de membranas buenas y con membranas faltantes para una prueba de iluminación específica de la aplicación y una recomendación de configuración.