EN
Cinq erreurs courantes à éviter lors de l’achat d’un éclairage pour vision industrielle
L’éclairage est souvent l’un des premiers composants évalués lors de la conception d’un système d’inspection automatisé, mais il est facilement sous-estimé. Même une caméra haute résolution et des algorithmes avancés échouent si l’ éclairage du système de vision génère des images instables. C’est pourquoi l’ éclairage pour la vision par machine éclairage doit être considéré comme une exigence architecturale fondamentale, et non comme un accessoire secondaire.
L’éclairage choisi doit correspondre aux exigences en puissance du système, aux méthodes de déclenchement, aux environnements d’exploitation et aux contraintes structurelles. Identifier tôt les erreurs courantes liées à l’ éclairage industriel réduit les travaux de reprise et garantit la stabilité du système pendant la intégration de la vision par ordinateur .
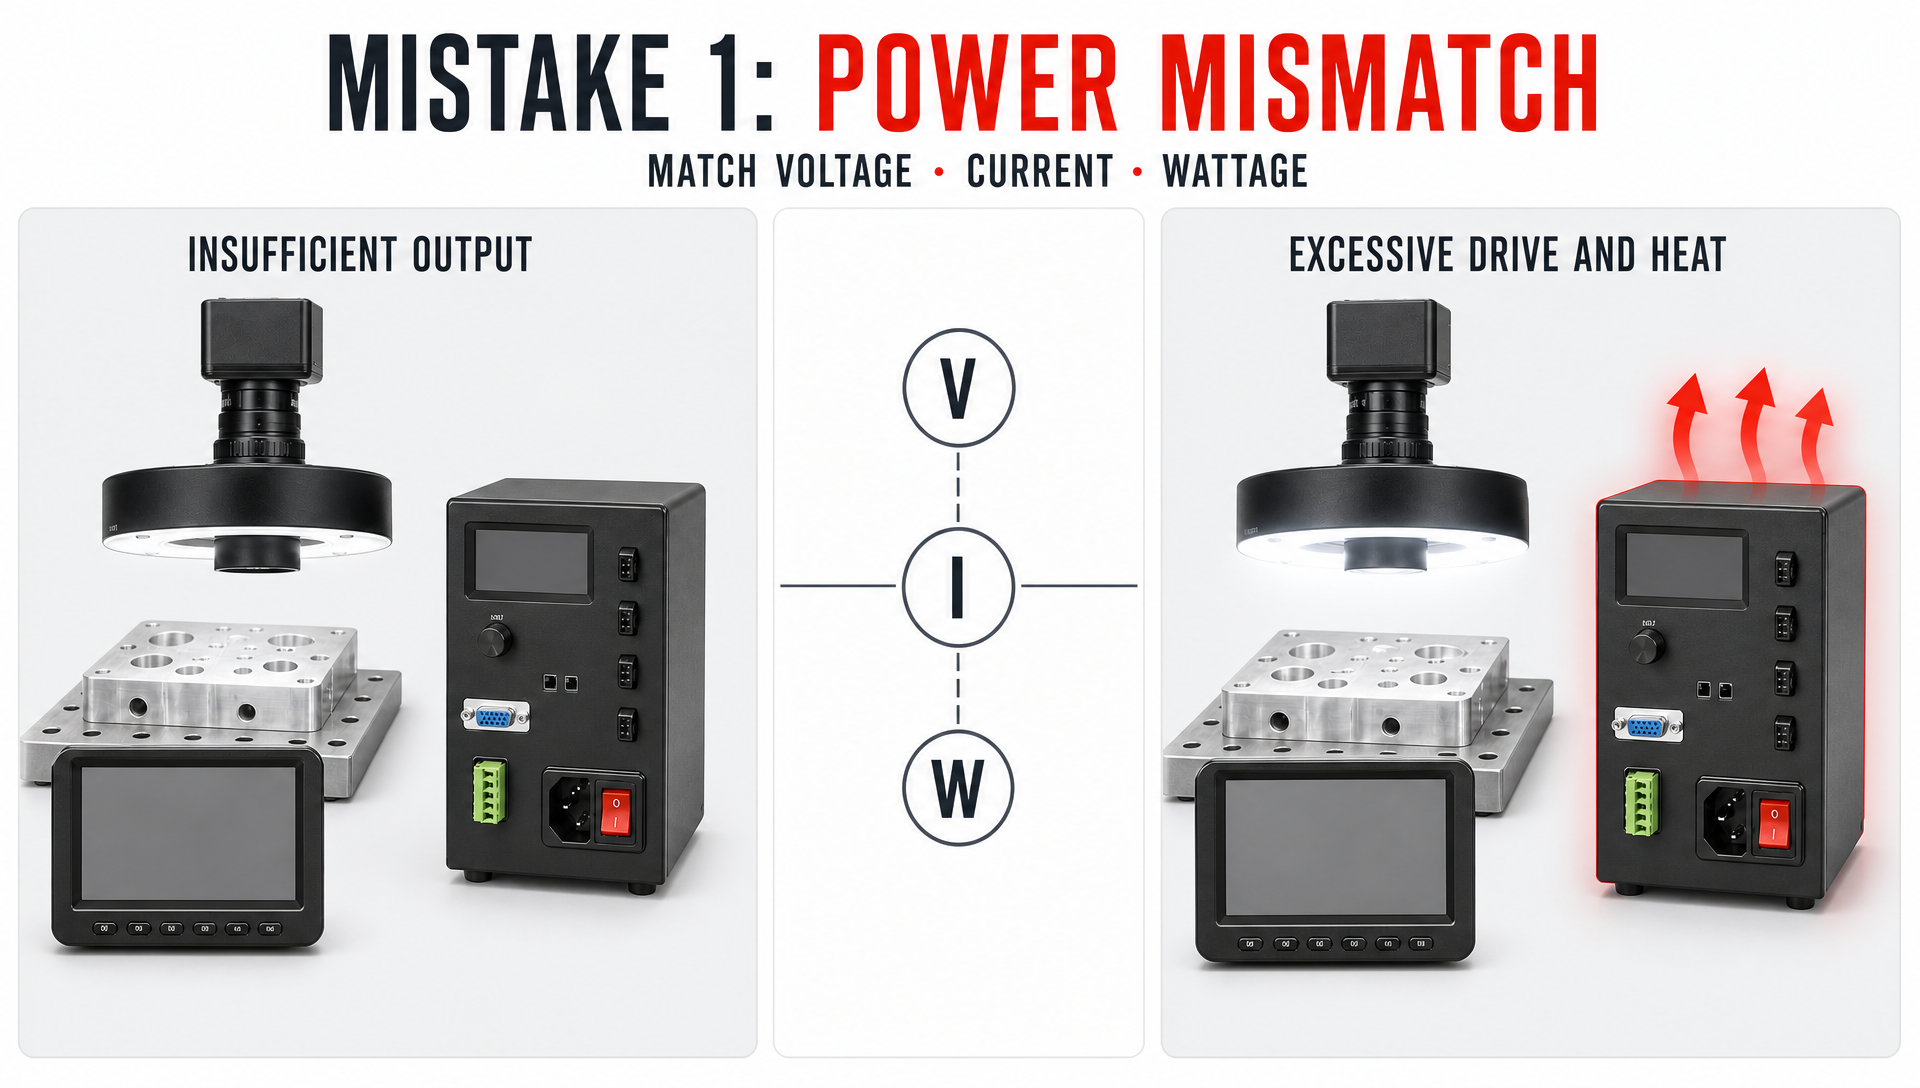
Erreur n° 1 : Inadéquation de la puissance
Puissance insuffisante pour la charge d’éclairage
Choisir un contrôleur sans vérifier au préalable la charge d’éclairage est une erreur fréquente. Si l’éclairage requiert plus de puissance que celle fournie par le contrôleur, la luminosité cible diminue, masquant ainsi les détails critiques des défauts. Augmenter le gain de la caméra pour compenser introduit du bruit électronique et dégrade la qualité d’image.
Les caractéristiques électriques doivent être calculées en fonction de la tension, du courant et de la puissance. Dans Vision industrielle pour fabricants d’équipements d’origine (OEM) les configurations utilisant plusieurs sources lumineuses, la capacité de charge totale doit être correctement adaptée afin d’éviter toute instabilité du système.
Puissance excessive et surcharge thermique
Le choix d’une alimentation surdimensionnée introduit une complexité inutile. Un courant de commande excessif génère une chaleur extrême, nécessitant une gestion thermique supplémentaire. La capacité de puissance doit être sélectionnée en fonction de la réflectivité cible réelle et des cycles de fonctionnement. Pour les applications exigeantes, les ingénieurs doivent déployer un solution de commande d’éclairage haute puissance .
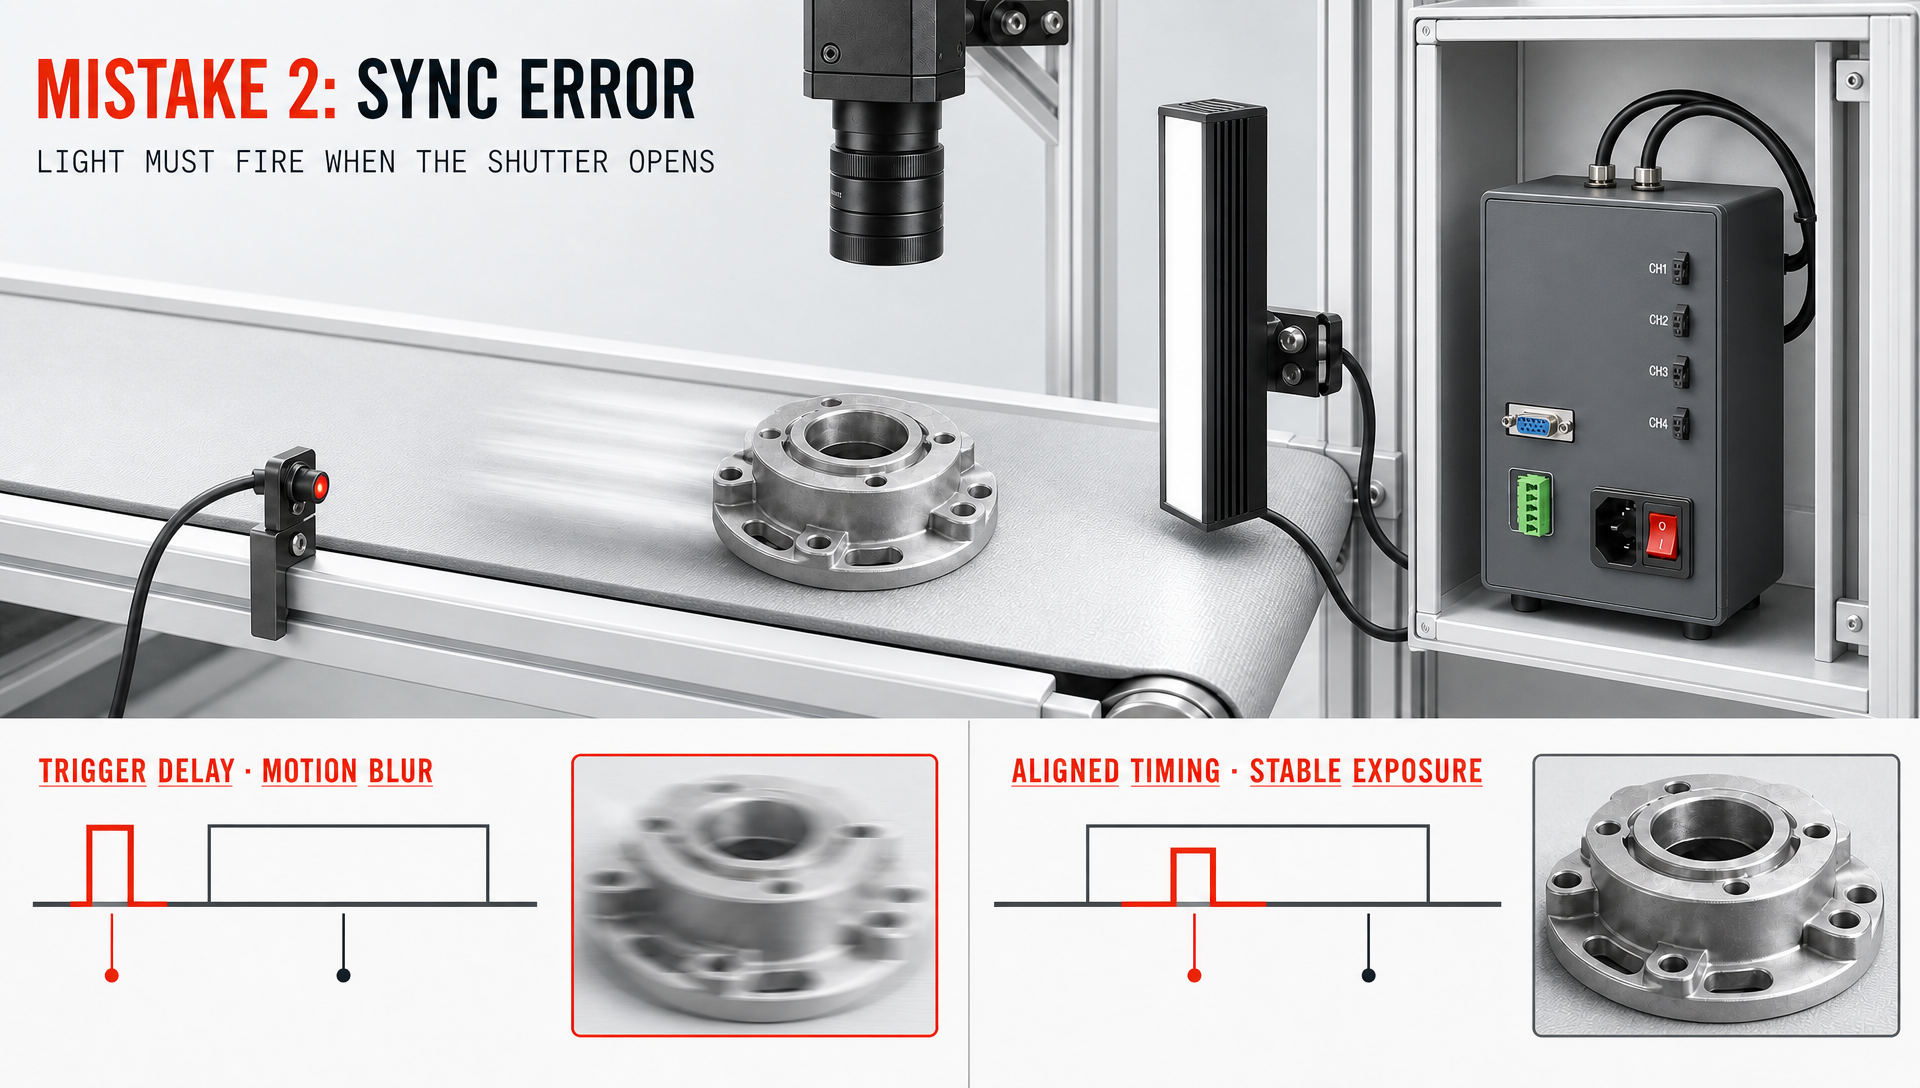
Erreur n° 2 : erreur de synchronisation
Mauvaise coordination entre la source lumineuse et la caméra
La synchronisation temporelle est critique lors de l’inspection de pièces en mouvement. Dans les Vision industrielle pour fabricants d’équipements d’origine (OEM) systèmes à haute vitesse fonctionnant avec des temps d’exposition courts, de légers retards de déclenchement provoquent des scintillements d’image et du flou de mouvement. La vérification des temps de réponse aux déclencheurs matériels externes garantit une exposition stable tout au long des cycles de production.
Définir dès le départ les exigences en matière de déclenchement
Les exigences de déclenchement dépendent du temps de cycle du PLC, des modèles de caméras et de la vitesse de la ligne. Définir les modes de déclenchement—qu’il s’agisse de déclencheurs externes de base ou d’impulsions stroboscopiques—avant de intégration de la vision par ordinateur garantit que l’éclairage se déclenche précisément au moment de l’ouverture de l’obturateur de la caméra.
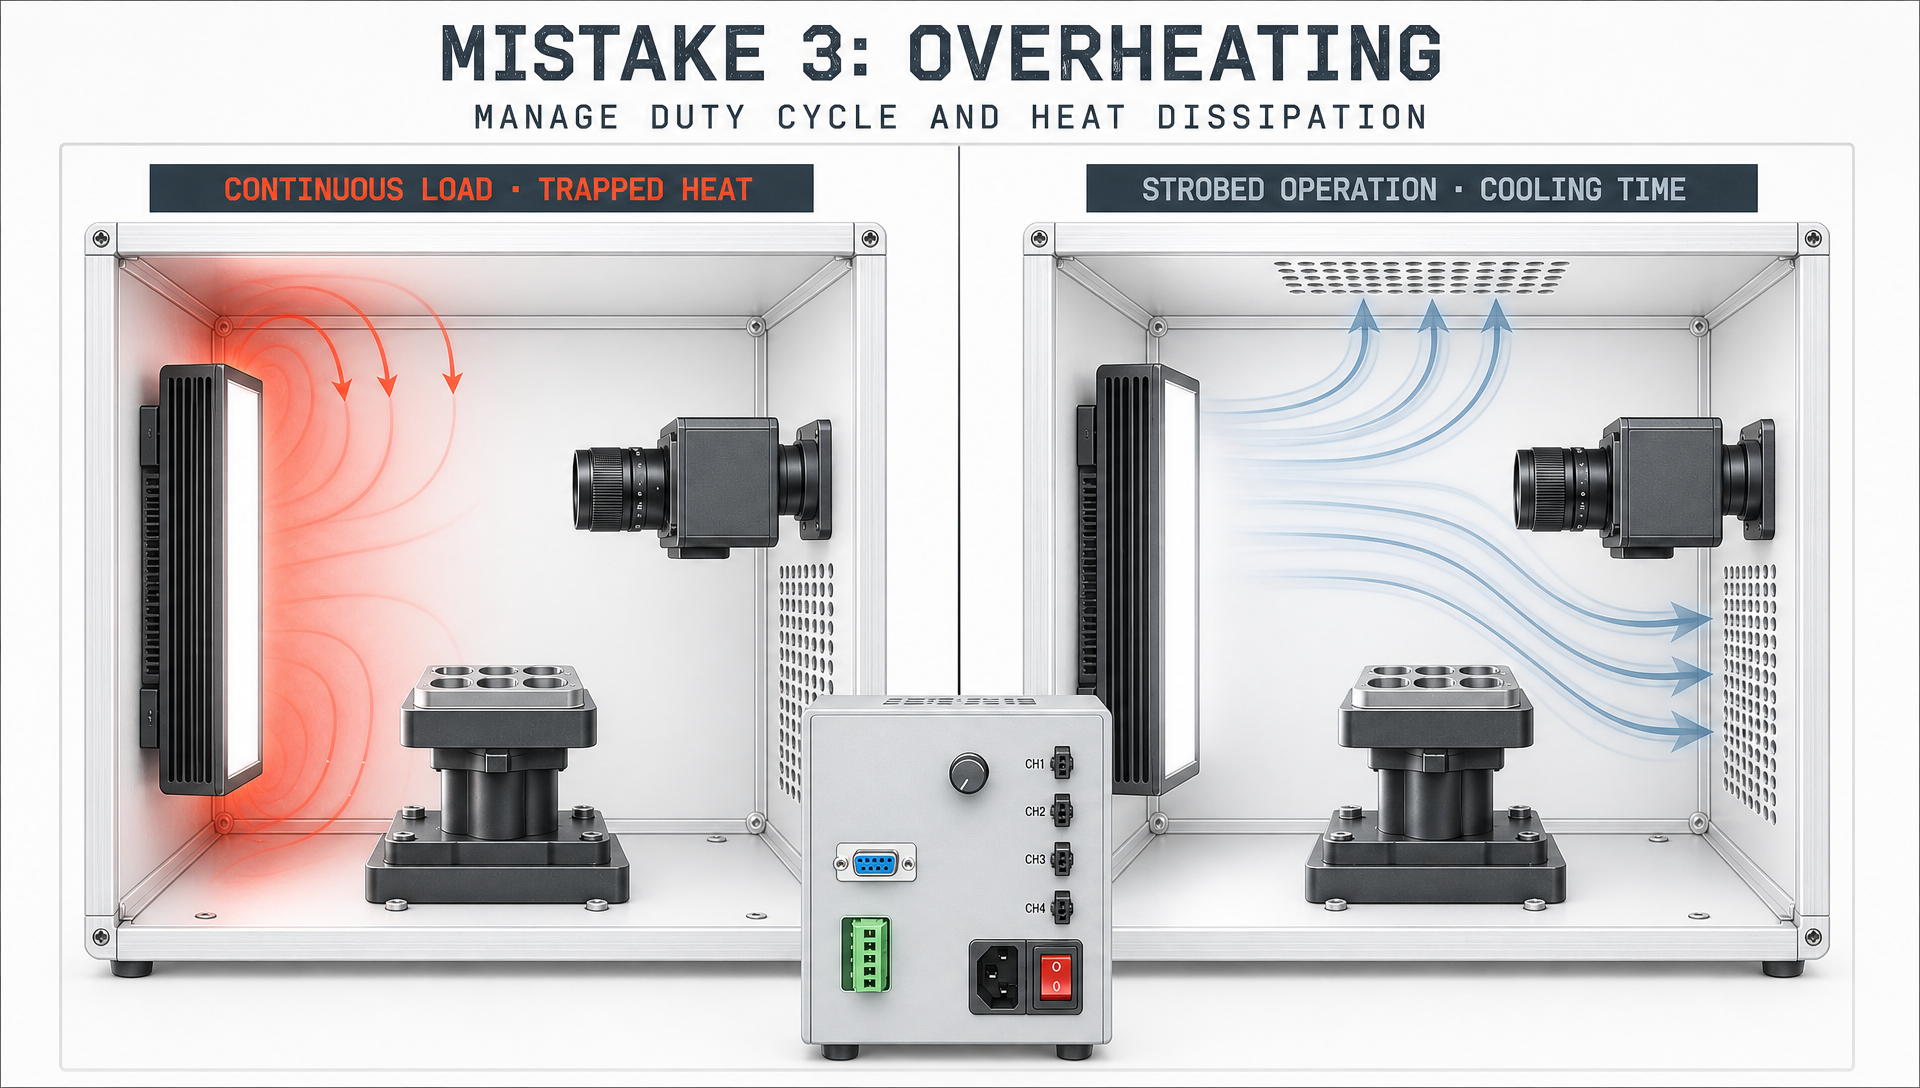
Erreur n° 3 : Surchauffe
Considérations thermiques pour un éclairage à forte puissance
Négliger la dissipation thermique entraîne de graves problèmes de fiabilité à long terme. Les DEL à forte puissance convertissent l’énergie électrique en chaleur, ce qui réduit leur efficacité lumineuse et raccourcit la durée de vie du matériel si cette chaleur reste piégée à l’intérieur d’enceintes compactes.
Cycle de service et stratégies de refroidissement
Le fonctionnement stroboscopique permet aux DEL de se refroidir entre chaque impulsion, tandis qu’un éclairage continu exerce une contrainte thermique constante. L’évaluation des cycles de service en production et des températures ambiantes dans l’usine garantit que les dissipateurs thermiques passifs ou les systèmes de refroidissement actif sont correctement dimensionnés.
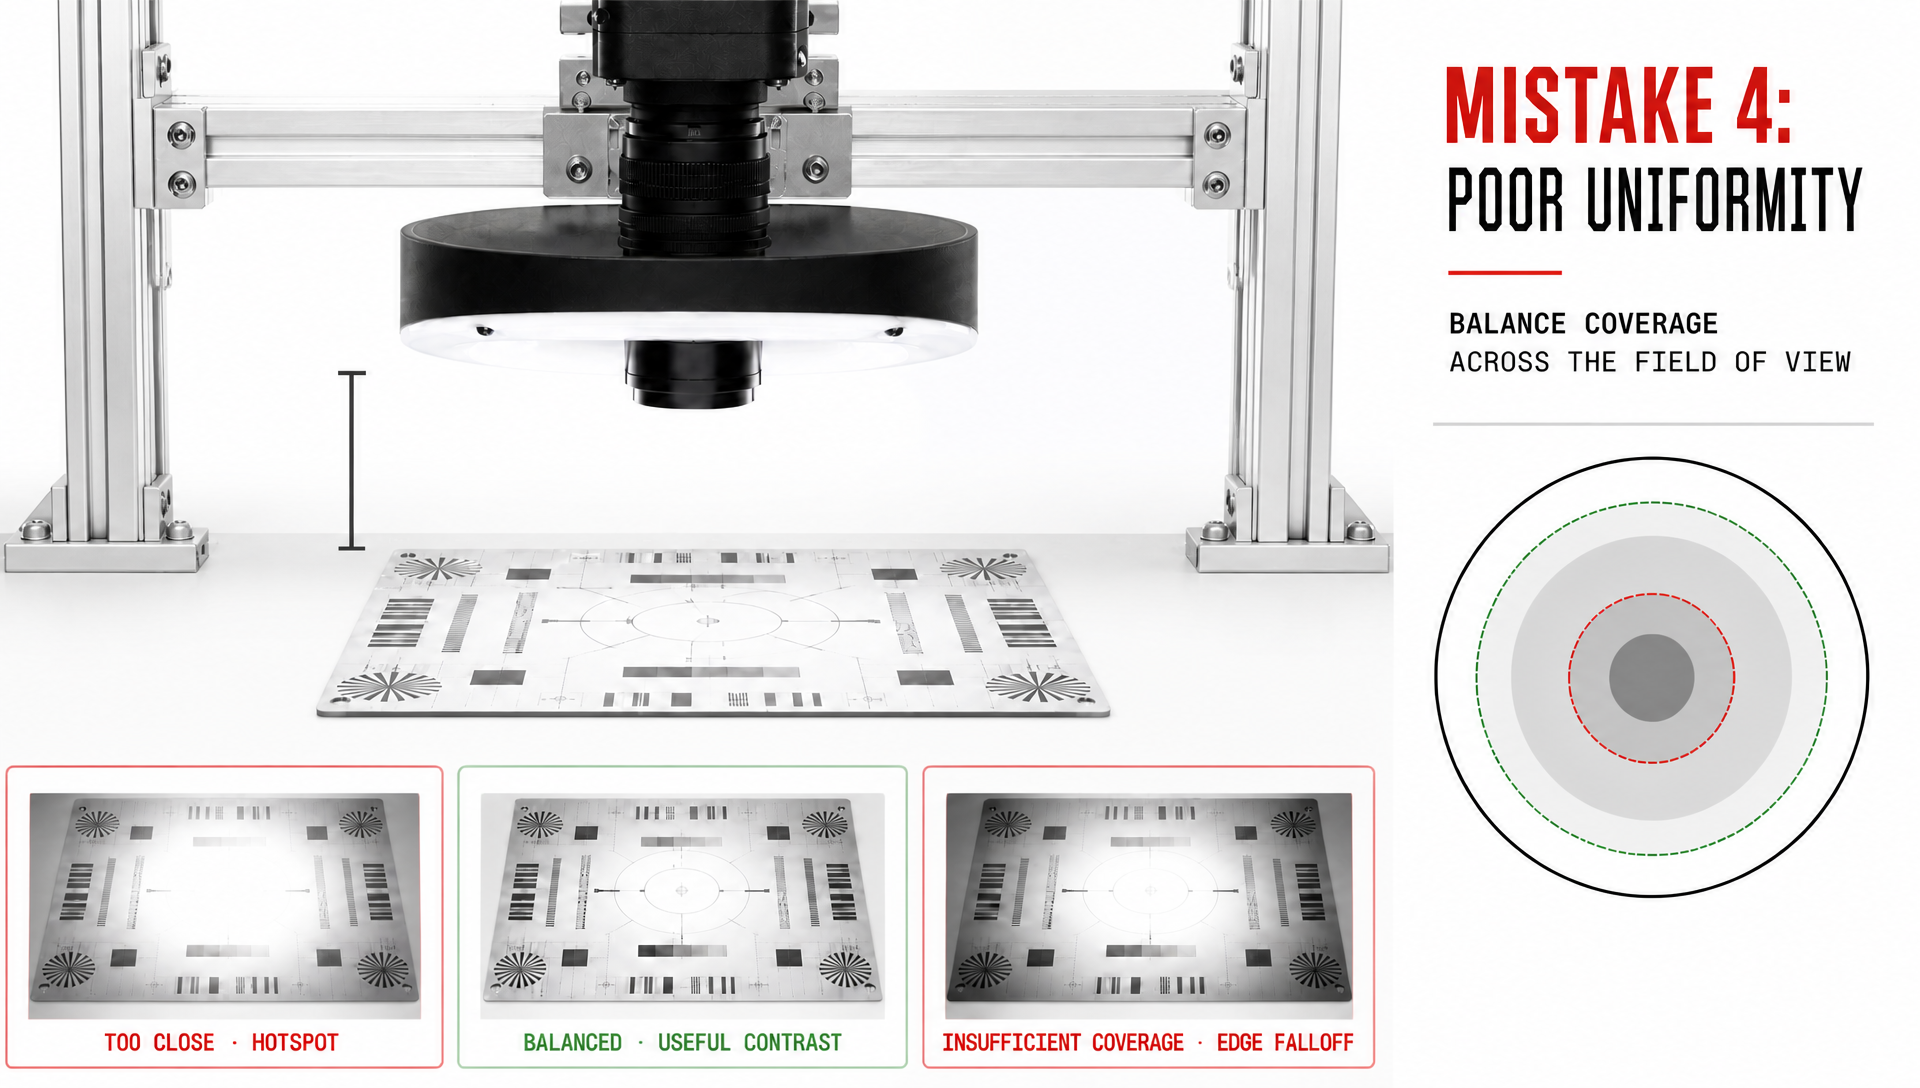
Erreur n° 4 : Uniformité insuffisante
Une illumination non uniforme dégrade la qualité des images
L’intensité brute ne peut pas remplacer l’uniformité spatiale. La chute de luminosité près des limites de l’image fait passer inaperçues les défauts en bordure, tandis que des caractéristiques identiques au centre déclenchent des rejets erronés. La qualité éclairage du système de vision garantit un contraste équilibré sur toute la surface du champ de vision.
Géométrie et angle de positionnement de l’éclairage
Le positionnement des projecteurs régit la répartition de la lumière. Installer les éclairages trop près provoque des zones surilluminées, tandis qu’une installation trop éloignée réduit l’éclairement en lux. Explorer la gamme de produits d’éclairage pour vision industrielle HIFLY aide les ingénieurs à associer les géométries optiques — telles que les éclairages annulaires, en dôme ou par transparence — aux caractéristiques des surfaces cibles.
Erreur n° 5 : Verrouillage lors de l’intégration
Ignorer l’architecture complète de la vision
Évaluer les éclairages séparément des caméras, des objectifs, des automates programmables (PLC) et des supports mécaniques conduit à des goulots d’étranglement lors de l’intégration. Une intégration réussie intégration de la vision par ordinateur exige des câblages accessibles, des encombrements compacts et des communications fluides avec les contrôleurs.
Création de configurations d’éclairage flexibles
Les changements de production exigent souvent de supporter de nouvelles tailles ou couleurs de pièces. Choisir un matériel polyvalent à plusieurs canaux évite des révisions mécaniques coûteuses. L’intégration d’un option de commande d’éclairage multi-canal simplifie le déclenchement multi-tête et la gestion des séquences.
Autres facteurs à considérer pour l’éclairage en inspection automatisée
Distance de travail et contraintes du champ de vision
La distance de travail détermine l’atténuation de la lumière et la diffusion du faisceau. Adapter la couverture de l’équipement au champ de vision de l’objectif empêche le vignettage sans gaspiller d’énergie en dehors du cadre de la caméra.
Matériau de surface et propriétés de réflexion
Les substrats interagissent de façon unique avec la lumière. Les métaux et le verre réfléchissants exigent un éclairage diffus ou coaxial afin d’éviter les reflets, les matériaux sombres nécessitent une forte intensité, et les surfaces texturées profitent d’un éclairage rasante à faible angle. Adapter la géométrie à la physique du matériau évite des éclairage industriel .
Un processus pratique de sélection
Commencez par l’objectif d’inspection
Définir d’abord les objectifs de l’inspection — par exemple la mesure de dimensions, la détection de rayures ou la lecture de texte OCR. Évaluer la réflectivité du matériau, la distance de travail et les paramètres d’obturateur de la caméra avant de sélectionner les éclairages.
Tester l’ensemble de la configuration physique
Les fiches techniques ne peuvent pas remplacer les essais sur banc. Tester des échantillons réels à l’aide des caméras, des objectifs et des positions d’éclairage réellement utilisés permet d’identifier les problèmes de reflets et de seuil avant la finalisation des conceptions mécaniques.
Choisir une solution d’éclairage adaptée
Faire correspondre les performances avec l’intégration
La source lumineuse optimale fournit un contraste fiable tout en s’intégrant harmonieusement dans les architectures machines. L’alimentation électrique, la synchronisation, la gestion thermique et l’uniformité doivent être compatibles pour un fonctionnement industriel durable.
Soutenir diverses applications OEM de vision industrielle
Les machines OEM exigent un matériel adaptable. HIFLY fournit des composants haute performance éclairage pour la vision par machine d’éclairage et des contrôleurs conçus pour des environnements d’inspection industrielle exigeants.
Conclusion
Éviter les cinq principaux éclairage industriel — décalage de puissance, erreur de synchronisation, surchauffe, faible uniformité et verrouillage d’intégration — exige de considérer l’éclairage comme un composant système principal. La réalisation rigoureuse de prototypes et l’ajustement précoce des paramètres garantissent la réussite intégration de la vision par ordinateur .
FAQ
Quelle est l’erreur la plus courante en éclairage pour la vision industrielle ?
Décalage de puissance. Un sous-alimentation dégrade le contraste de l’image, tandis qu’une suralimentation provoque des problèmes thermiques et une accumulation excessive de chaleur.
Pourquoi la synchronisation de l’éclairage est-elle critique dans la vision industrielle chez les équipementiers (OEM) ?
Dans une production à grande vitesse, les éclairages doivent se déclencher avec une précision microseconde par rapport aux obturateurs des caméras afin d’éviter le flou de mouvement et les variations d’exposition.
Comment prévenir la surchauffe dans l’éclairage des systèmes de vision ?
Optimiser les cycles de service par clignotement (strobing), choisir des régulateurs dotés de puissances nominales adaptées, assurer un espace suffisant pour la dissipation thermique et éviter toute sollicitation continue en surpuissance.
Comment corriger une faible uniformité d’éclairage ?
Tester les supports à la distance de travail réelle et utiliser des structures optiques appropriées, telles que des dômes diffusants, des éclairages par transparence (backlights) ou des éclairages coaxiaux.