EN
Memahami Peran Berbeda dalam Sistem Pengendali Visi
Sistem visi mesin mengandalkan beberapa komponen yang bekerja bersama untuk menangkap gambar, mengendalikan pencahayaan, memproses informasi, dan memicu tindakan inspeksi. Di antara komponen-komponen ini, sebuah lampu penglihatan mesin pengendali dan programmable logic controller (PLC) terkadang tampak memiliki fungsi yang tumpang tindih. Keduanya dapat mengirim sinyal kendali, mengelola waktu, serta berinteraksi dengan perangkat lain, namun keduanya dirancang untuk tujuan yang berbeda.
Bagi para produsen peralatan asli (OEM) yang membangun peralatan inspeksi otomatis, memahami perbedaan antara sebuah pengontrol cahaya visi mesin dan PLC dapat mempermudah desain sistem. Apakah pencahayaan harus dikendalikan secara langsung melalui PLC? Apakah diperlukan pengendali cahaya visi mesin khusus? Apa saja keuntungan dan keterbatasan masing-masing pendekatan?
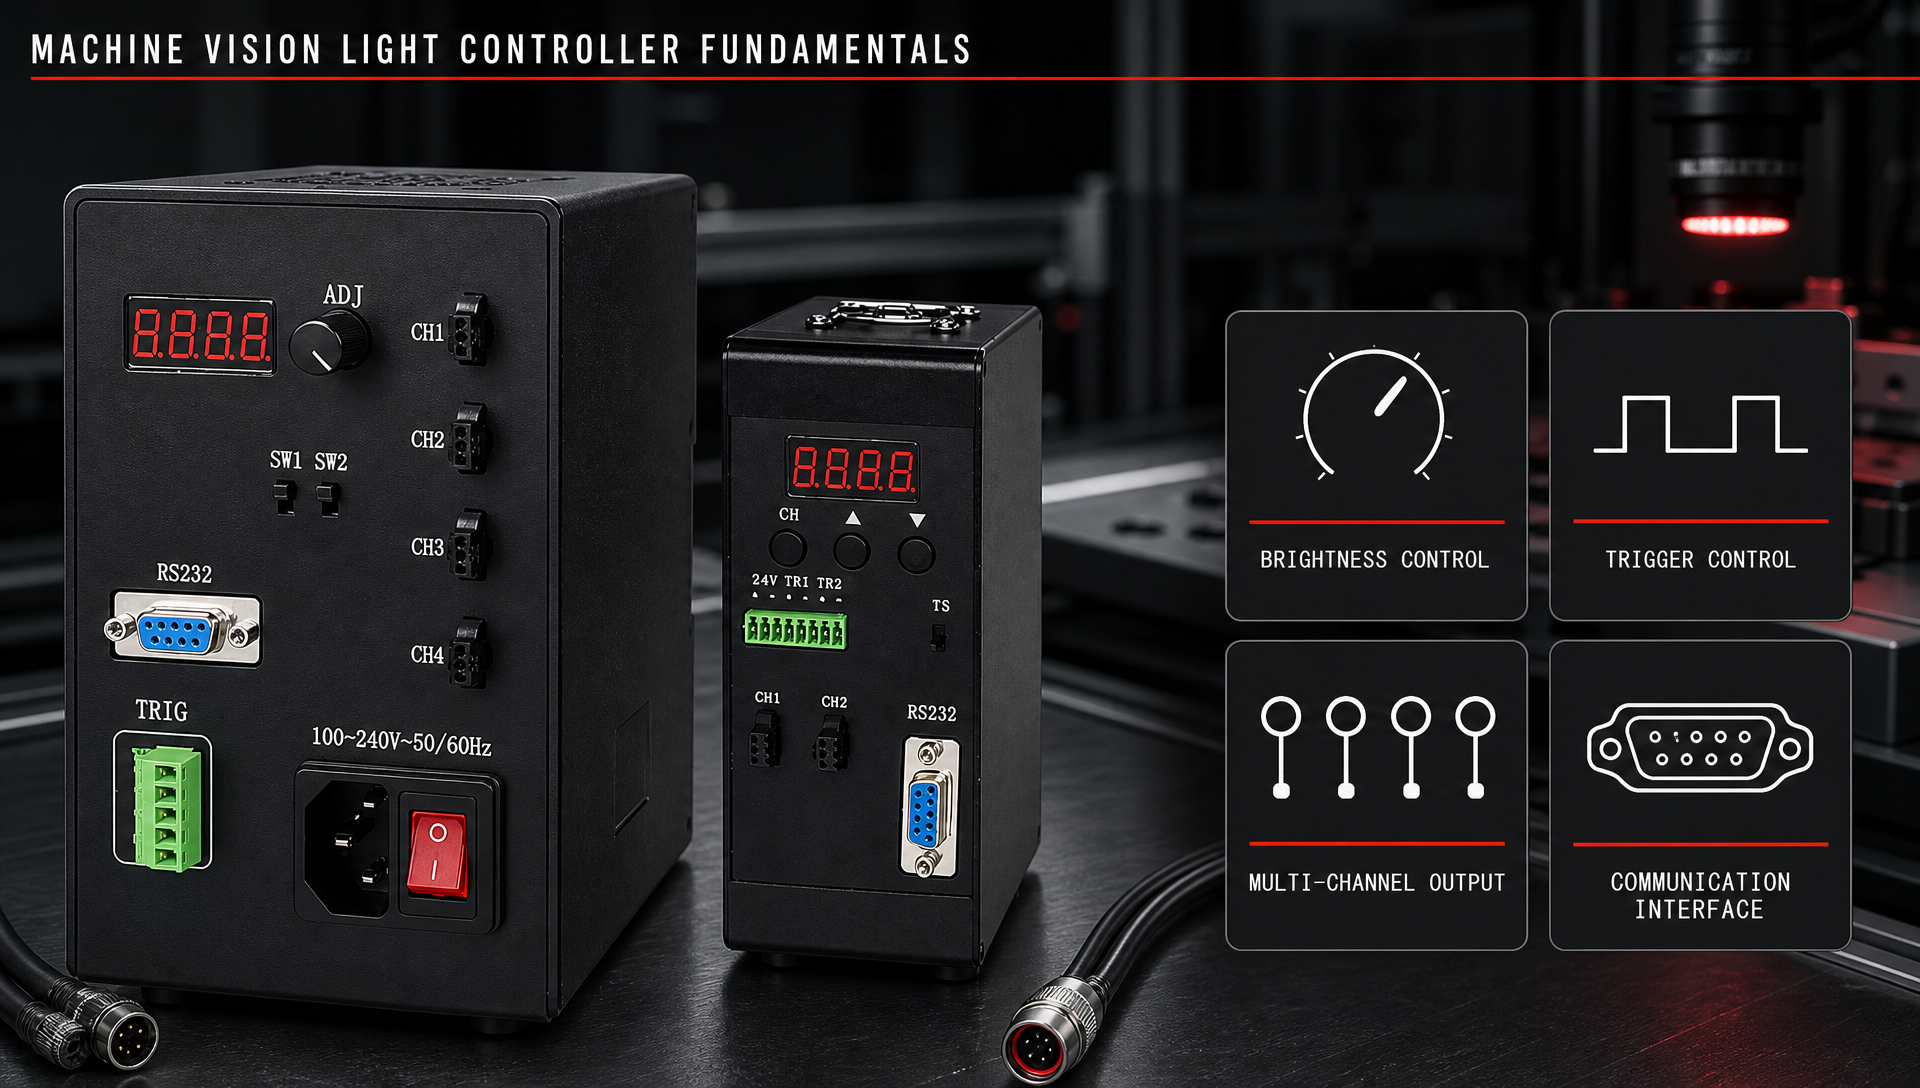
Kontroler cahaya visi mesin dirancang khusus untuk mengelola penerangan visi mesin. Bergantung pada modelnya, kontroler ini dapat menyediakan penyesuaian kecerahan, pengendalian pemicu, keluaran multi-saluran, dan fungsi komunikasi. Sebagai perbandingan, PLC adalah pengendali otomatisasi industri yang lebih luas, dirancang untuk mengoordinasikan mesin, sensor, aktuator, urutan produksi, serta peralatan lainnya.
Pilihan yang tepat tergantung pada sistem inspeksi. Dalam beberapa aplikasi, PLC mungkin sudah cukup untuk pengendalian pencahayaan dasar. Namun dalam aplikasi lain, kontroler cahaya visi mesin khusus dapat memberikan manajemen pencahayaan yang lebih presisi dan nyaman.
Dasar-Dasar Kontroler Cahaya Visi Mesin
Pengendalian Pencahayaan Khusus
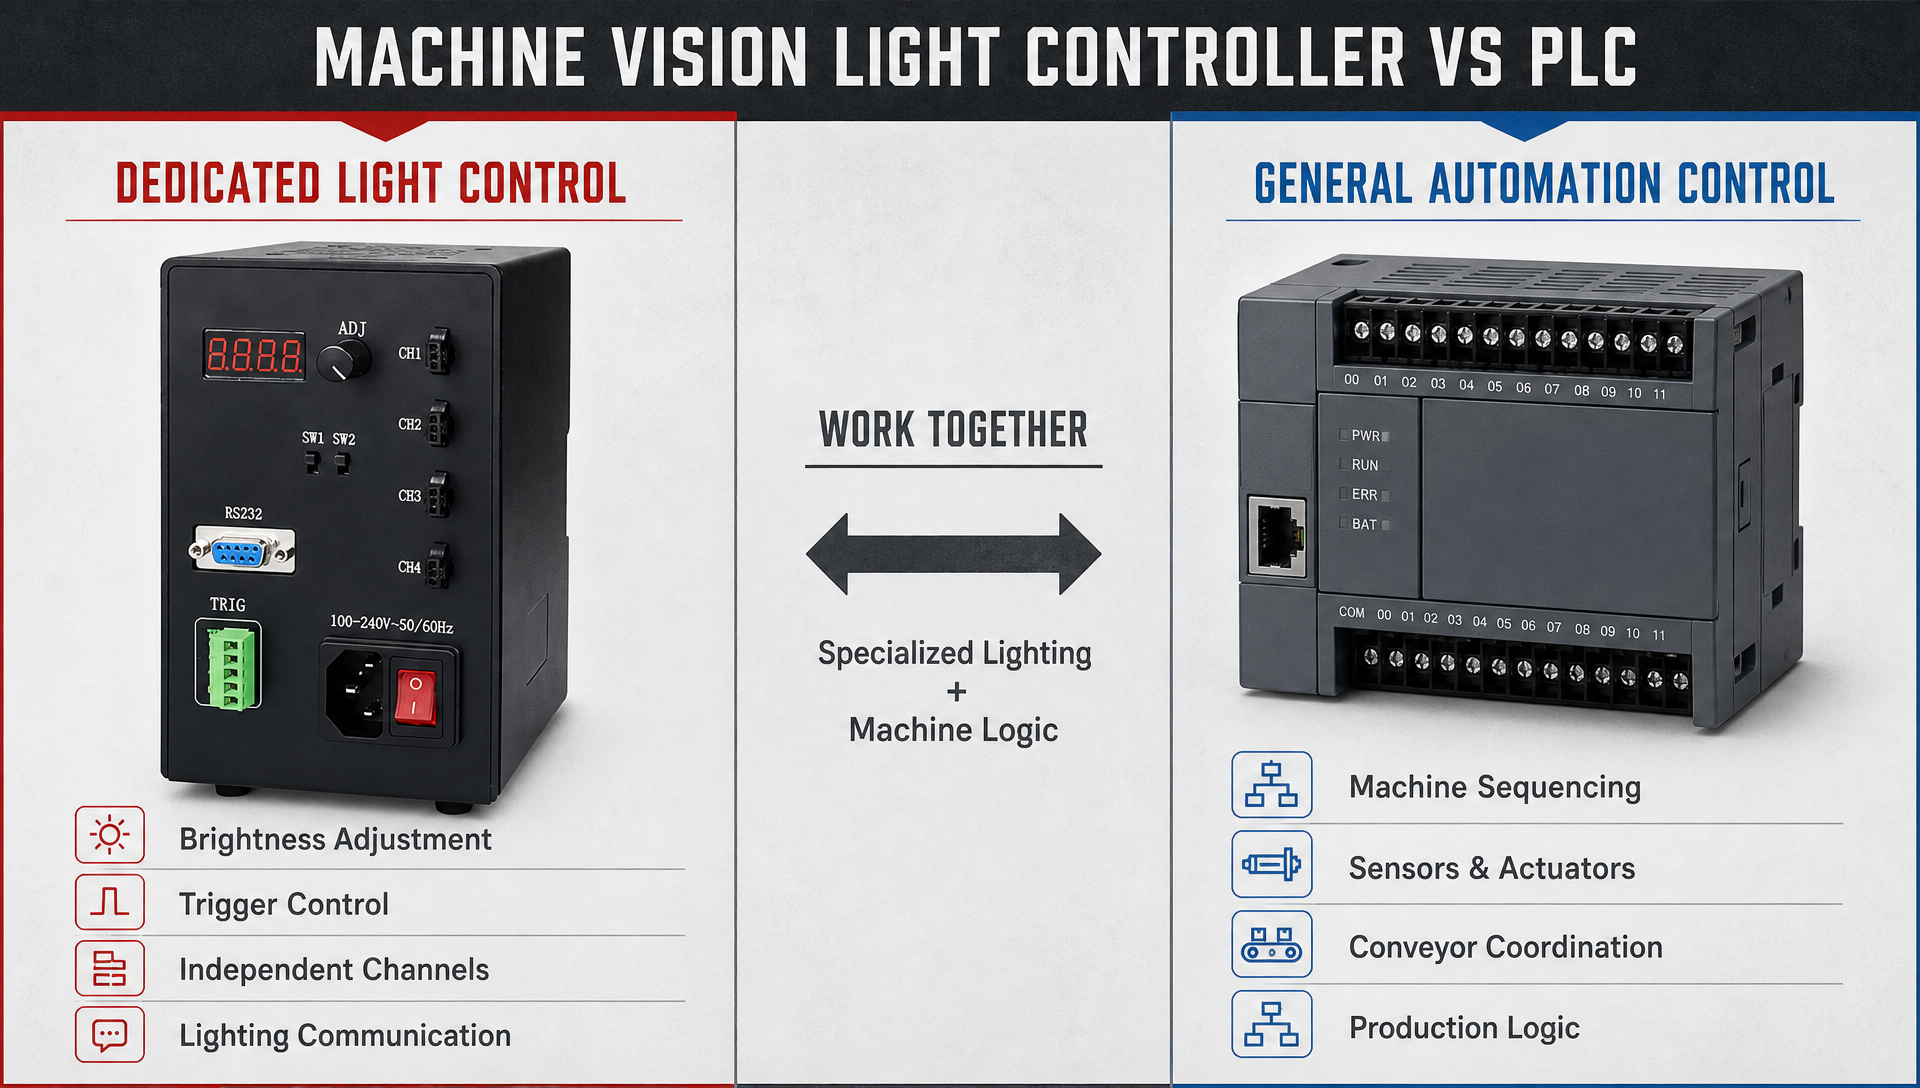
Apa yang membedakan kontroler cahaya visi mesin dari PLC serba guna? Perbedaan utamanya terletak pada spesialisasinya.
Kontroler cahaya visi mesin dirancang berdasarkan kebutuhan penerangan industri.
Ia dapat mengatur keluaran lampu visi mesin sesuai kebutuhan aplikasi pencitraan.
Penyesuaian kecerahan memungkinkan insinyur menyempurnakan pencahayaan selama pemasangan sistem dan optimalisasi inspeksi.
Fungsi pemicu dapat menyinkronkan lampu dengan kamera, sensor, atau peristiwa inspeksi.
Model multi-saluran juga dapat mengendalikan beberapa sumber pencahayaan secara independen.
Bagi produsen peralatan asli (OEM), spesialisasi ini dapat mengurangi jumlah pemrograman tambahan yang diperlukan untuk mengelola pencahayaan.
Oleh karena itu, pengendali lampu visi mesin khusus dapat sangat berguna ketika pencahayaan secara langsung memengaruhi kualitas citra dan pengulangan inspeksi.
Konfigurasi Pengendali Visi Mesin Umum
Tidak semua aplikasi visi memerlukan arsitektur pengendali yang sama. Beberapa mesin menggunakan satu lampu saja, sedangkan yang lain menggabungkan beberapa sumber pencahayaan untuk sudut inspeksi berbeda atau karakteristik produk.
Insinyur OEM mungkin perlu mengatur lampu cincin, lampu batang, lampu latar, lampu koaksial, atau konfigurasi pencahayaan visi mesin lainnya. Pengontrol pencahayaan visi mesin dengan banyak saluran memungkinkan penyesuaian pencahayaan secara independen lebih mudah.
Kapasitas keluaran yang berbeda juga bisa penting. Stasiun inspeksi ringkas mungkin hanya memerlukan pengontrol berdaya rendah, sedangkan aplikasi yang menuntut mungkin membutuhkan solusi berdaya tinggi.
HIFLY menyediakan berbagai kategori pengontrol untuk aplikasi visi industri, sehingga insinyur OEM dapat membandingkan jumlah saluran, kapasitas keluaran, dan kebutuhan pengendalian dalam satu portofolio produk.
Pasar rentang produk pengontrol visi mesin dapat ditinjau saat menentukan arsitektur pengontrol mana yang paling sesuai dengan sistem inspeksi tertentu.
Dasar-Dasar PLC dalam Aplikasi Visi Mesin
Pengendalian Otomasi Umum
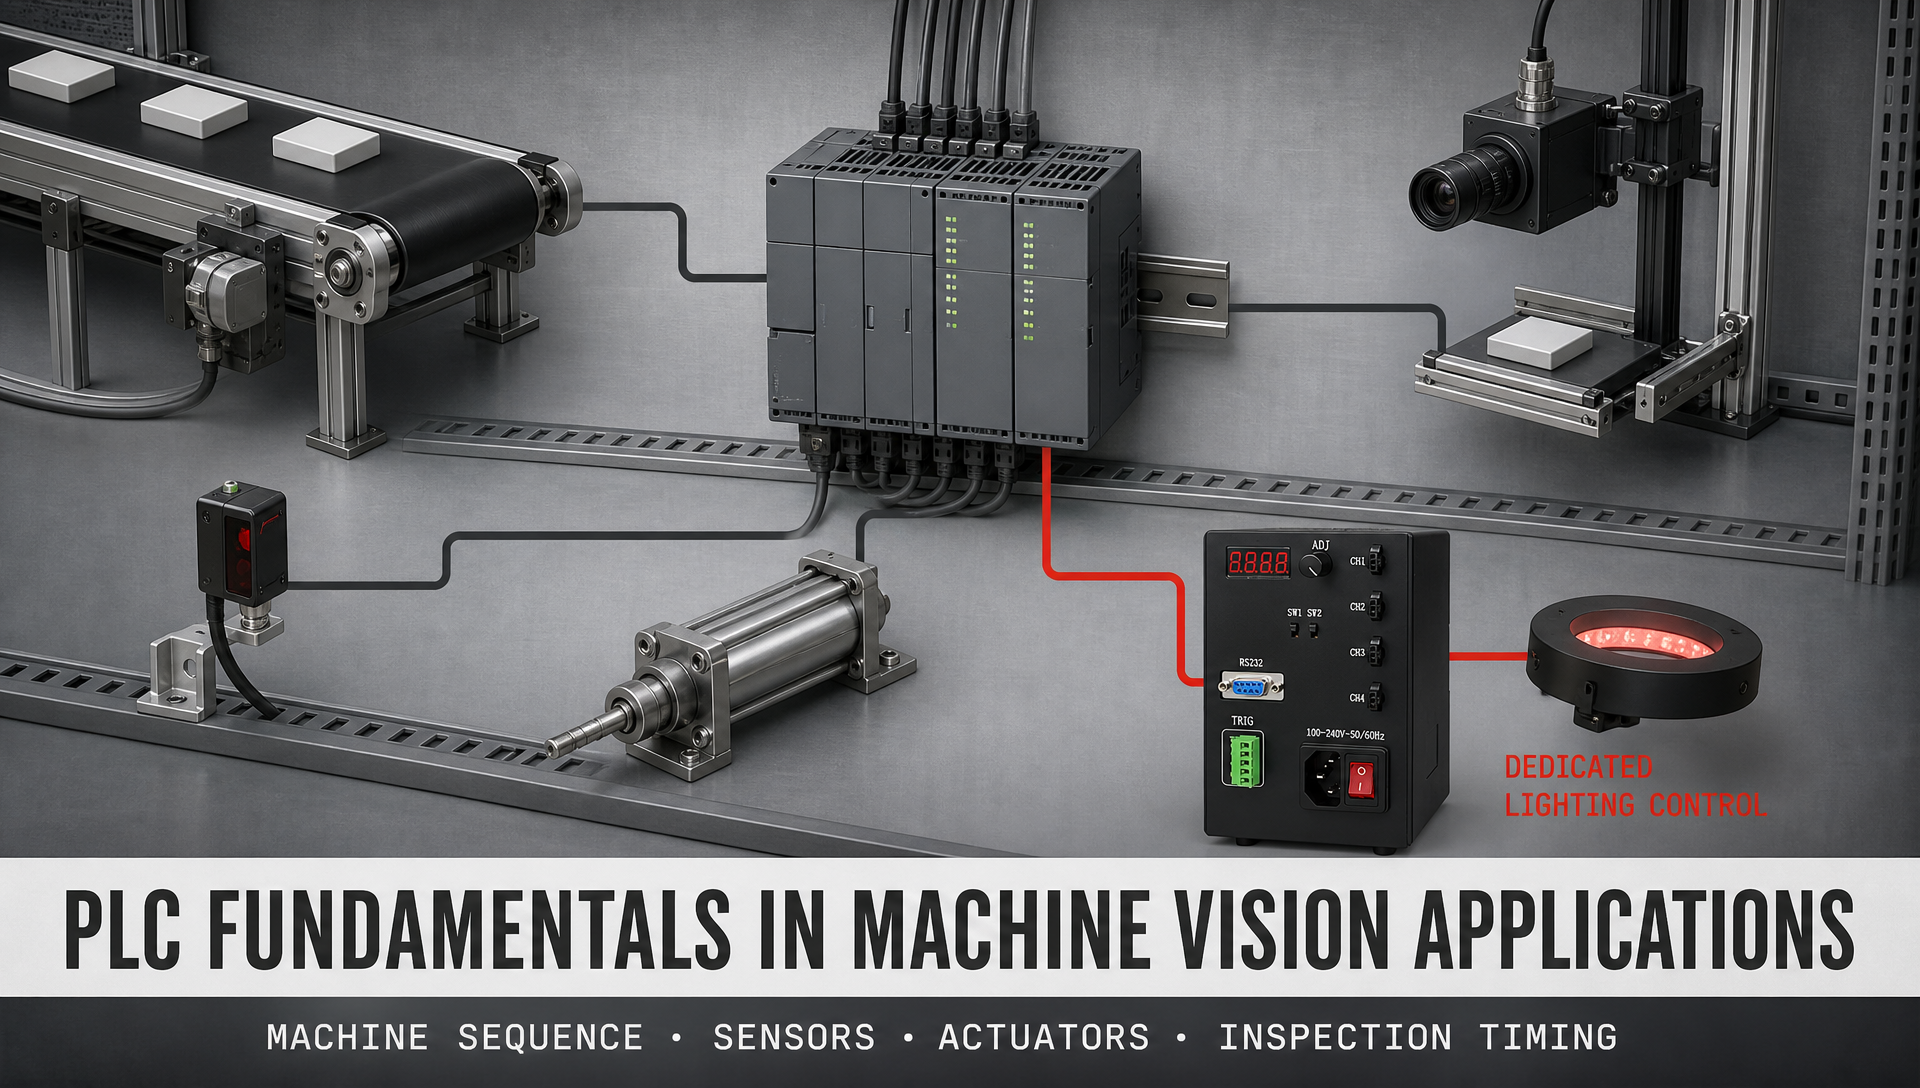
PLC memiliki peran yang jauh lebih luas dibandingkan pengendali lampu visi mesin. Biasanya, PLC bertanggung jawab mengoordinasikan keseluruhan mesin, bukan hanya berfokus pada penerangan.
PLC dapat menerima sinyal dari sensor serta mengendalikan motor, silinder, konveyor, katup, dan komponen otomasi lainnya.
PLC dapat menjalankan urutan terprogram yang menentukan kapan produk bergerak, berhenti, diperiksa, ditolak, atau dilanjutkan dalam proses produksi.
Dalam aplikasi visi mesin, PLC juga dapat berkomunikasi dengan sistem kamera dan peralatan pencahayaan.
Hal ini membuat PLC sangat bernilai ketika inspeksi berbasis visi hanyalah salah satu bagian dari jalur produksi otomatis yang lebih besar.
Namun, fungsionalitas luas PLC juga berarti pengendalian pencahayaan mungkin bukan kekuatan utamanya.
Ketika pencahayaan memerlukan penyesuaian kecerahan yang sering, pemicuan presisi, atau manajemen pencahayaan khusus, pengendali lampu visi mesin tambahan dapat menyederhanakan sistem.
Pengendalian Pencahayaan Berbasis PLC
Apakah PLC dapat mengontrol pencahayaan visi mesin? Ya. PLC dapat mengirim sinyal keluaran untuk mengaktifkan atau menonaktifkan sumber cahaya atau mengendalikan perangkat pencahayaan, asalkan antarmuka yang diperlukan tersedia.
Untuk aplikasi sederhana, hal ini mungkin sudah memadai. Sebagai contoh, mesin OEM mungkin hanya perlu menghidupkan lampu sebelum akuisisi gambar dan mematikannya setelah itu.
Namun, pengalihan dasar berbeda dari pengendalian pencahayaan terperinci. Jika aplikasi memerlukan beberapa tingkat kecerahan, saluran independen, pemicuan cepat, atau parameter pencahayaan khusus, PLC mungkin memerlukan modul tambahan atau pemrograman khusus.
Tim OEM kemudian harus mempertimbangkan waktu rekayasa, kompleksitas pemasangan kabel, kebutuhan komunikasi, serta perangkat keras PLC yang tersedia.
Kontroler pencahayaan visi mesin dapat menangani kebutuhan khusus pencahayaan tersebut secara lebih langsung, sementara PLC tetap bertanggung jawab atas urutan operasi mesin secara keseluruhan.
Kelebihan Kontroler Pencahayaan Visi Mesin
Manajemen Pencahayaan yang Lebih Terfokus
Keunggulan terkuat pengendali cahaya visi mesin adalah tujuan khususnya. Alih-alih menggunakan pengendali industri umum untuk mengatur setiap aspek pencahayaan, insinyur OEM dapat menggunakan komponen yang dirancang khusus untuk pengendalian pencahayaan.
Hal ini dapat mempermudah konfigurasi parameter pencahayaan selama proses commissioning mesin.
Kecerahan dapat disesuaikan berdasarkan eksposur kamera dan target inspeksi.
Saluran berbeda dapat dikonfigurasi untuk lampu berbeda ketika aplikasi memerlukan kondisi pencahayaan yang bervariasi.
Pengendalian pemicuan juga dapat diselaraskan dengan siklus inspeksi.
Fungsionalitas terfokus ini dapat membantu mengurangi pekerjaan pemrograman yang tidak perlu.
Bagi OEM yang memproduksi mesin inspeksi standar, pengendali cahaya visi mesin khusus juga dapat mempermudah reproduksi konfigurasi pencahayaan di antara unit-unit berbeda.
Integrasi Sederhana untuk Pencahayaan Visi
Mengapa menambahkan pengendali lain alih-alih hanya menggunakan PLC? Dalam banyak kasus, jawabannya adalah integrasi yang lebih sederhana.
Pengendali lampu visi mesin dapat berfungsi sebagai lapisan kendali perantara antara lampu visi mesin dan sistem otomasi utama.
PLC dapat mengirimkan sinyal pemicu atau perintah kendali, sedangkan pengendali khusus menangani keluaran pencahayaan.
Pembagian tanggung jawab ini dapat membuat keseluruhan sistem lebih mudah dipahami dan dipelihara.
Hal ini juga memungkinkan insinyur menyesuaikan parameter pencahayaan tanpa mengubah program PLC inti.
Bagi peralatan OEM dengan konfigurasi pencahayaan berbeda, pemisahan ini dapat memberikan fleksibilitas tambahan selama proses penyesuaian.
Dukungan Lebih Baik untuk Pencahayaan Multi-Saluran
Sistem inspeksi dengan beberapa lampu dapat menjadi rumit ketika setiap sumber pencahayaan memerlukan kendali independen. Pengendali lampu visi mesin dengan beberapa saluran dapat menyederhanakan arsitektur ini.
Alih-alih membuat pengaturan kontrol terpisah untuk setiap lampu, beberapa lampu dapat dikelola melalui satu pengendali khusus.
Insinyur dapat menyesuaikan setiap saluran sesuai kebutuhan inspeksi.
Ini berguna ketika kamera memerlukan kondisi pencahayaan berbeda untuk tahapan inspeksi yang berbeda.
Hal ini juga dapat mengurangi jumlah perangkat kontrol terpisah yang dipasang di dalam kabinet mesin.
Bagi produsen peralatan asli (OEM), jumlah komponen independen yang lebih sedikit dapat mempermudah pengelolaan pemasangan kabel dan dokumentasi sistem.
Dengan demikian, pengendali lampu visi mesin yang sesuai dapat memberikan solusi praktis bagi mesin yang menggunakan beberapa sumber pencahayaan.
Kelemahan Pengendali Lampu Visi Mesin
Perangkat Keras Tambahan
Pengendali visi mesin khusus tidak selalu diperlukan. Kelemahan utamanya adalah penambahan komponen perangkat keras lain ke dalam sistem.
Insinyur OEM harus menyediakan ruang di dalam kabinet untuk pengendali tersebut.
Kabel tambahan juga mungkin diperlukan antara PLC, pengendali, sistem pencahayaan, dan catu daya.
Pengendali mungkin memerlukan pertimbangan tersendiri terkait pemasangan dan perawatannya.
Untuk aplikasi inspeksi yang sangat sederhana, persyaratan tambahan ini mungkin tidak memberikan nilai cukup untuk membenarkan penggunaan pengendali khusus.
Jika mesin hanya memerlukan pengendalian pencahayaan dasar (nyala/mati), keluaran PLC mungkin sudah memadai.
Keputusan tersebut karenanya harus didasarkan pada kebutuhan pencahayaan aktual, bukan dengan mengasumsikan bahwa pengendali lampu visi mesin khusus selalu merupakan pilihan lebih baik.
Pertimbangan Biaya Tambahan
Pengendali lampu visi mesin juga menambah daftar bahan peralatan. Untuk proyek OEM yang sensitif terhadap biaya, hal ini perlu dievaluasi berdasarkan manfaat yang diberikannya.
Jika PLC sudah memiliki keluaran yang sesuai dan sistem pencahayaan hanya memerlukan pensaklaran sederhana, penambahan pengendali khusus justru dapat meningkatkan biaya tanpa meningkatkan kinerja secara signifikan.
Namun, biaya tidak boleh dinilai hanya berdasarkan harga pembelian.
Jam rekayasa, waktu commissioning, pemasangan kabel, pemecahan masalah, dan perawatan juga dapat memengaruhi total biaya sistem.
Kontroler lampu visi mesin dapat mengurangi biaya tidak langsung ini ketika pengendalian pencahayaan bersifat kompleks.
Oleh karena itu, produsen peralatan asli (OEM) harus membandingkan seluruh kebutuhan integrasi, bukan hanya membandingkan harga satuan kontroler dengan output PLC saja.
Kelebihan Pengendalian Pencahayaan Berbasis PLC
Manajemen Mesin Terpusat
Salah satu keuntungan utama menggunakan PLC untuk pengendalian pencahayaan adalah manajemen otomatisasi terpusat. PLC dapat mengoordinasikan pencahayaan bersama konveyor, sensor, aktuator, kamera, dan urutan inspeksi.
Hal ini bisa sangat nyaman ketika mesin sudah memiliki arsitektur PLC yang canggih.
Pemicu pencahayaan dapat diintegrasikan secara langsung ke dalam urutan yang sudah ada pada mesin.
Para insinyur juga dapat menghindari penambahan antarmuka komunikasi tambahan jika PLC mampu mengendalikan perangkat pencahayaan yang diperlukan secara langsung.
Untuk mesin dengan kebutuhan pencahayaan yang relatif sederhana, pendekatan ini dapat efisien.
Pendekatan ini juga dapat mempermudah pengelolaan arsitektur kontrol ketika PLC sudah berfungsi sebagai pengendali pusat untuk seluruh mesin.
Lebih sedikit komponen terpisah
Menggunakan PLC untuk kontrol pencahayaan dasar dapat mengurangi jumlah komponen perangkat keras terpisah.
Jumlah perangkat di dalam kabinet kontrol pun mungkin lebih sedikit.
Kabel dapat dipermudah apabila sistem pencahayaan hanya memerlukan sinyal saklar sederhana.
Tim pemeliharaan pun mungkin lebih memilih arsitektur terpusat saat mendiagnosis sistem sederhana.
Pendekatan ini khususnya praktis untuk mesin inspeksi berkompleksitas rendah.
Namun, jumlah komponen yang lebih sedikit tidak serta-merta berarti kinerja pencahayaan lebih baik.
Jika aplikasi visi memerlukan pengendalian kecerahan tingkat lanjut atau beberapa saluran pencahayaan independen, pengendali lampu visi mesin khusus tetap dapat memberikan solusi yang lebih sesuai.
Kelemahan Pengendalian Pencahayaan Berbasis PLC
Fungsi Khusus Pencahayaan yang Terbatas
PLC sangat fleksibel, tetapi fleksibilitasnya tidak berarti bahwa PLC dioptimalkan untuk setiap tugas pencahayaan.
Kontrol pencahayaan canggih mungkin memerlukan modul analog tambahan, modul komunikasi, atau perangkat keras khusus.
Penyesuaian kecerahan juga mungkin memerlukan pemrograman lebih lanjut dibandingkan penggunaan pengendali khusus.
Ketika beberapa lampu harus dikendalikan secara independen, program PLC dapat menjadi lebih rumit.
Persyaratan pengaturan waktu juga mungkin memerlukan koordinasi cermat antara logika PLC, eksposur kamera, dan keluaran pencahayaan.
Seiring sistem inspeksi menjadi semakin canggih, persyaratan rekayasa tambahan ini dapat mengurangi kesederhanaan arsitektur berbasis PLC saja.
Dalam kasus seperti ini, pengendali lampu visi mesin dapat mengambil alih fungsi khusus pencahayaan, sementara PLC berfokus pada koordinasi keseluruhan mesin.
Pekerjaan Pemrograman dan Commissioning Lebih Banyak
Berapa banyak waktu rekayasa yang dibutuhkan untuk mengendalikan pencahayaan? Ini merupakan pertanyaan penting bagi para OEM.
Solusi berbasis PLC mungkin mengharuskan insinyur membuat logika tambahan untuk kecerahan, pengaturan waktu, pemilihan saluran, dan urutan pencahayaan.
Setiap perubahan pada konfigurasi pencahayaan mungkin memerlukan perubahan yang sesuai dalam program PLC.
Hal ini dapat menjadi tidak nyaman ketika mesin OEM dikustomisasi untuk produk atau proses inspeksi yang berbeda.
Pengendali cahaya visi mesin dapat memisahkan parameter pencahayaan dari urutan utama mesin.
Pemisahan ini dapat membuat proses commissioning dan penyesuaian parameter menjadi lebih sederhana, terutama ketika kondisi pencahayaan memerlukan optimasi yang sering.
Perbandingan Pengendali Cahaya Visi Mesin versus PLC
Fungsi dan Aplikasi
Perbedaan paling penting adalah aplikasi yang ditujunya. Pengendali cahaya visi mesin terutama bertanggung jawab atas pencahayaan untuk visi mesin.
PLC dirancang untuk mengoordinasikan tugas otomatisasi industri secara lebih luas.
Pengendali cahaya visi mesin berfokus pada keluaran pencahayaan, kecerahan, pemicuan, dan manajemen saluran.
PLC berfokus pada logika mesin, urutan proses, sensor, aktuator, dan proses produksi.
Tidak satu pun komponen tersebut secara otomatis harus dianggap sebagai pengganti komponen lainnya.
Dalam banyak sistem OEM, arsitektur paling praktis adalah memungkinkan PLC dan pengendali cahaya visi mesin menjalankan fungsi yang saling melengkapi.
Biaya dan Kompleksitas Sistem
Biaya sangat bergantung pada kompleksitas aplikasi. Solusi pencahayaan berbasis PLC saja dapat ekonomis ketika kebutuhan pencahayaan sederhana.
Pengendali cahaya visi mesin khusus dapat menjadi lebih bernilai seiring meningkatnya jumlah lampu, parameter kecerahan, dan kebutuhan pemicuan.
Pengendali cahaya visi mesin menambah biaya perangkat keras tetapi mungkin mengurangi upaya pemrograman dan commissioning.
Solusi PLC mungkin mengurangi jumlah perangkat keras tetapi memerlukan modul tambahan atau pekerjaan rekayasa untuk kontrol pencahayaan tingkat lanjut.
OEM harus mengevaluasi baik biaya perangkat keras awal maupun total biaya integrasi.
Pilihan terbaik adalah konfigurasi yang memberikan kinerja yang dibutuhkan tanpa kompleksitas yang tidak perlu.
Memilih Arsitektur yang Tepat untuk Peralatan OEM
Kapan Pengontrol Lampu Machine Vision Lebih Disukai
Pengontrol lampu machine vision khusus umumnya layak dipertimbangkan ketika pencahayaan memiliki pengaruh signifikan terhadap kualitas inspeksi.
Pengontrol ini bisa sangat berguna ketika sistem memerlukan kecerahan yang dapat disesuaikan atau beberapa saluran pencahayaan independen.
Iluminasi yang dipicu (triggered illumination) merupakan alasan kuat lain untuk mempertimbangkan pengontrol khusus.
Lampu machine vision berdaya tinggi juga mungkin memerlukan pengontrol yang dirancang khusus untuk menangani kebutuhan output-nya.
Untuk mesin OEM dengan produksi berulang dan konfigurasi visi yang distandarisasi, kontrol pencahayaan khusus dapat membuat penyiapan dan pemeliharaan menjadi lebih konsisten.
Jangkauan HIFLY mencakup pengendali yang dirancang untuk berbagai kebutuhan saluran dan daya, membantu insinyur OEM memilih konfigurasi sesuai dengan sistem inspeksi aktual.
Ketika PLC Cukup Memadai
PLC mungkin cukup memadai ketika sistem pencahayaan hanya memerlukan kontrol dasar nyala/mati.
Hal ini dapat berlaku pada stasiun inspeksi sederhana di mana tingkat pencahayaan tetap konstan.
Ini juga dapat berfungsi ketika PLC yang sudah ada memiliki output yang sesuai dan perangkat pencahayaan dapat dikendalikan secara langsung.
Untuk aplikasi dengan hanya satu lampu dan urutan inspeksi yang sederhana, penambahan pengendali khusus mungkin tidak diperlukan.
Insinyur OEM harus menghindari penambahan perangkat keras hanya karena perangkat tersebut tersedia.
Tujuannya adalah menciptakan arsitektur yang efisien guna memenuhi kebutuhan inspeksi sekaligus menjaga kompleksitas sistem tetap terkendali.
Ketika Kedua Komponen Bekerja Bersama
Apakah OEM harus memilih antara pengendali lampu visi mesin dan PLC? Belum tentu.
Dalam banyak sistem inspeksi industri, penggunaan kedua komponen ini dapat memberikan pembagian tanggung jawab yang paling jelas.
PLC dapat mengelola urutan keseluruhan mesin, pergerakan produk, sensor, serta waktu inspeksi.
Pengontrol lampu visi mesin dapat mengelola kecerahan, saluran pencahayaan, dan pemicuan iluminasi.
Arsitektur ini memungkinkan masing-masing komponen berfokus pada fungsi yang memang dirancang untuk dilakukannya.
Bagi peralatan inspeksi yang kompleks, kerja sama semacam ini dapat memberikan keseimbangan antara kontrol otomasi terpusat dan manajemen pencahayaan khusus.
Pasar DCS-2C100W-24PS high-power controller adalah salah satu contoh pengontrol pencahayaan khusus yang dapat dipertimbangkan ketika aplikasi OEM memerlukan output pencahayaan lebih tinggi serta fungsi kontrol khusus.
Memilih Pengontrol Lampu Visi Mesin untuk Integrasi OEM
Persyaratan Listrik dan Kontrol
Sebelum memilih pengontrol lampu visi mesin, insinyur OEM terlebih dahulu harus memastikan persyaratan listrik dari sistem pencahayaan.
Tegangan, arus, daya keluaran, dan jumlah saluran harus sesuai dengan lampu yang terhubung.
Rentang penyesuaian kecerahan yang diperlukan juga harus dipertimbangkan.
Insinyur kemudian harus mengevaluasi persyaratan pemicu dan antarmuka komunikasi.
Dimensi mekanis dan kondisi pemasangan tidak boleh diabaikan.
Dengan memeriksa persyaratan-persyaratan ini sebelum pembelian, produsen peralatan asli (OEM) dapat mengurangi masalah kompatibilitas selama perakitan dan pengujian mesin.
Persyaratan Integrasi dan Pemeliharaan
Integrasi sistem belum selesai hanya karena pengendali berhasil menyalakan lampu. Insinyur OEM juga harus mempertimbangkan cara peralatan dikonfigurasi, dipelihara, dan ditingkatkan.
Apakah teknisi dapat menyesuaikan parameter pencahayaan dengan mudah?
Apakah pengendali mampu mempertahankan pengaturan yang diperlukan?
Apakah pemasangan kabel sederhana?
Apakah sistem pencahayaan dapat diperluas jika konfigurasi mesin berubah?
Pertanyaan-pertanyaan ini khususnya sangat penting bagi para produsen peralatan asli (OEM) yang memproduksi peralatan secara massal.
Kontroler pencahayaan visi mesin yang memenuhi baik kebutuhan teknis maupun pemeliharaan dapat membantu menciptakan desain mesin yang lebih dapat diulang.
Untuk aplikasi multi-saluran, Kontroler pencahayaan visi mesin DCS3-4C080W dapat dievaluasi sebagai pilihan kontrol pencahayaan khusus untuk aplikasi yang memerlukan beberapa saluran pencahayaan.
Mengambil Keputusan OEM Akhir
Mengevaluasi Sistem Secara Lengkap
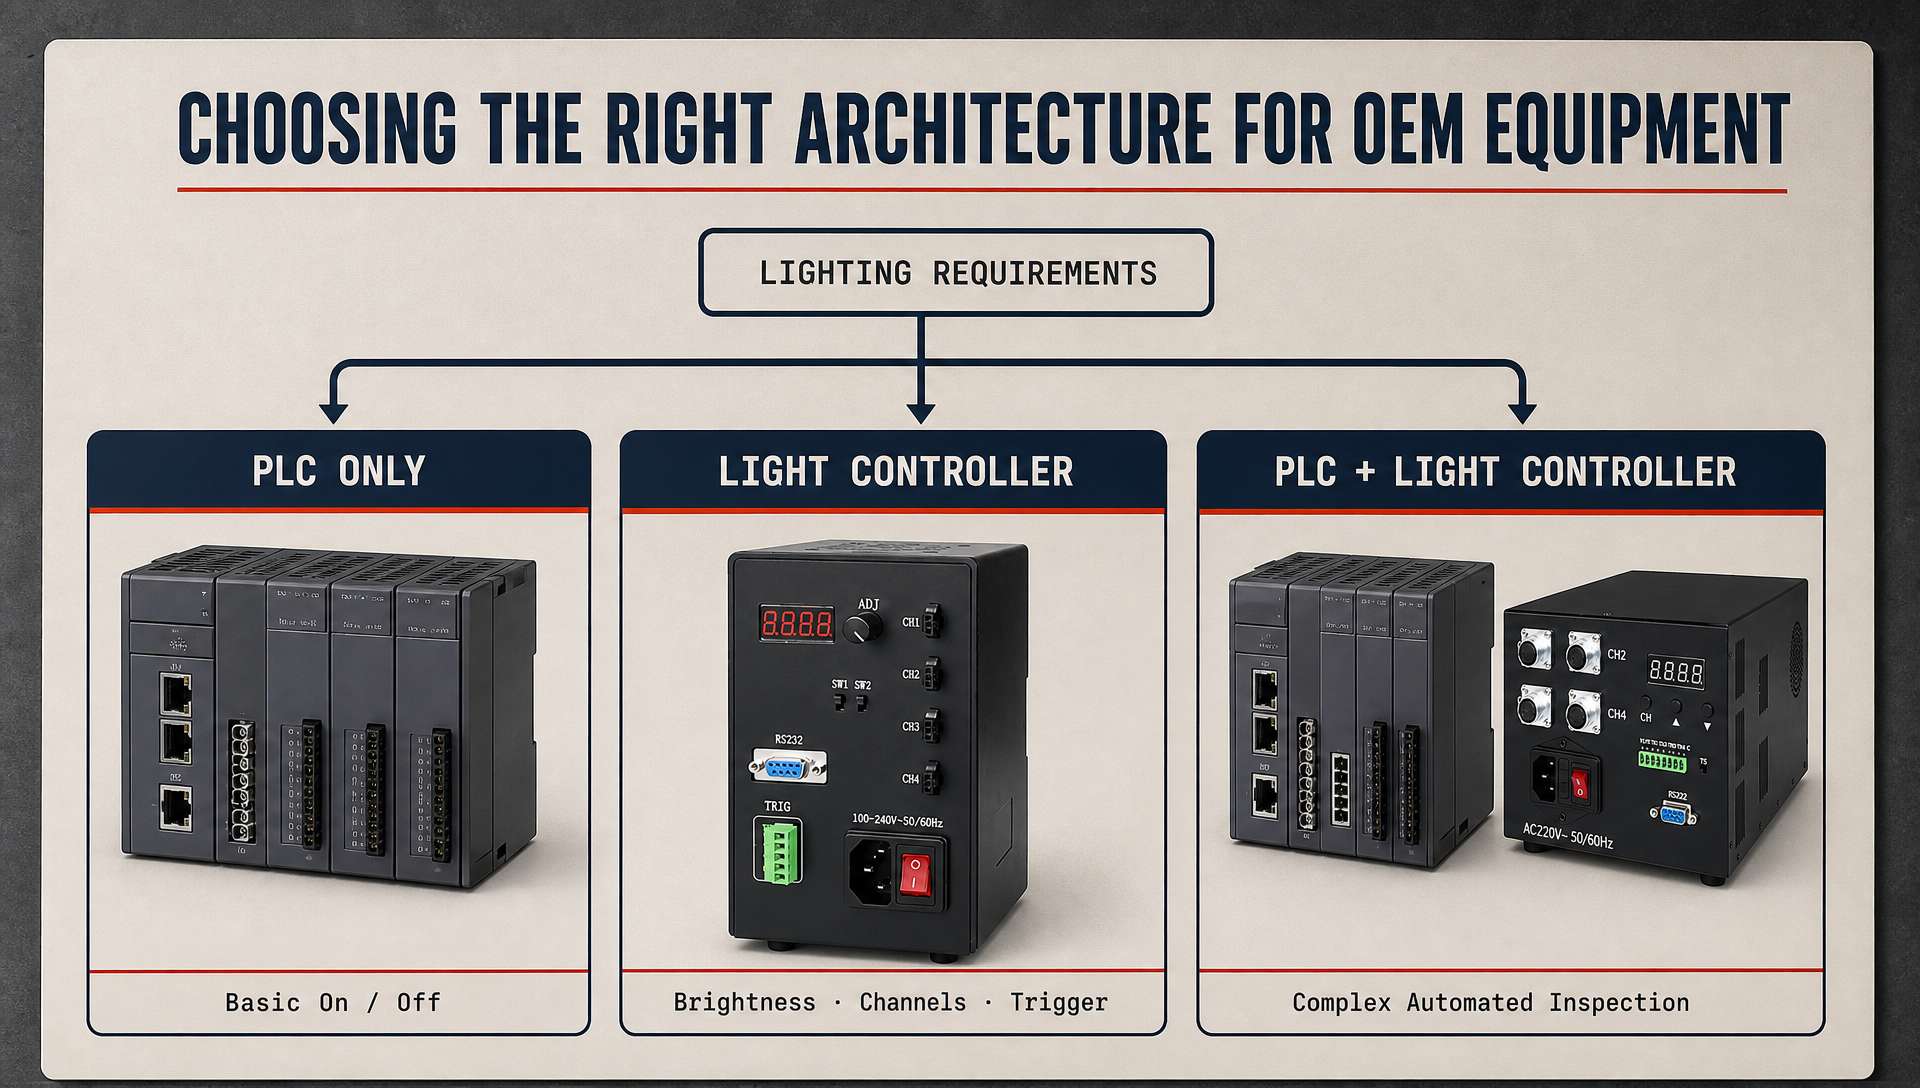
Tidak ada jawaban universal mengenai apakah kontroler pencahayaan visi mesin atau PLC lebih unggul. Pilihan yang tepat bergantung pada arsitektur pencahayaan dan keseluruhan sistem otomasi.
Jika pencahayaan hanya memerlukan pensaklaran dasar, kontrol PLC mungkin sudah cukup.
Jika penyesuaian kecerahan, saluran ganda, penerangan yang dipicu, atau persyaratan output yang lebih tinggi terlibat, pengontrol cahaya visi mesin khusus dapat memberikan keunggulan yang jelas.
Jika mesin memiliki persyaratan otomatisasi yang kompleks, penggunaan kedua perangkat tersebut mungkin menawarkan arsitektur paling praktis.
Oleh karena itu, insinyur OEM harus mengevaluasi kamera, pencahayaan, PLC, pengontrol, perangkat lunak, dan sistem mekanis secara bersamaan.
Tujuannya bukan sekadar meminimalkan jumlah komponen, melainkan menciptakan sistem inspeksi yang stabil dan mudah dipelihara.
Menyeimbangkan Kinerja dan Biaya
Biaya tetap menjadi faktor penting dalam pengembangan peralatan OEM. Namun, konfigurasi perangkat keras termurah belum tentu merupakan solusi paling ekonomis.
Desain berbasis PLC saja mungkin tampak lebih sederhana pada awalnya, tetapi pekerjaan pemrograman dan commissioning tambahan dapat meningkatkan biaya rekayasa.
Pengontrol cahaya visi mesin khusus mungkin menambah pengeluaran perangkat keras sekaligus mengurangi kompleksitas integrasi pencahayaan.
Keseimbangan yang tepat tergantung pada volume produksi, kompleksitas inspeksi, kebutuhan pencahayaan, dan tingkat kustomisasi mesin yang diharapkan.
Bagi produsen peralatan asli (OEM) yang memproduksi peralatan standar, pengendali pencahayaan yang dapat diulang juga dapat mengurangi perbedaan commissioning antar mesin individual.
Dengan demikian, pengendali cahaya visi mesin yang cocok secara optimal dapat memberikan nilai tambah melebihi biaya perangkat keras langsungnya.
Tanya Jawab
Apakah PLC dapat menggantikan pengendali cahaya visi mesin?
PLC dapat menggantikan pengendali cahaya visi mesin untuk aplikasi pencahayaan sederhana di mana hanya diperlukan saklar dasar.
Namun, PLC mungkin memerlukan modul tambahan atau pemrograman khusus untuk fungsi pencahayaan lanjutan.
Penyesuaian kecerahan, beberapa saluran independen, serta pencahayaan berbasis pemicu menjadikan pengendali pencahayaan khusus lebih bermanfaat.
Oleh karena itu, kompleksitas sistem inspeksi harus dipertimbangkan sebelum memilih arsitektur berbasis PLC saja.
Untuk mesin sederhana, pengendalian melalui PLC mungkin sudah memadai.
Untuk aplikasi visi yang lebih menuntut, pengontrol cahaya visi mesin khusus dapat memberikan fungsi yang lebih spesialis.
Apa keunggulan utama pengontrol cahaya visi mesin dibandingkan PLC?
Keunggulan utamanya adalah pengendalian pencahayaan yang spesialis.
Pengontrol cahaya visi mesin dirancang khusus untuk mengelola pencahayaan visi mesin.
Pengontrol ini dapat menyediakan fungsi seperti penyesuaian kecerahan, pengendalian multi-saluran, dan pemicuan—tergantung pada modelnya.
PLC dirancang untuk otomasi industri secara luas, bukan hanya untuk pencahayaan.
Menggunakan pengontrol khusus dapat mengurangi jumlah pemrograman khusus pencahayaan yang diperlukan.
Pengontrol ini juga memudahkan pemisahan konfigurasi pencahayaan dari logika kendali utama mesin.
Haruskah produsen peralatan asli (OEM) menggunakan baik PLC maupun pengontrol cahaya visi mesin?
Menggunakan keduanya dapat menjadi solusi praktis untuk peralatan inspeksi otomatis yang kompleks.
PLC dapat mengelola urutan keseluruhan mesin dan otomatisasi produksi.
Pengendali lampu visi mesin dapat mengelola parameter pencahayaan dan waktu penerangan.
Pembagian ini memungkinkan setiap komponen menjalankan peran khususnya.
Ini juga dapat menyederhanakan pemeliharaan sistem serta penyesuaian parameter pencahayaan.
Arsitektur akhir harus bergantung pada jumlah lampu, kebutuhan pengendalian, kompleksitas mesin, dan tujuan integrasi OEM.
Bagaimana OEM memilih pengendali lampu visi mesin?
Insinyur OEM sebaiknya mulai dengan memeriksa kebutuhan tegangan, arus, daya, dan saluran sistem pencahayaan.
Kemudian mereka harus mengevaluasi penyesuaian kecerahan, fungsi pemicu, serta antarmuka komunikasi.
Dimensi fisik dan persyaratan termal juga harus dipertimbangkan.
Pengendali harus kompatibel dengan lampu visi mesin dan arsitektur otomatisasi yang sudah ada.
Untuk proyek OEM berskala besar, insinyur juga harus mempertimbangkan pemeliharaan, pengulangan, dan potensi penyesuaian.
Memilih pengendali cahaya visi mesin berdasarkan sistem lengkap dapat membantu menciptakan solusi inspeksi yang lebih stabil dan efisien.