EN
機械視覚用照明のメリットとデメリット:OEMが知っておくべきこと
カメラは、見えるものしか検査できません。そのため、照明はあらゆる自動検査システムの根本的な基盤となります。適切な 機械視光 照明はコントラストを高め、微細な欠陥を浮かび上がらせ、画像のばらつきを低減し、ビジョンソフトウェアが信頼性の高い検査判断を行えるようにします。逆に、不適切な照明はギラツキや不均一な影を生じさせ、無用な導入時のトラブルを招きます。
対応車種 OEM向けマシンビジョン 装置においては、照明の選定に特に細心の注意が必要です。なぜなら、同一の構成が数百台に及ぶ標準化された装置で継続的に動作する必要があるからです。システムエンジニアは、単なる光学的性能だけでなく、取付スペース、発熱量、電源要件、制御方式、および長期にわたるロット間の一貫性も評価しなければなりません。包括的な 産業用照明の長所と短所を理解すること は、OEMが個別の部品仕様書に頼るのではなく、実践的かつデータに基づいた意思決定を行ううえで不可欠です。
マシンビジョン用照明の主な長所
画像コントラストの向上と検査の一貫性向上
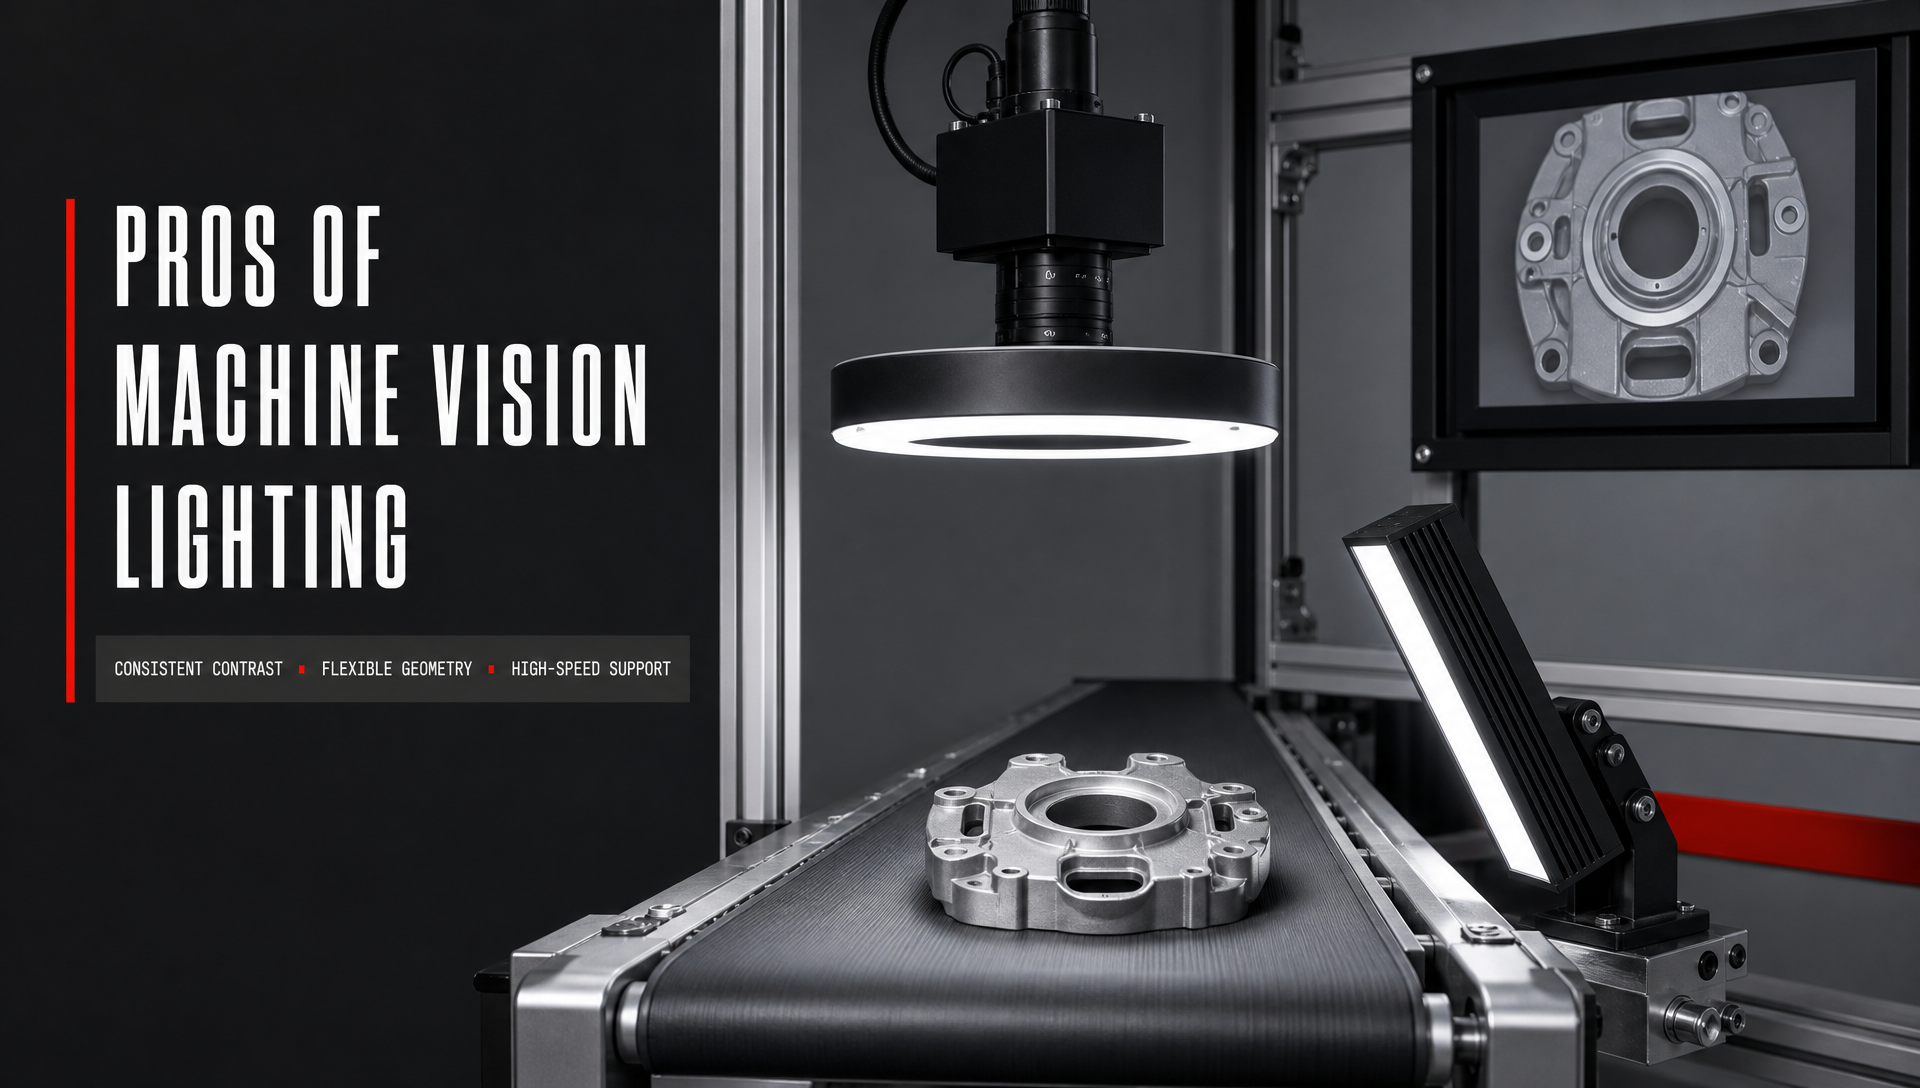
専用照明の主な利点は 機械視光照明 画像コントラストが大幅に向上することです。高品質な ビジョンシステム用照明 は、対象となる特徴部とその背景との間に明瞭な視覚的コントラストを生み出し、輪郭をシャープにし、表面の欠陥を明確に可視化するとともに、変動する生産ロット間でも印刷文字の認識を安定させます。
さらに、安定した 自動検査用照明 は、数百万回に及ぶ動作サイクルにわたり正確な露出条件を維持します。これにより、周囲光の変動をソフトウェアアルゴリズムで常時補正する必要がなくなり、しきい値設定の管理が容易になり、同一OEMメーカーの検査装置間での標準化も簡素化されます。
応用の柔軟性と高速対応
現代の産業用照明は、多様な光学的配置をサポートしています。エンジニアは、一般的な表面評価にはリングライトを、方向性のある光沢評価にはバー・ライトを、明瞭なシルエット測定にはバックライトを、反射性や曲面を持つ部品にはドームライトを、平面鏡には同軸照明を、連続するウェブ状材料の検査にはラインスキャン照明を活用できます。幅広い マシンビジョン用照明の選択肢 を備えていれば、OEMメーカーは複雑な画像取得課題を効率的に解決する設計の自由度を得られます。
高速生産ラインにおいて素早い画像取得が求められる場合、高輝度LED照明を用いることで、カメラを極めて短い露光時間で動作させることができます。ストロボ点灯機能とトリガ制御付きコントローラーと組み合わせれば、高速で動く対象をぼけることなく「止めて」撮影でき、周囲環境の過熱も防げます。
マシンビジョン用照明の欠点
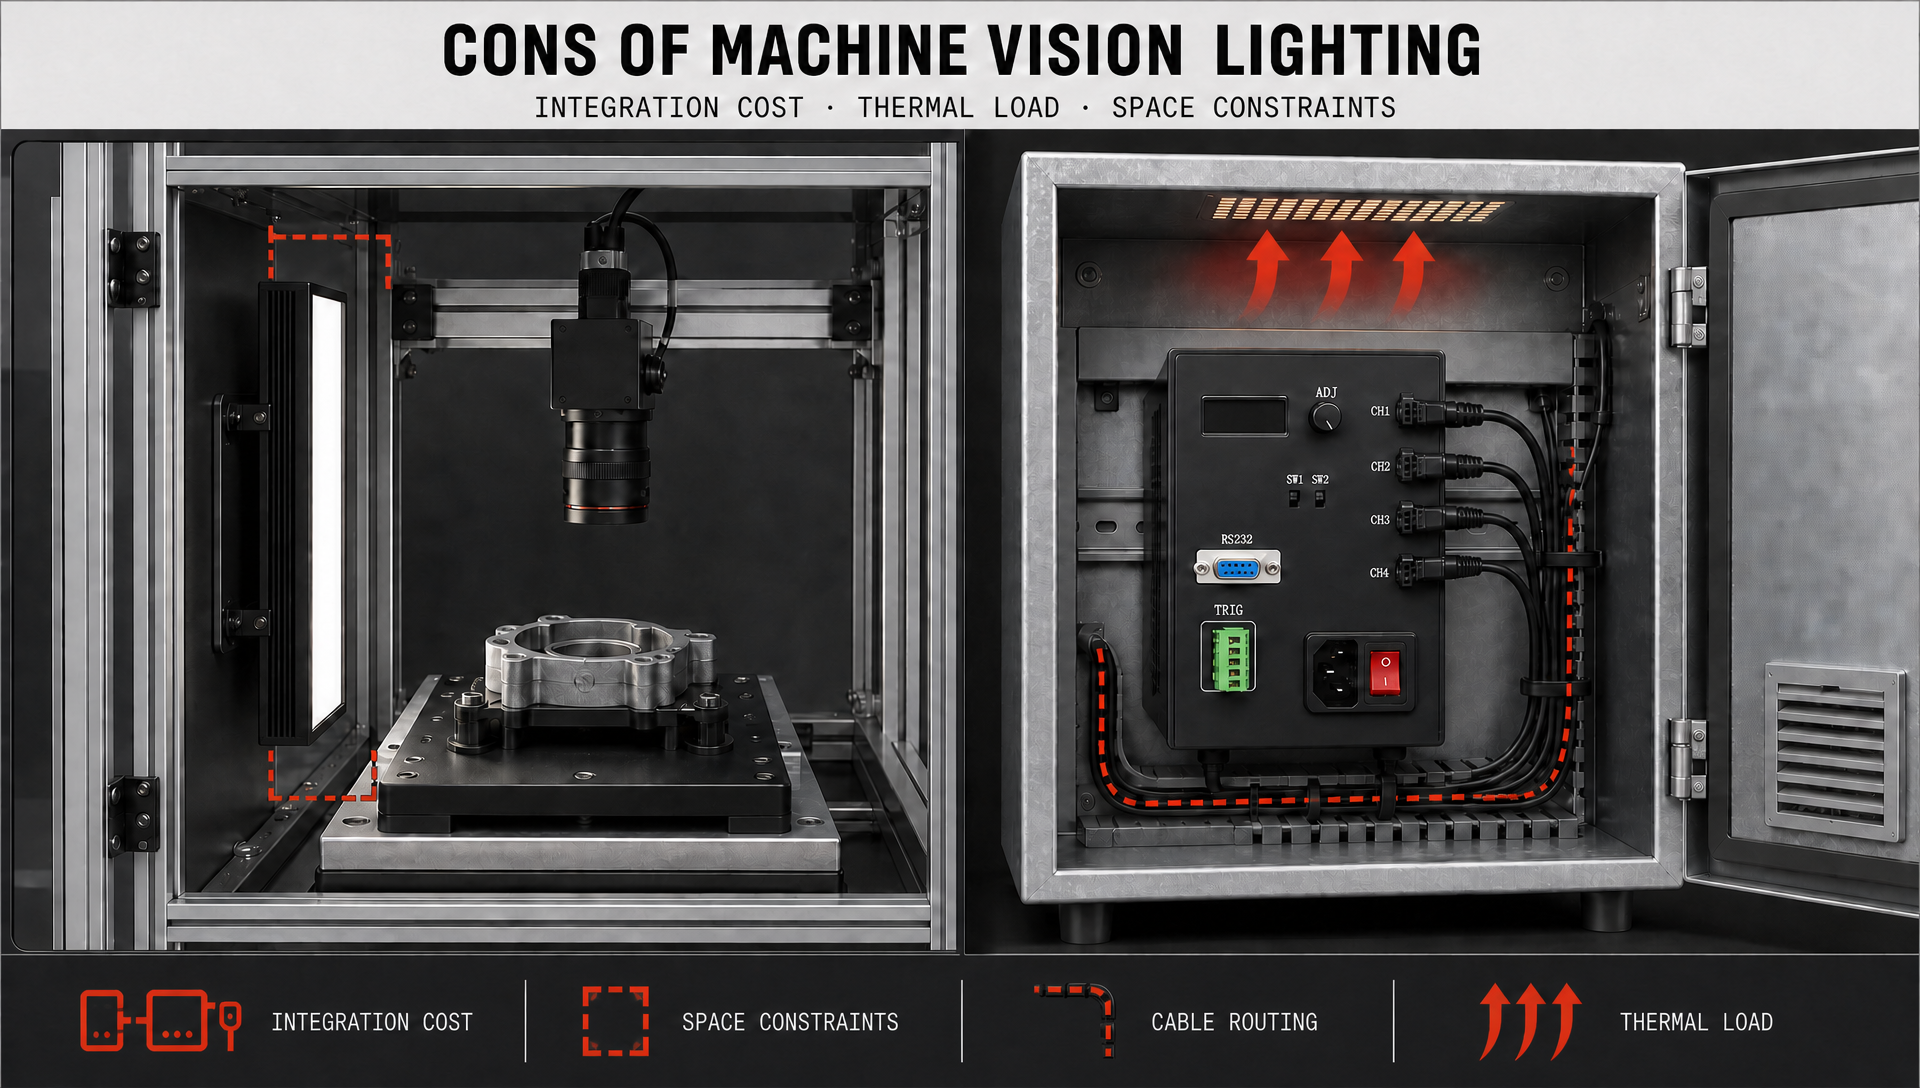
システム統合コストと熱管理
その明確な利点にもかかわらず、完全な 機械視光照明 システム導入には、初期費用が大幅にかかるという課題があります。照明ユニットそのものに加え、OEMメーカーは専用コントローラー、電源装置、カスタムケーブル、高精度マウントハードウェアなどの調達も予算に含める必要があります。紫外線(UV)や近赤外線(NIR)など特殊波長の光源や、カスタム形状の製品を採用すると、初期投資額はさらに増大します。
また、高出力の連続点灯式照明では多量の熱が発生します。放熱対策が不十分な場合、LEDの寿命が短縮され、発光スペクトルが変化(スペクトル・ドリフト)したり、小型筐体内で周辺のカメラや精密センサーに悪影響を及ぼす可能性があります。こうした熱の影響を抑えるには、意図的な放熱設計、デューティサイクルの最適化、あるいはパルス同期点灯方式の採用などが求められます。
物理的・機械的制約
設置スペースの制限は、しばしば設計を複雑にします OEM向けマシンビジョン 設置環境。コンパクトな検査セルでは、大型の照明ハウジングを収容する余裕がほとんどありません。リングライトはカメラレンズやロボットグリッパーと干渉しやすく、一方で広幅のバー型ライトは狭い産業用フレーム内に収まらない場合があります。エンジニアは、CAD設計段階の早い時期から作業距離、ケーブルの引き出し方向、取付穴の位置を検討する必要があります。そうしないと、後工程での高コストな改造を余儀なくされる可能性があります。
各種表面に対する産業用照明の長所と短所
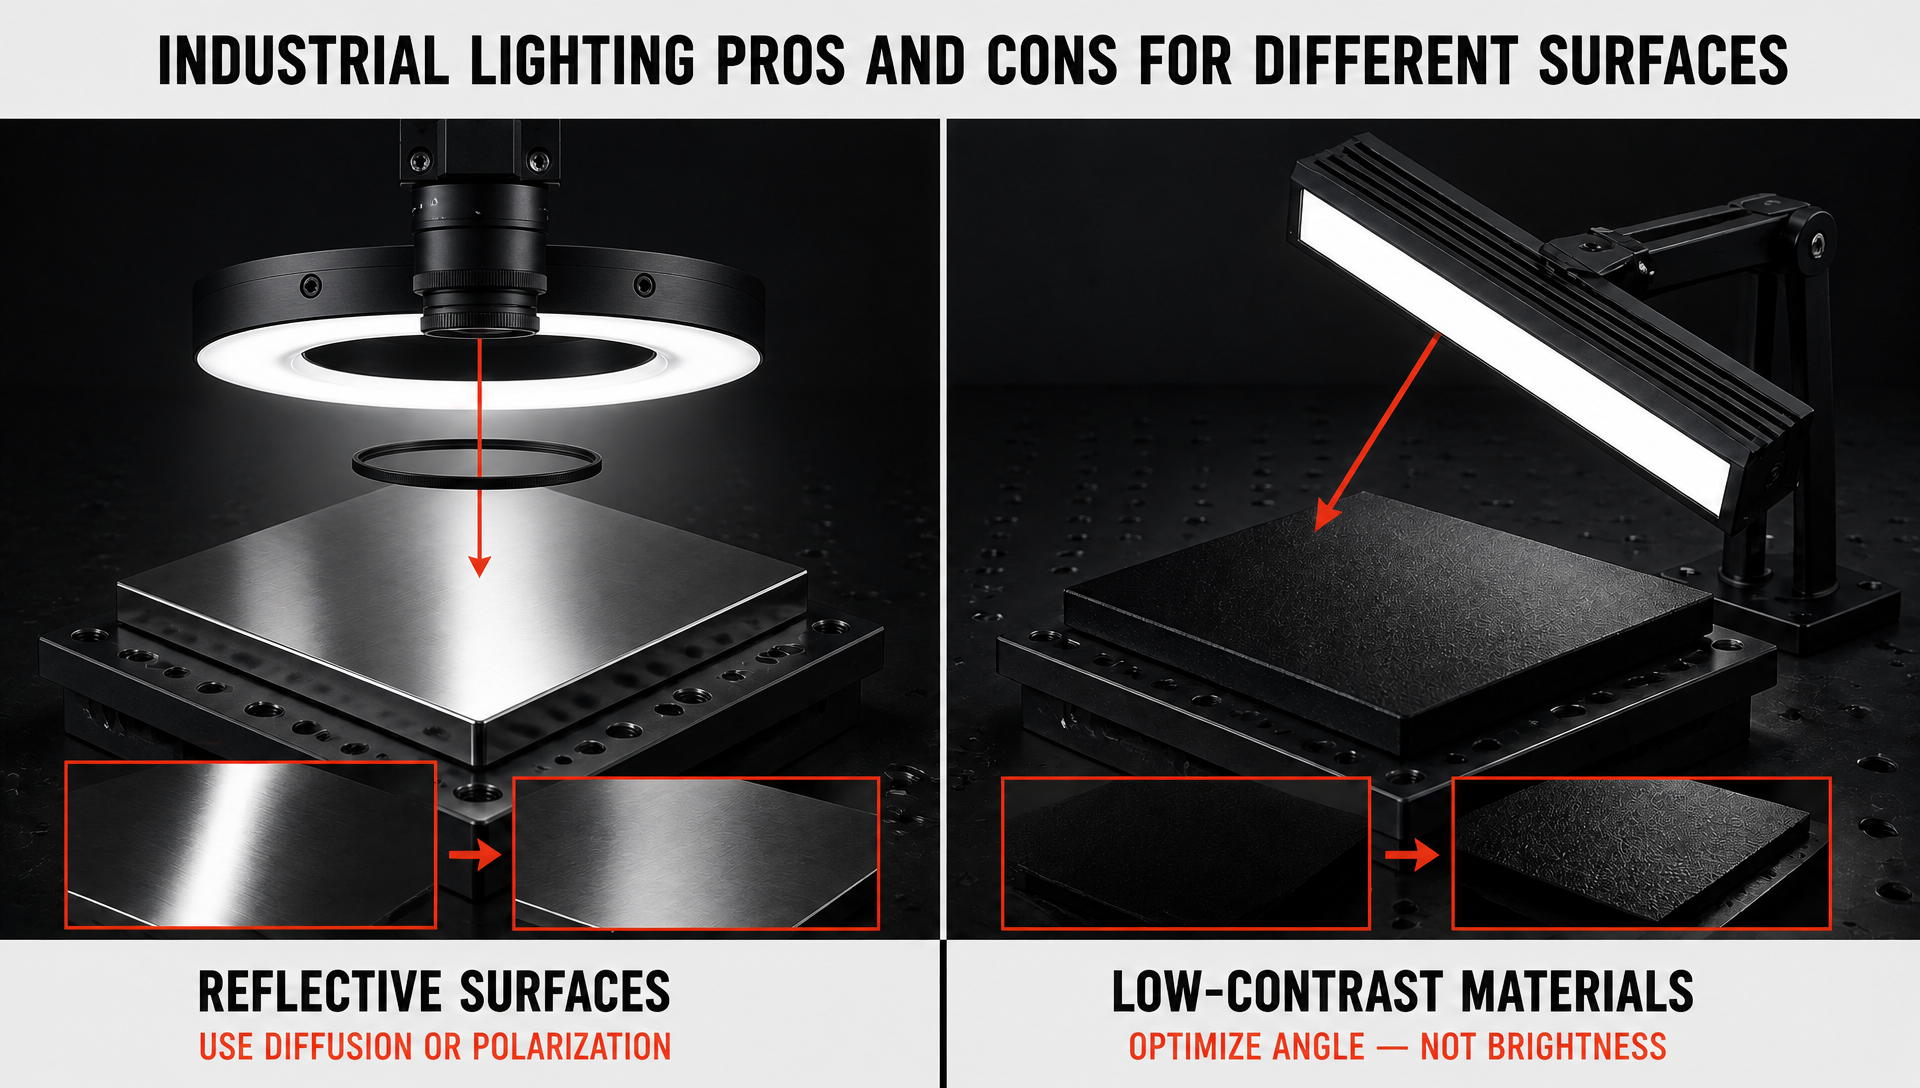
反射性素材と低コントラスト対象素材の比較
鏡面仕上げの金属、シリコンウエハー、ガラス製パッケージなどの反射性基材では、強い鏡面反射やホットスポットが生じやすくなります。このような状況では、指向性照明は効果が限定されますが、ディフューズドームライトや偏光フィルターを用いることで対応可能です。ただし、これらは厳密な試験と正確な物理的位置決めが不可欠です。
逆に、暗色または高吸収性の素材には、高強度の光出力が必要です。しかし、単に明るさを上げるだけではほとんど効果が得られません。低コントラストの検査対象を検出する際には、入射角や最適な波長(赤色光や赤外光など)を選択することが、単なる輝度向上よりもはるかに効果的です。
OEM向けの重要な選定要因
光学的・電気的・空間的アライメント
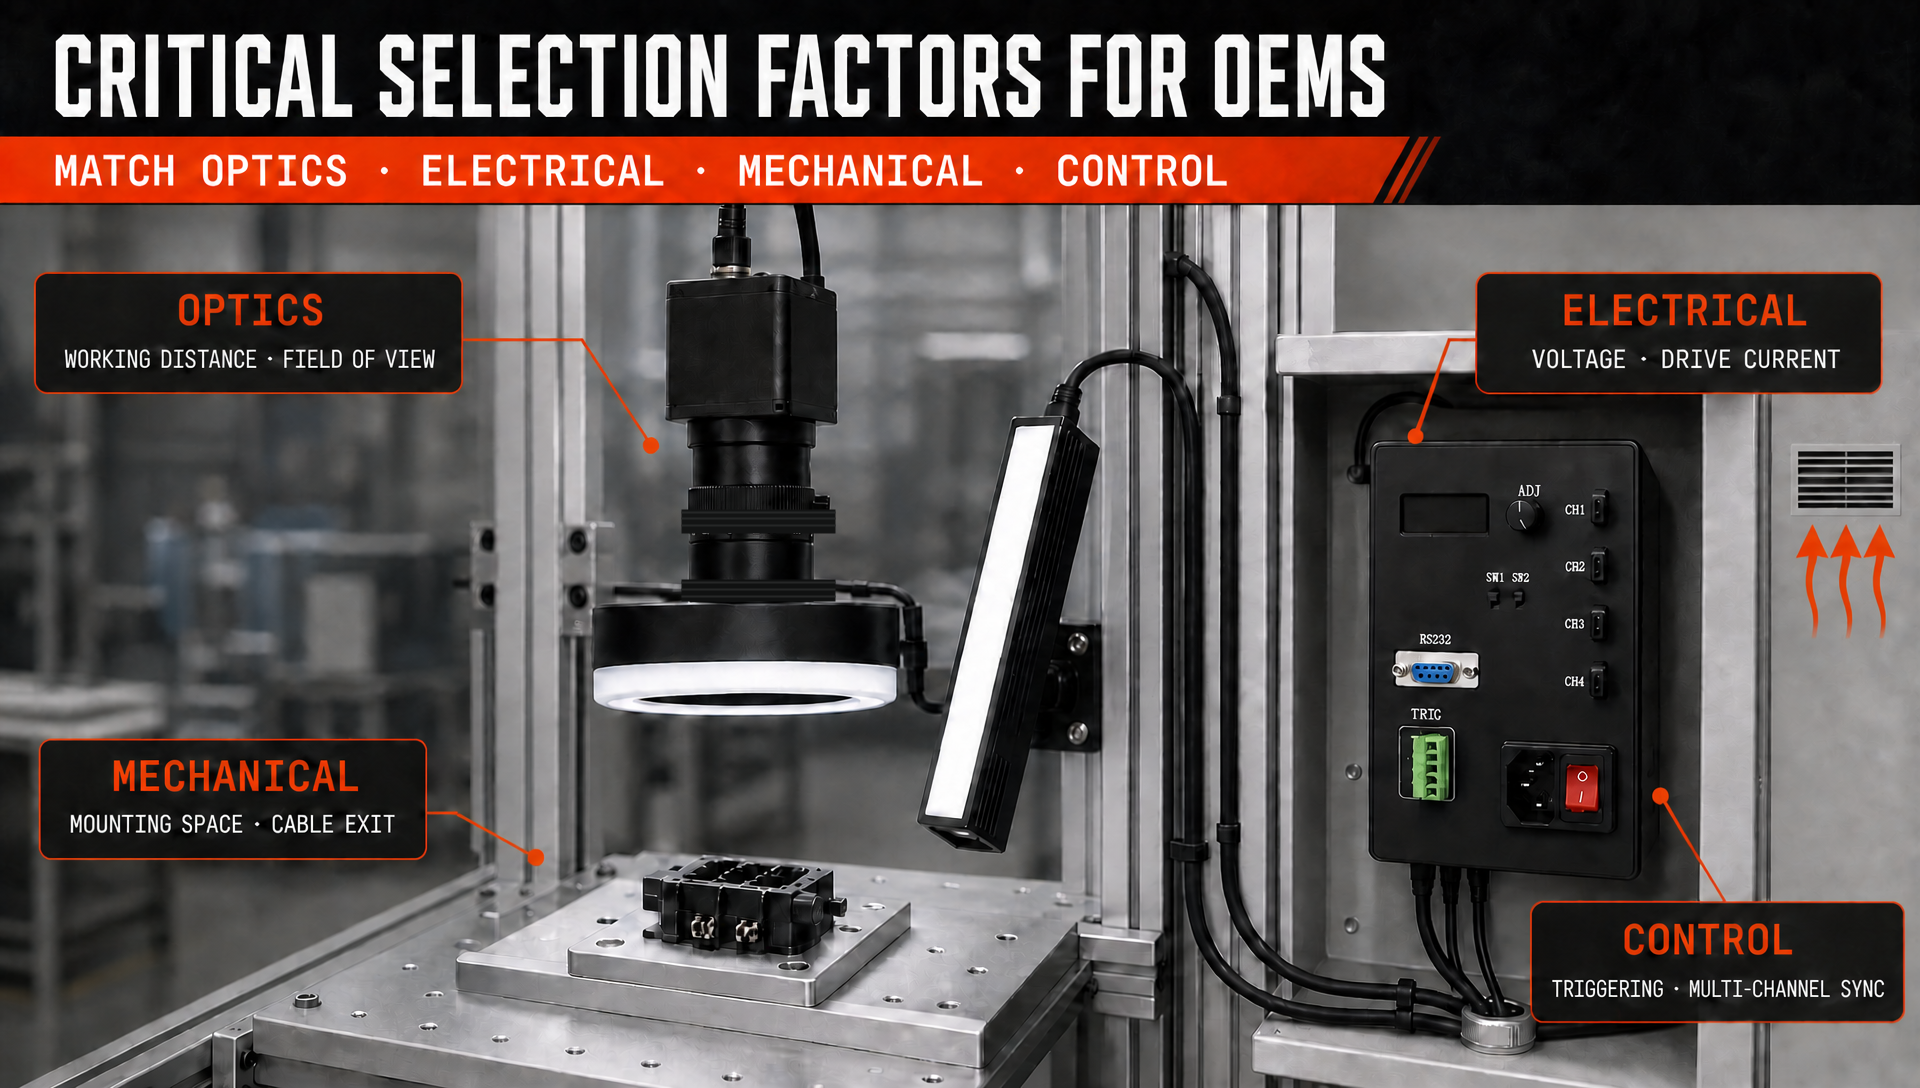
照明は単体で選定してはならず、全体の光学エコシステムと整合させる必要があります。作業距離、レンズの画角(FOV)、検査対象の形状、カメラセンサの感度などによって、必要な光源のサイズ、照射角度、および光強度が決まります。
電気的には、システム構築者が使用する自動化アーキテクチャに合わせて、電圧、駆動電流、トリガプロトコルを適切に整合させる必要があります。専用の 高出力照明制御ソリューション を活用すれば、正確な光強度制御、マイクロ秒未満のストロボタイミング、および多カメラ対応OEM機械に必要なマルチチャンネル同期が確実に実現できます。
OEMプロジェクト向け選定戦略の最適化
既に実績のあるアセンブリを、内蔵の柔軟性とともに標準化する
エンジニアリングおよび調達プロセスを効率化するため、OEM各社は製品ライン全体で検証済みの照明構成を標準化すべきです。既に実績のあるリング型またはバー型ライトアセンブリ、標準化されたコネクタ、統一された取付ブラケットを再利用することで、開発コストを削減し、現場サービスにおけるスペアパーツ管理も簡素化できます。
ただし、標準化されたプラットフォームには、モジュール式の柔軟性が不可欠です。調整可能なブラケット、複数波長対応機能、プログラマブルなマルチチャンネルコントローラを組み込むことで、同一の機械構成でも、顧客ごとの仕様変更にシームレスに対応できます。さらに、 柔軟なマシンビジョン用照明オプション を検討することで、エンジニアは統一されたプラットフォーム上で、さまざまな光学構造を比較検討できます。
適切なOEM向け照明パートナーの選定
商用照明機器のベンダーを選定する際、OEMは技術的対応範囲とロット間の製造品質の一貫性を最優先事項としなければなりません。単一の機械プラットフォームでも、異なる工程ステーションで多様な形状が求められることがあります。包括的な製品ポートフォリオを有するベンダーを選べば、関与するベンダー数を減らし、サプライチェーンの複雑さを低減できます。
さらに重要なのは、長期にわたる安定供給です。部品の変更、LEDのビンニング変更、あるいはベンダーによる機構部品の設計変更などにより、既に現場に導入済みの検査装置で使用されているキャリブレーション済みソフトウェアの信頼性が損なわれる可能性があります。OEMは、光学特性の再現性、機械的公差の同一性、および複数回の発注にわたる長寿命を確実に保証できるベンダーを選ぶ必要があります。
まとめ
適切な ビジョンシステム用照明 明確な利点を提供します:コントラストの向上、再現性の高い露光、高速撮影への対応、およびアプリケーションにおける汎用性です。これらのメリットは、導入コスト、熱負荷、設置スペースの制約といった課題とバランスを取る必要があります。光学系、電気制御装置、対象材質、および長期的な供給安定性を体系的に評価することで、OEM各社は、長期間にわたって連続運転しても信頼性・再現性ともに高いシステムを構築できます。 自動検査用照明 長期間にわたって安定して動作するシステムです。
よくある質問
の主な利点は何ですか? 機械視光 ?
照射光が予測可能で、画像コントラストが高いため、検出対象の特徴が明瞭になり、自動視覚検査ソフトウェアによる検出が容易になります。
機械視覚用照明の一般的な制約は何ですか?
主なトレードオフには、システム全体のコスト増加、高出力モードでの発熱、および小型機械における物理的な設置スペースの制約があります。
OEM各社は、どのように照明を選定すべきですか?
OEM各社は、対象となる表面の特性、カメラ/レンズの仕様、作動距離、視野角、熱的制限、およびコントローラーとの統合を、一体として評価する必要があります。
明るい照明ほど常に良いのでしょうか?
いいえ。過度に明るい照明は、グレア(眩しさ)やセンサーの飽和を引き起こします。最適な検査性能は、単なる出力の大きさではなく、制御された光学配置、拡散、そして精密なコントラストに依存します。