EN
Najpogostejših 5 napak pri izbiri svetlobnih virov za strojno vizijo, ki jih je treba izogniti
Osvetlitev je pogosto ena prvih komponent, ki se ocenjujejo pri gradnji avtomatiziranega sistema za pregled, vendar se ji prevečkrat ne pripisuje ustrezne pomembnosti. Celo visokoločilna kamera in napredni algoritmi ne morejo zagotoviti učinkovitega delovanja, če osvetlitev osvetlitev sistema za strojno vizijo ustvarja nestabilne slike. Zato je treba osvetlitev za strojno vizijo osvetlitev obravnavati kot temeljni arhitekturni zahtevek, ne pa kot sekundarno dodatno opremo.
Izbrana svetilka mora ustrezati zahtevam sistema glede moči, načinov sprožanja, delovnih okolij in konstrukcijskih omejitev. Časno prepoznavanje pogostih napak pri industrijski osvetlitvi zmanjša potrebo po ponovnem oblikovanju in zagotavlja stabilno delovanje sistema med integracija strojne vizije .
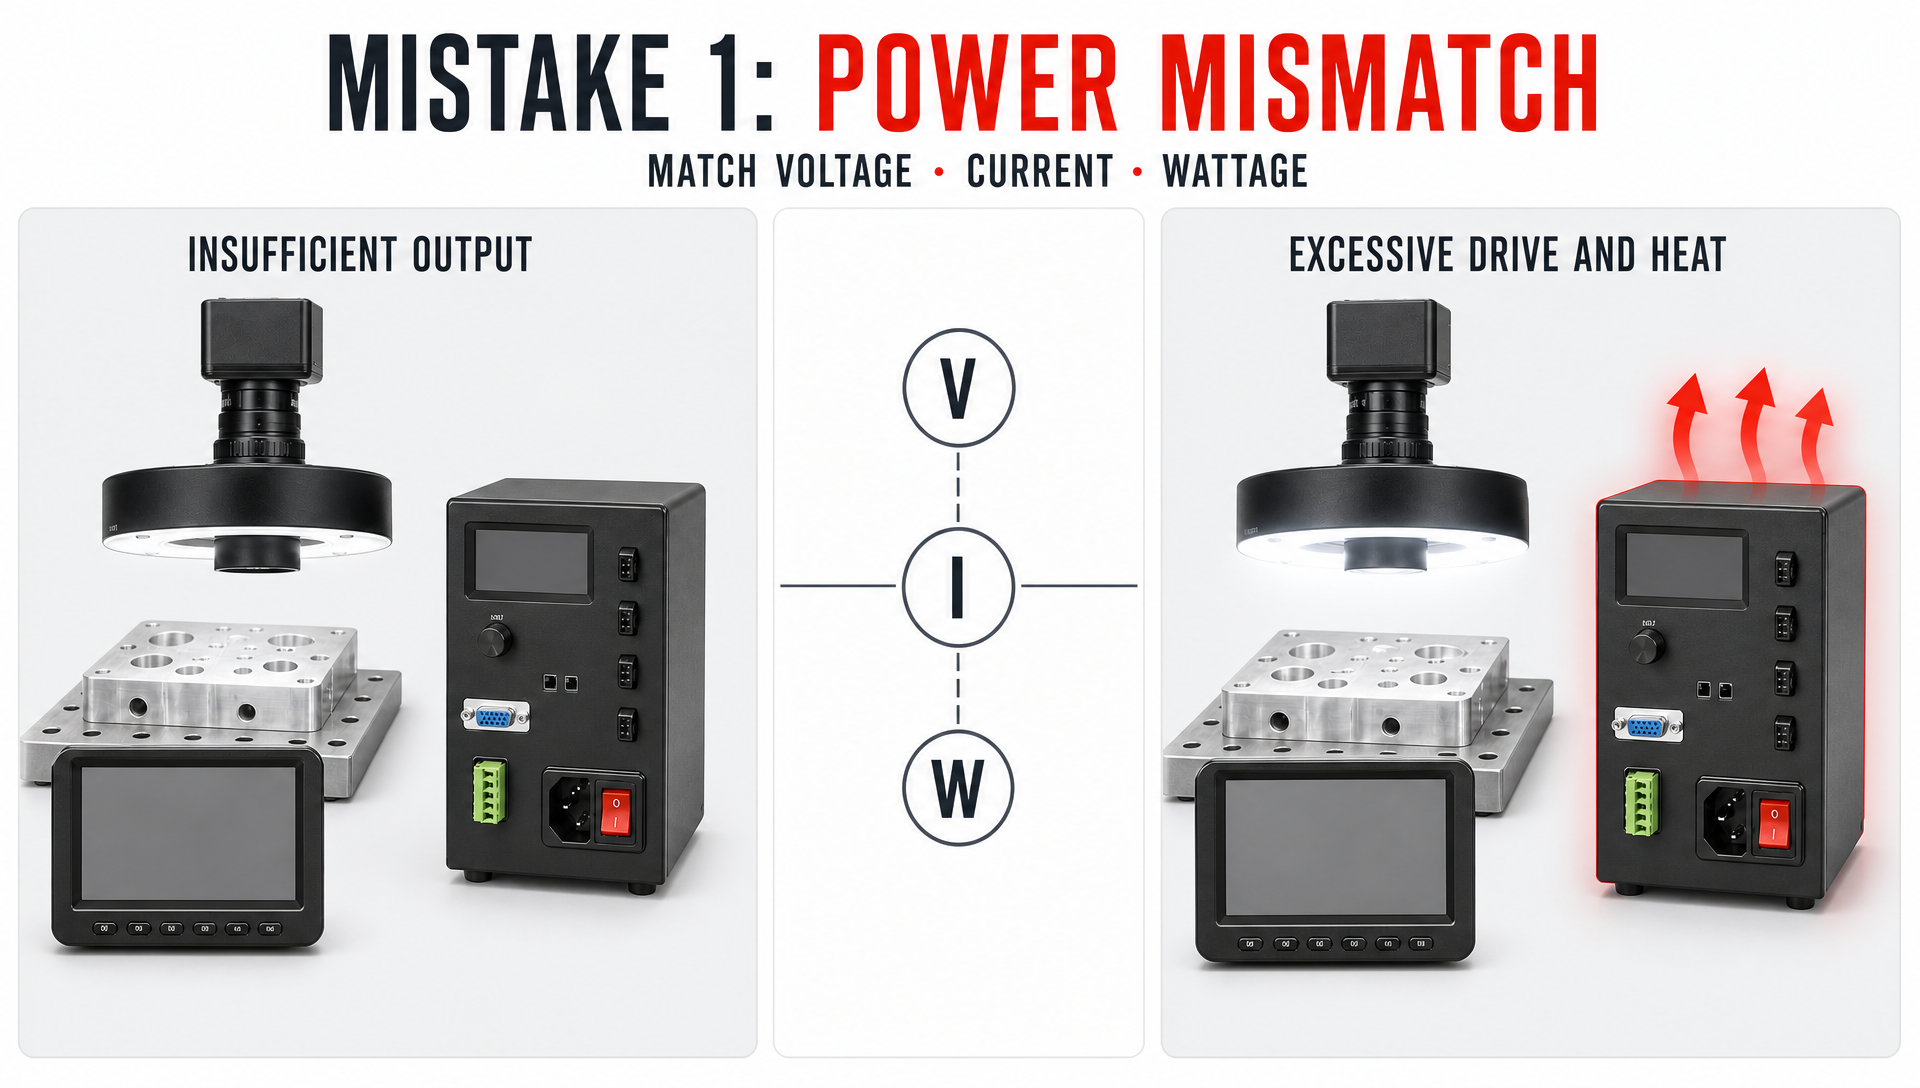
Napaka 1: Neustrezen električni tok
Nedostatna izhodna moč za obremenitev osvetlitve
Izbira regulatorja brez preverjanja obremenitve osvetlitve je pogosta napaka. Če svetilka zahteva več moči, kot jo regulator omogoča, se ciljna svetlost zmanjša in skrije podrobnosti ključnih napak. Povečanje dobička kamere za izravnavo povzroči elektronski šum in poslabša kakovost slike.
Specifikacije moči je treba izračunati na podlagi napetosti, toka in moči. V OEM strojni vid nastavitve z več viri svetlobe; skupna nosilna zmogljivost mora biti ustrezno prilagojena, da se izognemo nestabilnosti sistema.
Prekomerna moč in toplotno preobremenitev
Izbira prevelikega napajalnika povzroči nepotrebno zapletenost. Presežek gonilnega toka ustvarja izjemno toploto, kar zahteva dodatno toplotno upravljanje. Moč napajalnika je treba izbrati na podlagi dejanske ciljne odsevnosti in delovnih ciklov. Za zahtevnejše aplikacije naj inženirji namestijo specializiran nadzorni sistem za visokomočnostno osvetlitev .
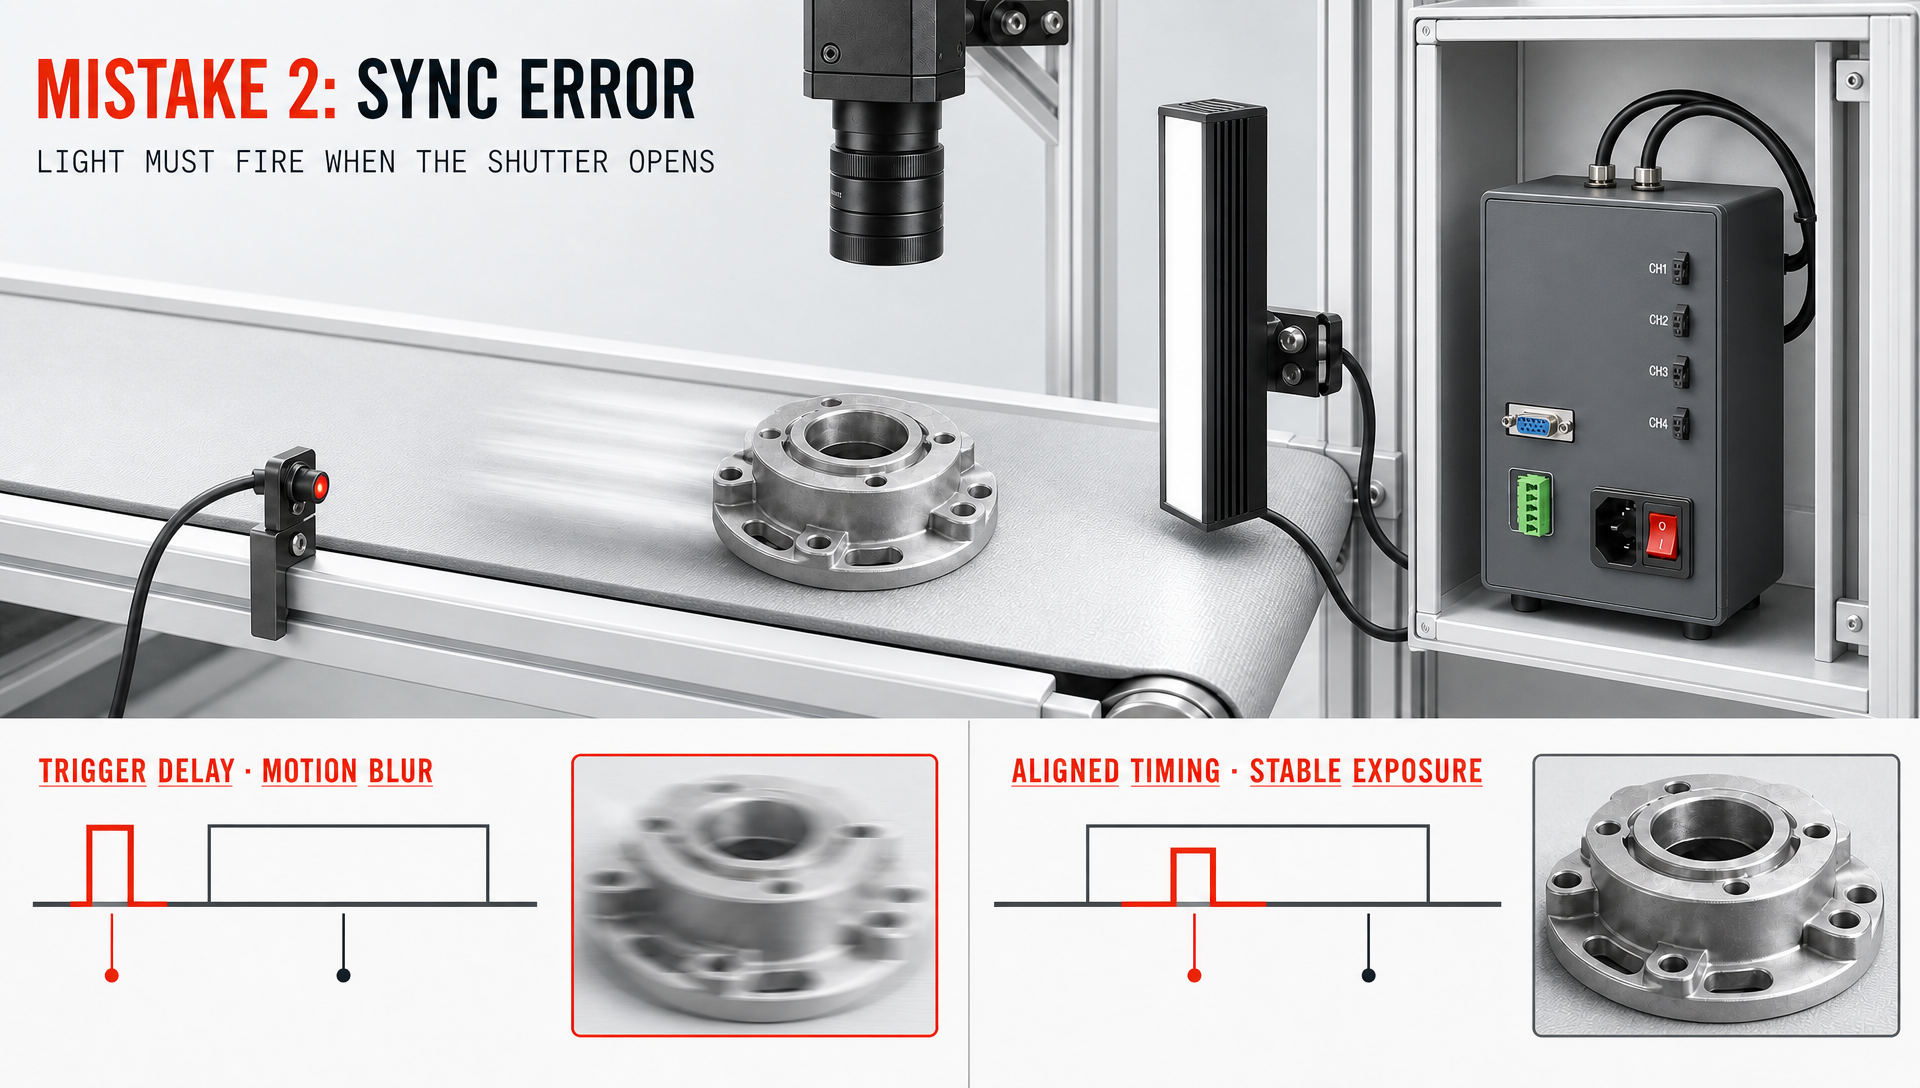
Napaka 2: Napaka sinhronizacije
Slaba usklajenost med svetlobo in kamero
Sinhronizacija časovnega zaporedja je ključnega pomena pri pregledu premičnih delov. Pri visokohitrostnih OEM strojni vid sistemih, ki delujejo z krajšimi časi izpostavljenosti, povzročajo majhne zamude sprožilca utripanje slike in zameglitev gibanja. Preverjanje odzivnih časov na zunanje strojne sprožilce zagotavlja stabilno izpostavljenost v vseh proizvodnih ciklih.
Zgodnja določitev zahtev za sprožanje
Zahteve za sprožanje so odvisne od časovnega načina PLC-ja, modelov kamere in hitrosti proizvodne linije. Določitev načinov sprožanja – ali gre za osnovne zunanje sprožilce ali stroboskopske impulze – pred integracija strojne vizije zagotavlja, da se osvetlitev vklopi natančno v trenutku, ko se odpre zaklenjenka kamere.
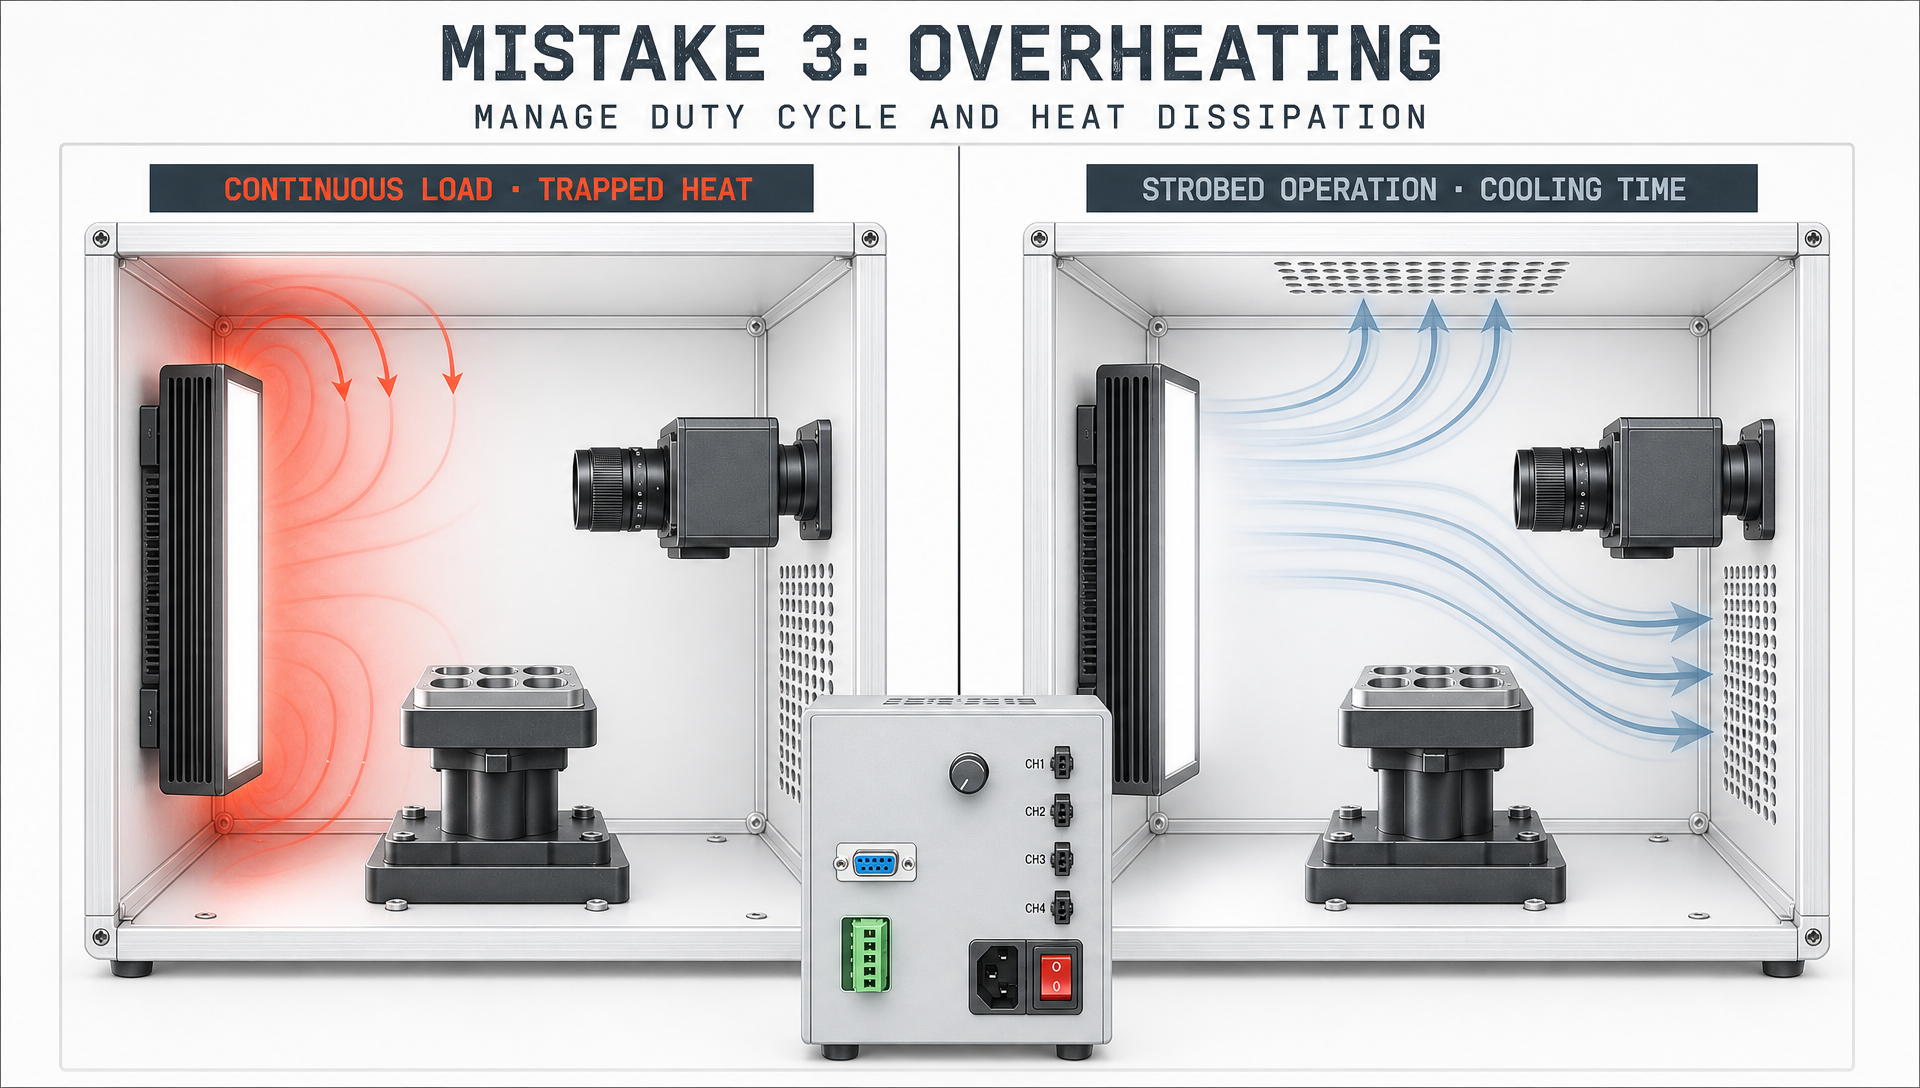
Napaka 3: Prekomerno segrevanje
Toplotni vidiki močne osvetlitve
Zanemarjanje toplotnega odvajanja povzroča resne dolgoročne težave z zanesljivostjo. LED-diode z visoko izhodno močjo električno energijo pretvarjajo v toploto, kar zmanjšuje svetlobno učinkovitost in skrajša življenjsko dobo opreme, če se toplota zadrži znotraj kompaktnih ohišij.
Delovni cikel in strategije hlajenja
Stroboskopski način delovanja omogoča LED-diодam, da se ohladijo med impulzi, medtem ko neprekinjena osvetlitev povzroča stalni toplotni stres. Ocena delovnega cikla proizvodnje in ambientalne temperature v tovarni zagotavlja ustrezno konfiguracijo pasivnih toplotnih izmenjevalcev ali aktivnih sistemov hlajenja.
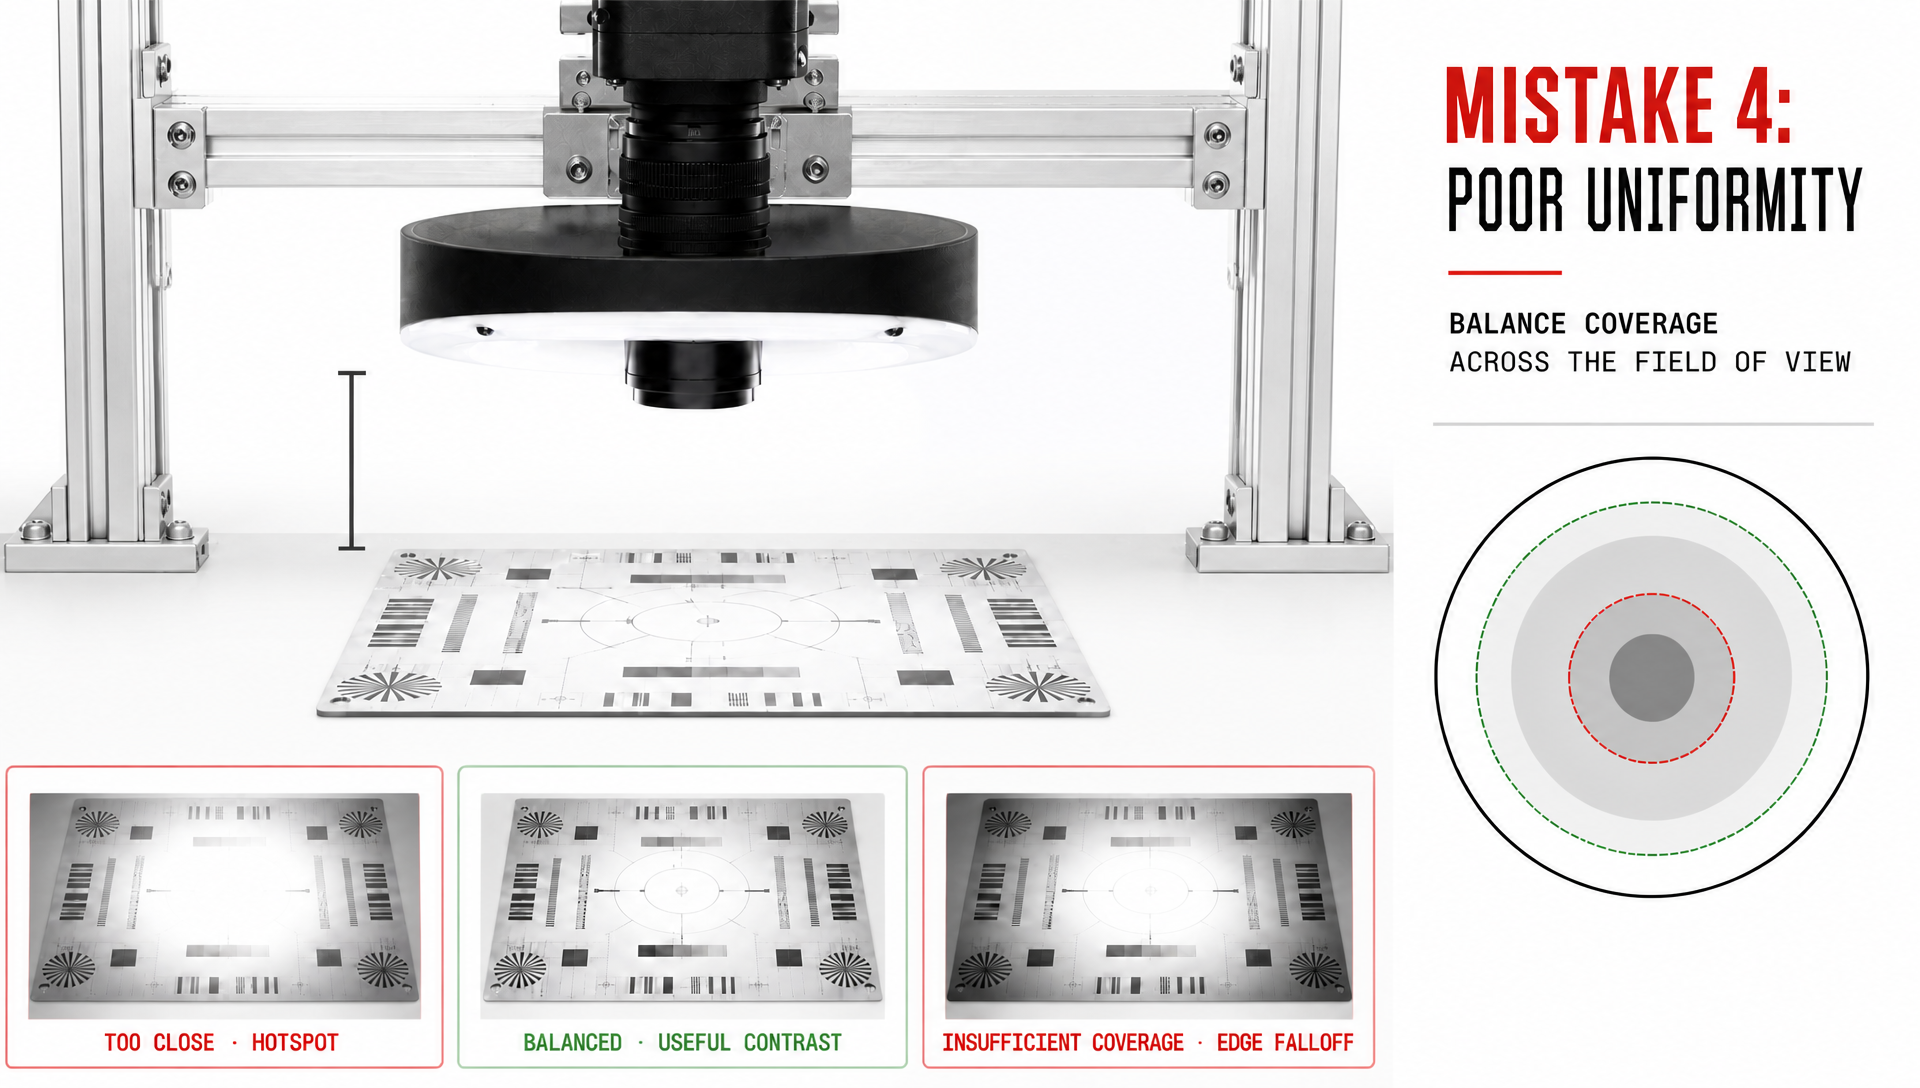
Napaka 4: Slaba enakomernost
Neenakomerna osvetlitev poslabša kakovost slik
Surova jakost ne more nadomestiti prostorske enakomernosti. Zmanjševanje svetlosti ob robih slike povzroča, da se robni primanjkljaji ne zaznajo, medtem ko identične lastnosti v sredini sprožijo napačne zavrnitve. Kakovost osvetlitev sistema za strojno vizijo zagotavlja uravnotežen kontrast po celotnem vidnem polju.
Geometrija osvetlitve in kot namestitve
Položaj svetlobnih naprav določa razporeditev svetlobe. Preblizu nameščene luči povzročajo svetle pege, preveč oddaljene pa zmanjšajo osvetljenost (lux). Raziskovanje asortimenta strojno vizualnih osvetlitvenih naprav HIFLY inženirjem pomaga prilagoditi optične geometrije – kot so obročaste, kupolaste ali zadnje luči – lastnostim ciljne površine.
Napaka 5: Zaklenitev integracije
Zanemarjanje celotne arhitekture vizualnega sistema
Ocenjevanje luči ločeno od kamer, leč, PLC-jev in montažnih okvirjev povzroča omejitve pri integraciji. Uspešna integracija strojne vizije zahteva dostopno kablje, kompaktno zasedeno površino in brezhibno komunikacijo z nadzornimi enotami.
Gradnja fleksibilnih konfiguracij osvetlitve
Spremembe v proizvodnji pogosto zahtevajo podporo novim velikostim ali barvam delov. Izbor fleksibilne večkanalne opreme prepreči dragocenega mehanskega predelovanja. Vključitev večkanalno krmiljenje osvetlitve poenostavi sprožanje več glav in upravljanje zaporedja.
Dodatni dejavniki za osvetlitev pri avtomatiziranih pregledih
Delovna razdalja in omejitve vidnega polja
Delovna razdalja določa zmanjševanje svetlosti in razširitev žarka. Ujemanje pokrova svetilke z vidnim poljem leče preprečuje vignetiranje brez izgube moči zunaj okvirja kamere.
Material površine in lastnosti odseva
Podlage na edinstven način interaktirajo s svetlobo. Odsevni kovini in steklu sta potrebni difuzna ali koaksialna osvetlitev, da se prepreči bleščanje; temni materiali zahtevajo visoko intenziteto, teksturirane površine pa koristijo od nizko-kotne poševne svetlobe. Ujemanje geometrije z fizikalnimi lastnostmi materiala preprečuje kritične napak pri industrijski osvetlitvi .
Praktičen izbirni postopek
Začnite z ciljem pregleda
Najprej določite cilje pregleda – ali merjenje dimenzij, zaznavanje rež, ali branje OCR besedila. Pred izbiro pritrdilnih elementov ocenite odsevnost materiala, delovno razdaljo in parametre zaklenitve kamere.
Preizkusite celotno fizično namestitev
Podatkovni listi ne morejo nadomestiti preizkušanja na delovni površini. Preizkus realnih vzorcev z dejanskimi kamerami, lečami in položaji osvetlitve odkrije težave s sijem in pragovi še pred dokončanjem mehanskih načrtov.
Izbira primernega rešitve za osvetlitev
Usklajevanje zmogljivosti z integracijo
Optimalna svetlobna vir zagotavlja zanesljiv kontrast in se hkrati gladko vključi v arhitekturo stroja. Moč, časovna usklajenost, toplotno upravljanje in enakomernost morajo biti usklajeni za dolgoročno industrijsko obratovanje.
Podpora raznovrstnim OEM aplikacijam strojnega vida
OEM stroji zahtevajo prilagodljivo strojno opremo. HIFLY ponuja visokozmogljive osvetlitev za strojno vizijo pritrdilne elemente in krmilnike, ki so zasnovani za zahtevna industrijska okolja za pregled.
Zaključek
Izogibanje petim najpogostejšim napak pri industrijski osvetlitvi —neskladje moči, napaka pri sinhronizaciji, pregrevanje, slaba enakomernost in omejitve integracije—zahteva obravnavo osvetlitve kot glavnega sistema. Temeljito izdelava prototipov in zgodnje prilagajanje parametrov zagotavljata uspešno integracija strojne vizije .
Pogosta vprašanja
Katera je najpogostejša napaka pri osvetlitvi za strojno vizijo?
Neskladje moči. Nedozvoljeno majhna moč zmanjšuje kontrast slike, prevelika pa povzroča toplotne težave in prekomerno nabiranje toplote.
Zakaj je sinhronizacija osvetlitve kritična pri strojni viziji za proizvajalce opreme (OEM)?
Pri visokohitrostni proizvodnji morajo luči sprožiti v mikrosekundnem usklajevanju z zaklenitvami kamere, da se prepreči zamazovanje zaradi gibanja in razlike v izpostavljenosti.
Kako se lahko prepreči pregrevanje pri osvetlitvi sistemi strojne vizije?
Optimizirajte delovne cikle z uporabo stroboskopskega načina, izberite ustrezne nazivne moči regulatorjev, zagotovite dovolj prostora za odvajanje toplote in se izogibajte neprekinjenemu prekomernemu obremenjevanju.
Kako se lahko odpravi slaba enakomernost osvetlitve?
Preizkusite pritrdilne elemente na dejanski delovni razdalji in uporabite ustrezne optične strukture, kot so difuzne kupole, ozadja ali koaksialne luči.