EN
Att förstå de olika rollerna i visionkontrollsystem
Maskinvisionssystem bygger på flera komponenter som arbetar tillsammans för att fånga bilder, styra belysning, bearbeta information och utlösa inspektionsåtgärder. Bland dessa komponenter kan en maskinseende ljus kontroller och en programmerbar logikstyrning (PLC) ibland verka ha överlappande funktioner. Båda kan skicka styrsignalen, hantera tidsinställningar och interagera med andra enheter, men de är utformade för olika ändamål.
För OEM:er som tillverkar automatiserad inspektionsutrustning kan förståelsen av skillnaden mellan en ljusstyrare för maskinsyn och en PLC göra systemdesignen mycket enklare. Skall belysningen styras direkt genom PLC:n? Krävs en dedikerad maskinvision-belysningskontroller? Vilka är fördelarna och begränsningarna med varje tillvägagångssätt?
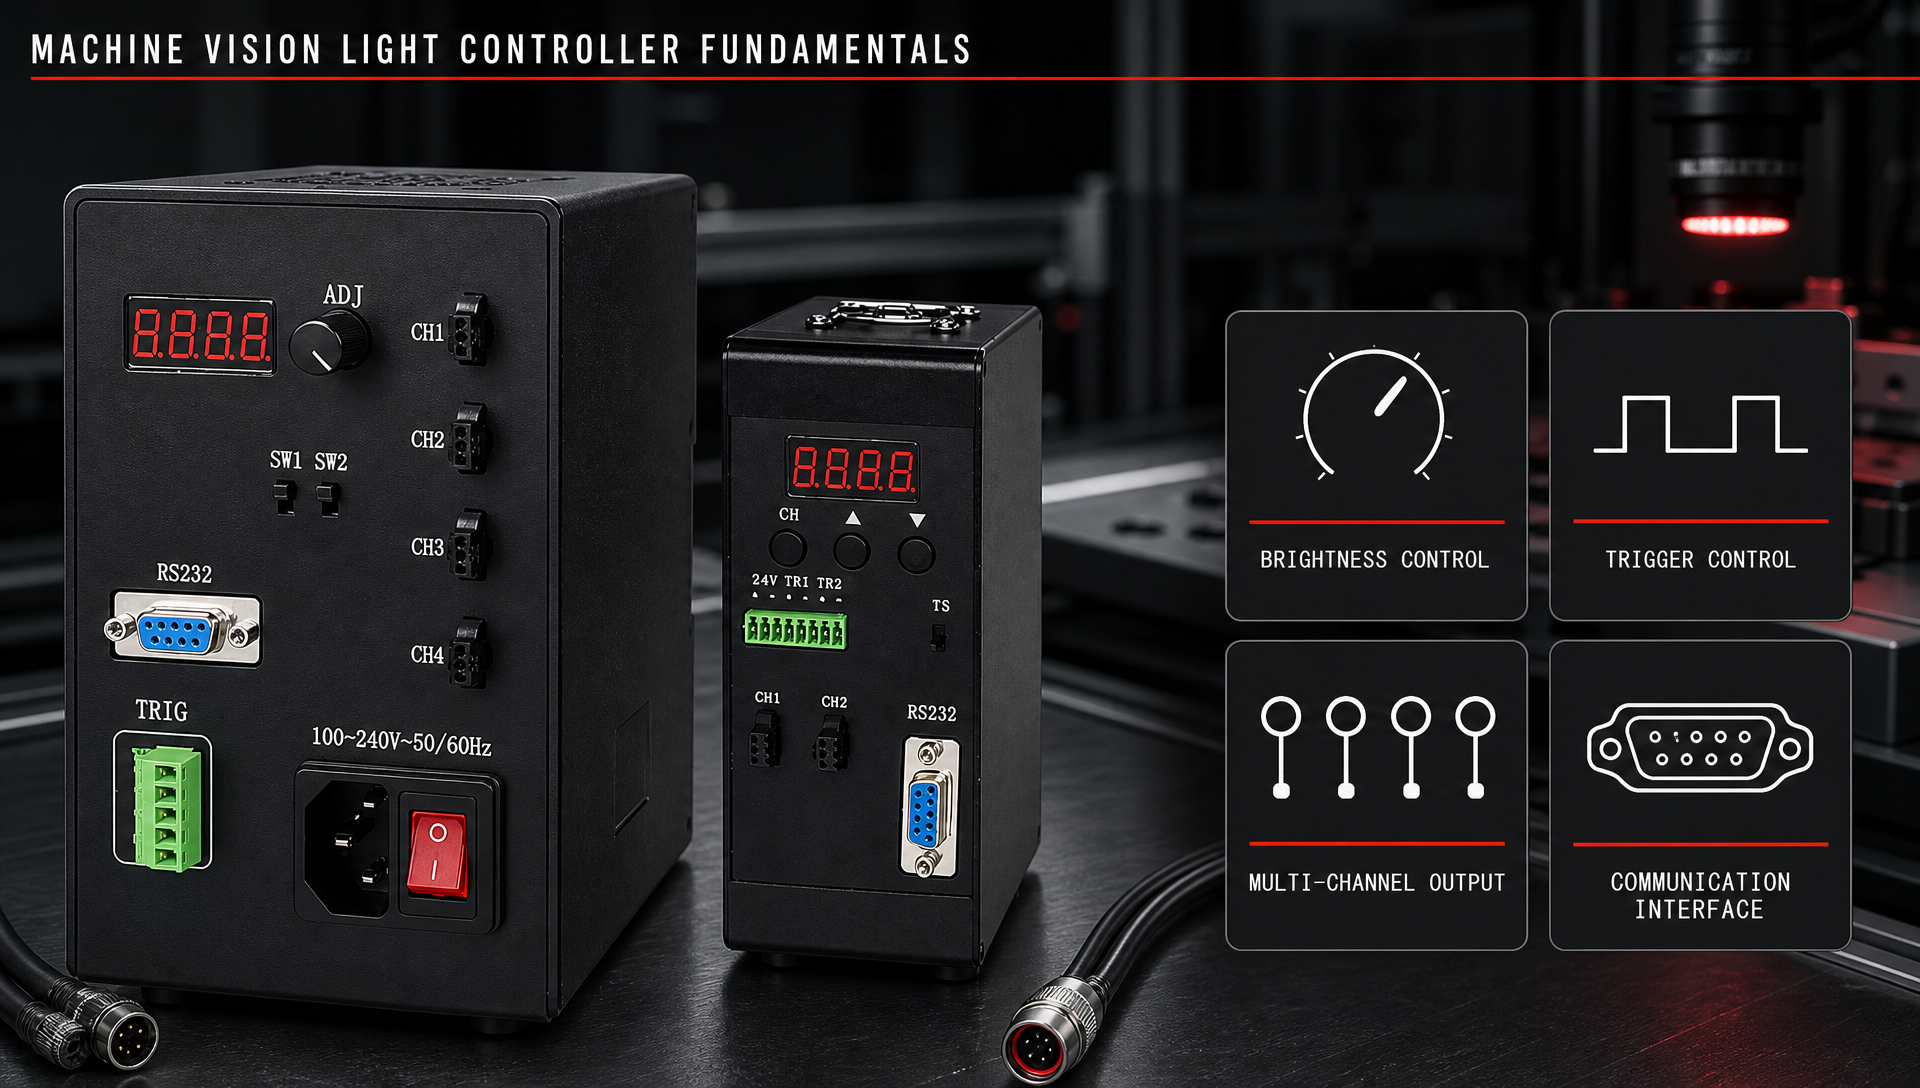
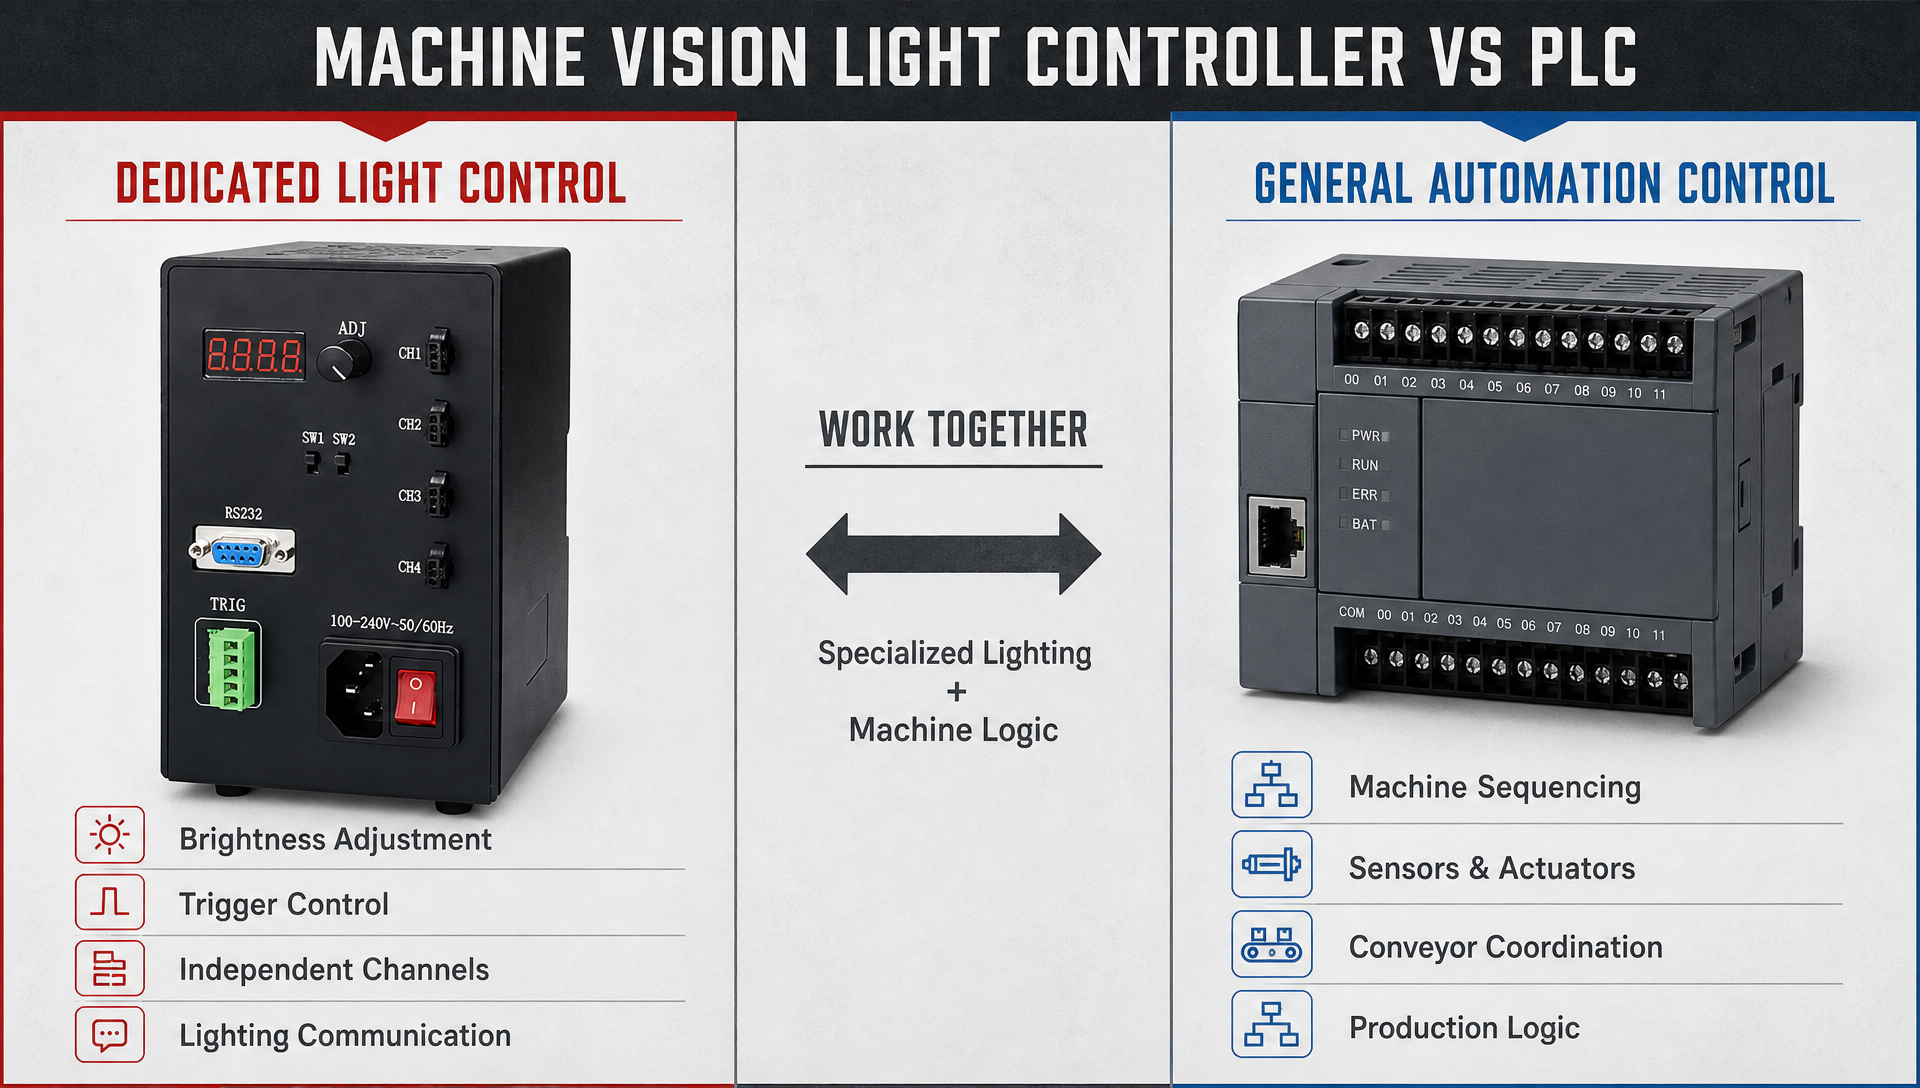
En ljusstyrning för maskinvision är specifikt utformad för att hantera belysning i maskinvisionssystem. Beroende på modell kan den erbjuda justering av ljusstyrka, utlösarkontroll, flerkanalig utgång och kommunikationsfunktioner. En PLC är däremot en mer allmän industriell automatiseringskontroller som är avsedd att samordna maskiner, sensorer, aktuatorer, produktionssekvenser och annan utrustning.
Rätt val beror på inspektionssystemet. I vissa applikationer kan en PLC vara tillräcklig för grundläggande belysningskontroll. I andra fall kan en dedikerad ljusstyrning för maskinvision erbjuda mer exakt och bekväm belysningshantering.
Grundläggande principer för ljusstyrning för maskinvision
Dedikerad belysningskontroll
Vad skiljer en ljusstyrning för maskinvision från en allmän PLC? Den främsta skillnaden är specialiseringen.
En ljusstyrning för maskinvision är utformad kring kraven på industriell belysning.
Den kan reglera effekten från maskinvisionens belysning enligt kraven från en bildbehandlingsapplikation.
Justering av ljusstyrkan gör att ingenjörer kan finjustera belysningen under systemkonfigurationen och optimeringen av inspektionen.
Utlösningsfunktioner kan synkronisera belysningen med kameror, sensorer eller inspektionshändelser.
Modeller med flera kanaler kan även styra flera belysningskällor oberoende av varandra.
För OEM:er kan denna specialisering minska mängden extra programmering som krävs för att hantera belysningen.
En dedikerad styrmodul för maskinvisionens belysning kan därför vara särskilt användbar när belysningen har direkt inverkan på bildkvaliteten och upprepbarheten i inspektionen.
Vanliga konfigurationer av styrmoduler för maskinvision
Inte alla visionapplikationer kräver samma styrarkitektur. Vissa maskiner använder en enda belysningskälla, medan andra kombinerar flera belysningskällor för olika inspektionsvinklar eller produktkarakteristik.
OEM-ingenjörer kan behöva styra ringbelysning, stångbelysning, bakgrundsbelysning, koaxialbelysning eller andra belysningskonfigurationer för maskinvision. En flerkanalig belysningsstyrning för maskinvision kan underlätta oberoende justering av belysningen.
Olika utgångskapaciteter kan också vara viktiga. En kompakt inspektionsstation kan kräva endast en lågeffektsstyrning, medan en krävande applikation kan kräva en høg-effektslösning.
HIFLY erbjuder olika kategorier av styrningar för industriell vision, vilket gör det möjligt för OEM-ingenjörer att jämföra antal kanaler, utgångskapacitet och styrkrav inom ett enda produktprogram.
Marknaden produktserie för maskinvisionsstyrning kan granskas när man avgör vilken styrningsarkitektur som bäst passar ett visst inspekteringssystem.
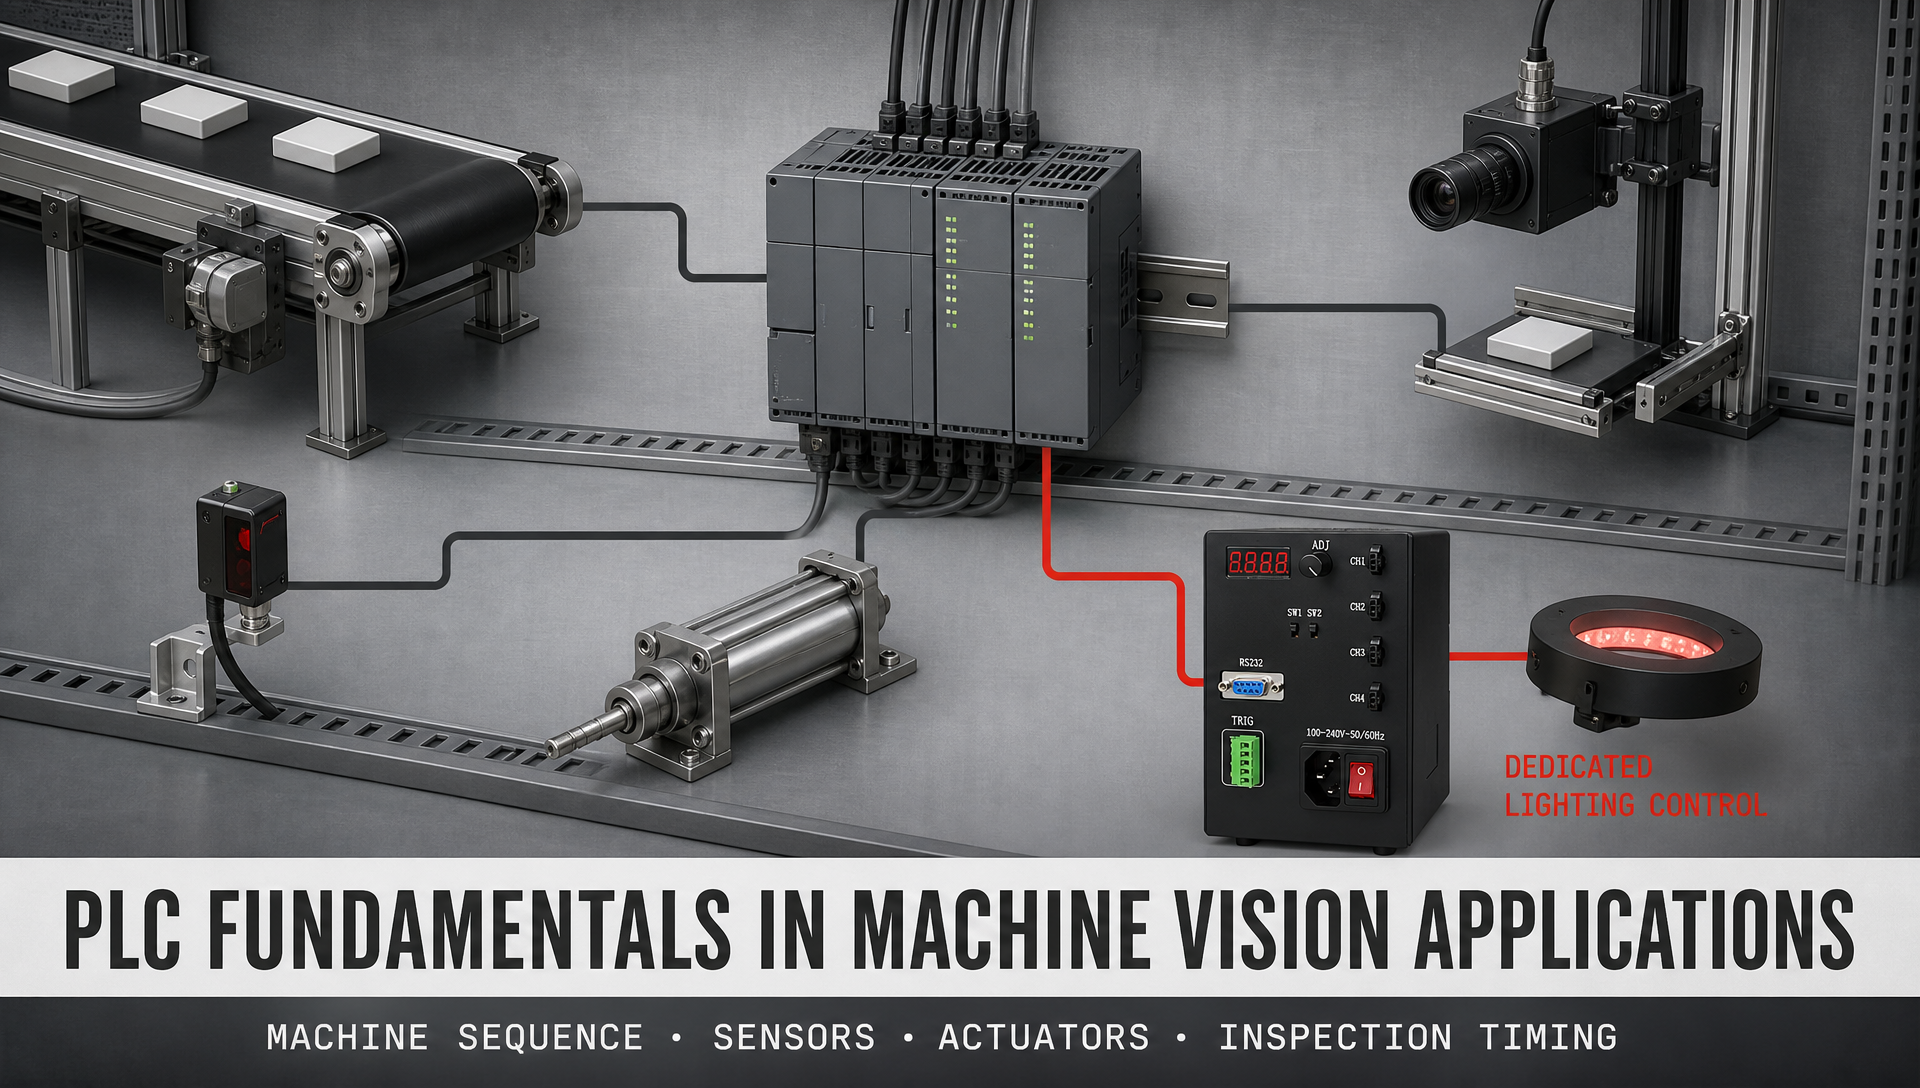
PLC-grundläggande kunskaper i maskinvisionstillämpningar
Allmän automatiserad styrning
En PLC har en mycket bredare roll än en styrenhet för maskinvisionens belysning. Den ansvarar normalt för att samordna hela maskinen snarare än att fokusera specifikt på belysning.
En PLC kan ta emot signaler från sensorer och styra motorer, cylindrar, transportband, ventiler och andra automatiseringskomponenter.
Den kan köra programmerade sekvenser som avgör när produkter rör sig, stannar, inspekteras, avvisas eller fortsätter genom en produktionsprocess.
I ett maskinvisionssammanhang kan PLC:n även kommunicera med kameran och belysningsutrustningen.
Detta gör PLC:n mycket värdefull när visioninspektion endast är en del av en större automatiserad produktionslinje.
Dock innebär den breda funktionaliteten hos en PLC också att belysningsstyrning inte nödvändigtvis är dess främsta styrka.
När belysningen kräver frekventa justeringar av ljusstyrkan, exakt utlösning eller dedikerad belysningshantering kan en separat styrenhet för maskinvisionens belysning förenkla systemet.
Belysningsstyrning baserad på PLC
Kan en PLC styra belysning för maskinvision? Ja. En PLC kan skicka ett utgående signal för att slå på eller stänga av en ljuskälla eller styra en belysningsenhet när de nödvändiga gränssnitten finns tillgängliga.
För enkla applikationer kan detta vara tillräckligt. Till exempel kan en OEM-maskin endast behöva slå på en lampa innan bildförvärv och släcka den därefter.
Grundläggande koppling skiljer sig dock från detaljerad belysningsstyrning. Om applikationen kräver flera ljusstyrkenivåer, oberoende kanaler, snabb utlösning eller specialiserade belysningsparametrar kan PLC:n kräva ytterligare moduler eller programmering.
OEM-teamet måste då ta hänsyn till ingenjörstid, kablingskomplexitet, kommunikationskrav och den tillgängliga PLC-hårdvaran.
En belysningsstyrning för maskinvision kan hantera dessa belysnings-specifika krav mer direkt, medan PLC:n kan fortsätta att ansvara för den bredare maskinsekvensen.
Fördelar med en belysningsstyrning för maskinvision
Mer fokuserad belysningshantering
Den starkaste fördelen med en ljusstyrning för maskinvision är dess specialiserade syfte. Istället for att använda en allmän industriell styrning för att hantera alla aspekter av belysning kan OEM-ingenjörer använda en komponent som specifikt är utformad för belysningsstyrning.
Detta kan göra det lättare att konfigurera belysningsparametrar under maskinens igångsättning.
Ljusstyrkan kan justeras enligt kamerans belystid och inspektionsobjektet.
Olika kanaler kan konfigureras för olika lampor när applikationen kräver flera belysningsförhållanden.
Utlösstyrning kan också samordnas med inspektionscykeln.
Denna fokuserade funktionalitet kan hjälpa till att minska onödigt programmeringsarbete.
För OEM:er som tillverkar standardiserade inspektionsmaskiner kan en dedikerad ljusstyrning för maskinvision även göra det lättare att återproducera belysningskonfigurationer över olika enheter.
Förenklad integration för visionbelysning
Varför lägga till en annan styrenhet istället för att använda PLC:n ensam? I många fall är svaret enklare integration.
En styrenhet för maskinvisionbelysning kan fungera som ett mellanliggande styrskikt mellan maskinvisionbelysningen och det huvudsakliga automatiseringssystemet.
PLC:n kan skicka en utlösning eller ett styrkommando, medan den dedikerade styrenheten hanterar belysningsutgången.
Denna uppdelning av ansvarsområden kan göra det totala systemet lättare att förstå och underhålla.
Den gör också att ingenjörer kan justera belysningsparametrar utan att ändra den kärnprogrammering som finns i PLC:n.
För OEM-utrustning med olika belysningskonfigurationer kan denna separation ge ytterligare flexibilitet vid anpassning.
Bättre stöd för flerkanalbelysning
System för inspektion med flera belysningskällor kan bli komplicerade när varje belysningskälla kräver oberoende styrning. En styrenhet för maskinvisionbelysning med flera kanaler kan förenkla denna arkitektur.
Istället for att skapa separata styrarrangemang för varje lyskälla kan flera lyskällor hanteras genom en dedicerad styrenhet.
Ingenjörer kan justera varje kanal enligt kraven på inspektionen.
Detta är användbart när en kamera behöver olika belysningsförhållanden för olika inspektionsfaser.
Det kan också minska antalet separata styrenheter som installeras i maskinens skåp.
För OEM:er kan färre oberoende komponenter göra kablings- och systemdokumentationen lättare att hantera.
En lämplig maskinvisionens lysstyr-enhet kan därför ge en praktisk lösning för maskiner som använder flera belysningskällor.
Nackdelar med en maskinvisionens lysstyr-enhet
Ytterligare utrustning
En dedicerad maskinvisionens lysstyr-enhet är inte alltid nödvändig. Den främsta nackdelen är att den introducerar en ytterligare hårdvarukomponent i systemet.
OEM-ingengörer måste allokera utrymme i skåpet för styrenheten.
Ytterligare kabling kan också krävas mellan PLC:n, styrenheten, belysningssystemet och strömförsörjningen.
Styrmodulen kan kräva egna monterings- och underhållsöverväganden.
För en mycket enkel inspektionsapplikation kan dessa ytterligare krav inte ge tillräckligt med värde för att motivera en dedikerad styrmodul.
Om maskinen endast behöver grundläggande på/av-belysningsstyrning kan en PLC-utgång vara tillräcklig.
Beslutet bör därför grundas på faktiska belysningskrav snarare än på antagandet att en dedikerad maskinvisionens belysningsstyrmodul alltid är det bättre alternativet.
Ytterligare kostnadsöverväganden
En maskinvisionens belysningsstyrmodul ökar också utrustningens materiallista. För kostnadskänslomässiga OEM-projekt måste detta utvärderas i förhållande till de fördelar som den ger.
Om PLC:n redan har lämpliga utgångar och belysningssystemet endast kräver enkel koppling kan tillägget av en dedikerad styrmodul öka kostnaderna utan att prestandan förbättras väsentligt.
Kostnaden bör dock inte utvärderas enbart utifrån inköpspriset.
Konstruktionsarbetstid, idrifttagningstid, kablingsarbete, felsökning och underhåll kan också påverka den totala systemkostnaden.
En ljusstyrning för maskinvision kan minska dessa indirekta kostnader när ljusstyrningen är komplex.
Tillverkare av originalutrustning bör därför jämföra de totala integrationskraven istället för att enbart jämföra styrenhetens enhetspris med en PLC-utgång.
Fördelar med PLC-baserad belysningsstyrning
Centraliserad maskinhantering
En stor fördel med att använda en PLC för belysningsstyrning är centraliserad automatiserad hantering. PLC:n kan samordna belysning med transportband, sensorer, aktuatorer, kameror och inspektionssekvenser.
Detta kan vara praktiskt när maskinen redan har en sofistikerad PLC-arkitektur.
Belysningsutlösningen kan integreras direkt i maskinens befintliga sekvens.
Ingen extra kommunikationsgränssnitt behöver heller läggas till om PLC:n kan styra den önskade belysningsenheten direkt.
För maskiner med relativt enkla belysningskrav kan detta tillvägagångssätt vara effektivt.
Det kan också göra kontrollarkitekturen lättare att hantera när PLC:n redan är den centrala kontrollen för hela maskinen.
Färre separata komponenter
Att använda PLC:n för grundläggande belysningsstyrning kan minska antalet separata hårdvarukomponenter.
Det kan finnas färre enheter i kontrollskåpet.
Kablarna kan potentiellt förenklas när belysningssystemet endast kräver enkla växlingsignaler.
Underhållslag kan också föredra en centraliserad arkitektur vid felsökning av enkla system.
Detta tillvägagångssätt kan särskilt vara praktiskt för inspektionsmaskiner med låg komplexitet.
Minder antal komponenter innebär dock inte automatiskt bättre belysningsprestanda.
Om visionapplikationen kräver avancerad ljusstyrning eller flera oberoende belysningskanaler kan en dedikerad maskinvision-belysningskontrollen fortfarande erbjuda en mer lämplig lösning.
Nackdelar med belysningsstyrning baserad på PLC
Begränsade funktioner för belysning
En PLC är mycket flexibel, men dess flexibilitet betyder inte att den är optimerad för varje belysningsuppgift.
Avancerad belysningsstyrning kan kräva ytterligare analoga moduler, kommunikationsmoduler eller specialiserad hårdvara.
Justering av ljusstyrka kan också kräva mer programmeringsarbete jämfört med användning av en dedicerad regulator.
När flera lampor måste styras oberoende av varandra kan PLC-programmet bli mer komplicerat.
Tidskrav kan också kräva noggrann samordning mellan PLC-logik, kamerabelysning och belysningsutgång.
När inspektionssystemet blir mer sofistikerat kan dessa ytterligare ingenjörskrav minska enkelheten i en arkitektur som endast bygger på PLC.
I sådana fall kan en maskinvisionens belysningsregulator ta ansvar för belysnings-specifika funktioner medan PLC:n fokuserar på övergripande maskinstyrning.
Mer programmerings- och igångsättningsarbete
Hur mycket ingenjörstid kräver belysningsstyrning? Detta är en viktig fråga för OEM:er.
En lösning baserad på PLC kan kräva att ingenjörer skapar ytterligare logik för ljusstyrka, tidsinställningar, kanalval och belysningssekvenser.
Varje ändring av belysningskonfigurationen kan kräva motsvarande ändringar i PLC-programmet.
Detta kan bli besvärligt när OEM-maskiner anpassas för olika produkter eller inspektionsprocesser.
En belysningsstyrning för maskinvision kan separera belysningsparametrar från huvudmaskinsekvensen.
Denna separation kan göra igångkörning och parameterjustering mer enkla, särskilt när belysningsförhållanden ofta behöver optimeras.
Jämförelse: Belysningsstyrning för maskinvision mot PLC
Funktion och användning
Den viktigaste skillnaden är den avsedda användningen. En belysningsstyrning för maskinvision ansvarar främst för belysning i samband med maskinvision.
En PLC är avsedd att samordna bredare industriella automationsuppgifter.
Styrningen av maskinseende-belysning fokuserar på belysningsutdata, ljusstyrka, utlösning och kanalhantering.
PLC:n fokuserar på maskinlogik, sekvensering, sensorer, aktuatorer och produktionsprocesser.
Ingen av komponenterna bör automatiskt anses ersätta den andra.
I många OEM-system är den mest praktiska arkitekturen att låta PLC:n och styrningen av maskinseende-belysning utföra kompletterande funktioner.
Kostnad och systemkomplexitet
Kostnaden beror i hög grad på applikationens komplexitet. En lösning med endast PLC för belysning kan vara ekonomisk när belysningskraven är enkla.
En dedikerad styrning av maskinseende-belysning kan bli mer värdefull ju fler lampor, ljusstyrkeparametrar och utlösningskrav som finns.
Styrningen av maskinseende-belysning lägger till hårdvarukostnad men kan minska programmerings- och igångsättningsarbete.
En PLC-lösning kan minska antalet hårdvarukomponenter men kräva ytterligare moduler eller ingenjörsarbete för avancerad belysningsstyrning.
OEM:er bör därför utvärdera både den ursprungliga hårdvarukostnaden och den totala integrationskostnaden.
Det bästa valet är den konfiguration som ger den krävda prestandan utan onödig komplexitet.
Välja rätt arkitektur för OEM-utrustning
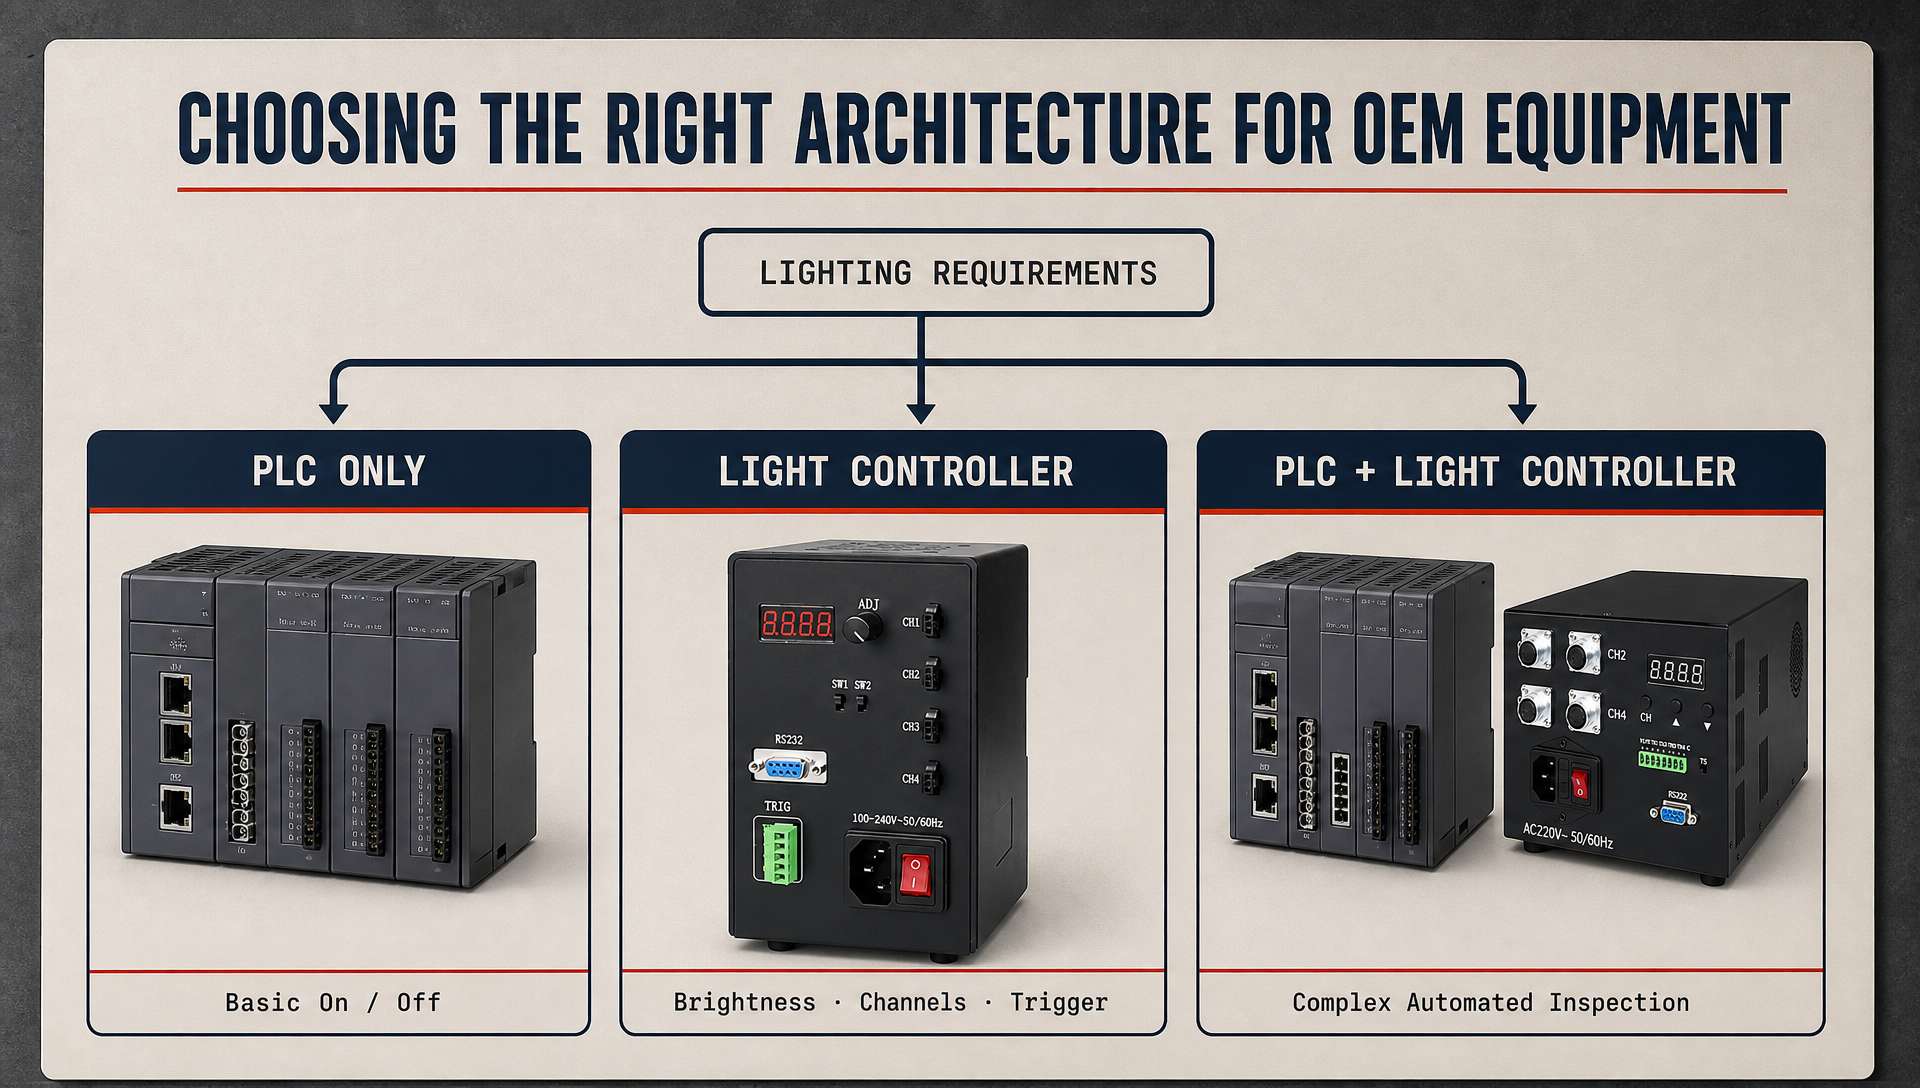
När en ljusstyrning för maskinvision är att föredra
En dedicerad ljusstyrning för maskinvision är i allmänhet värd att överväga när belysningen har betydande inflytande på inspektionskvaliteten.
Den kan särskilt vara användbar när systemet kräver justerbar ljusstyrka eller flera oberoende belysningskanaler.
Utlöst belysning är ett annat starkt skäl att överväga en dedicerad styrning.
Maskinvision-belysning med hög effekt kan också kräva en styrning som är utformad för att hantera deras effektkrav.
För OEM-maskiner med upprepad produktion och standardiserade vision-konfigurationer kan dedicerad belysningsstyrning göra installation och underhåll mer konsekventa.
HIFLYs sortiment omfattar styrdon som är utformade för olika kanal- och effektkrav, vilket hjälper OEM-ingenjörer att välja en konfiguration enligt det faktiska inspektionssystemet.
När en PLC räcker
En PLC kan räcka när belysningsystemet endast kräver grundläggande på/av-styrning.
Detta kan gälla för enkla inspektionsstationer där belysningsnivån förblir oförändrad.
Det kan också fungera när den befintliga PLC:n har lämpliga utgångar och belysningsanordningen kan styras direkt.
För applikationer med endast en lampa och en enkel inspektionssekvens kan det inte vara nödvändigt att lägga till en dedikerad controller.
OEM-ingenjörer bör undvika att lägga till hårdvara enbart för att den finns tillgänglig.
Målet bör vara att skapa en effektiv arkitektur som uppfyller inspektionskraven samtidigt som systemkomplexiteten hålls under kontroll.
När båda komponenterna arbetar tillsammans
Måste en OEM välja mellan en maskinvisionens ljuscontroller och en PLC? Inte nödvändigtvis.
I många industriella inspektionssystem kan användning av båda komponenterna ge den tydligaste uppdelningen av ansvarsområden.
PLC:n kan hantera hela maskinsekvensen, produktrörelsen, sensorerna och inspektionsutlösningspunkten.
Styrningen för maskinvisionens belysning kan hantera ljusstyrkan, belysningskanalerna och utlösningen av belysningen.
Denna arkitektur gör att varje komponent kan fokusera på de funktioner den är utformad för att utföra.
För komplex inspektionsutrustning kan en sådan samverkan ge en balans mellan centraliserad automatiserad styrning och specialiserad belysningshantering.
Marknaden DCS-2C100W-24PS högeffektsstyrning är ett exempel på en dedicerad belysningsstyrning som kan övervägas när ett OEM-program kräver högre belysningsoutput och dedicerade styrningsfunktioner.
Val av styrning för maskinvisionens belysning vid OEM-integration
Elektriska och styrkrav
Innan man väljer en styrning för maskinvisionens belysning bör OEM-ingenjörer först fastställa de elektriska kraven för belysningssystemet.
Spännning, ström, effektutgång och antal kanaler bör alla stämma överens med de anslutna lamporna.
Det krävda ljusstyrkejusteringsområdet bör också beaktas.
Ingenjörer bör sedan utvärdera utlösningkrav och kommunikationsgränssnitt.
Mekaniska mått och installationsförhållanden får inte försummas.
Genom att kontrollera dessa krav innan inköp kan OEM:er minska kompatibilitetsproblem under maskinmontering och idrifttagning.
Integrations- och underhållskrav
Systemintegration är inte slutförd när styrenheten lyckats tända lampan. OEM-ingeniörer bör även överväga hur utrustningen kommer att konfigureras, underhållas och uppdateras.
Kan tekniker justera belysningsparametrar lätt?
Kan styrenheten behålla de krävda inställningarna?
Är kablingen enkel?
Kan belysningssystemet utökas om maskinkonfigurationen ändras?
Dessa frågor är särskilt viktiga för OEM:er som tillverkar utrustning i serier.
En styrmodul för maskinseende-belysning som uppfyller både tekniska och underhållskrav kan bidra till en mer återanvändbar maskindesign.
För flerkansellsapplikationer kan DCS3-4C080W-styrmodulen för maskinseende-belysning utvärderas som ett specialiserat alternativ för belysningsstyrning i applikationer som kräver flera belysningskanaler.
Fatta det slutgiltiga OEM-valet
Utveckla hela systemet
Det finns inget universellt svar på om en styrmodul för maskinseende-belysning eller en PLC är bättre. Rätt val beror på belysningsarkitekturen och det totala automatiseringssystemet.
Om belysningen endast kräver grundläggande koppling kan PLC-styrning vara tillräcklig.
Om justering av ljusstyrka, flera kanaler, utlöst belysning eller högre effektkrav ingår, kan en dedikerad ljusstyrning för maskinvision ge tydliga fördelar.
Om maskinen har komplexa automatiseringskrav kan användningen av båda enheterna erbjuda den mest praktiska arkitekturen.
OEM-ingenjörer bör därför utvärdera kameran, belysningen, PLC:n, styrenheten, programvaran och det mekaniska systemet tillsammans.
Målet är inte enbart att minimera antalet komponenter, utan att skapa ett stabilt och underhållbart inspekteringssystem.
Balansera prestanda och kostnad
Kostnaden förblir en viktig faktor i OEM-utrustningsutveckling. Den billigaste hårdvarukonfigurationen är dock inte alltid den mest ekonomiska lösningen.
En design med endast PLC kan initialt verka enklare, men extra programmerings- och igångsättningsarbete kan öka ingenjörskostnaderna.
En dedikerad ljusstyrning för maskinvision kan öka hårdvarukostnaderna samtidigt som den minskar komplexiteten i belysningsintegrationen.
Rätt balans beror på produktionsvolym, inspektionskomplexitet, belysningskrav och förväntad maskinanpassning.
För OEM:er som tillverkar standardiserad utrustning kan upprepad belysningsstyrning också minska skillnaderna i idrifttagning mellan enskilda maskiner.
En väl anpassad ljusstyrning för maskinvision kan därför bidra med värde utöver dess direkta hårdvarukostnad.
Vanliga frågor
Kan en PLC ersätta en ljusstyrning för maskinvision?
En PLC kan ersätta en ljusstyrning för maskinvision vid enkla belysningsapplikationer där endast grundläggande koppling krävs.
En PLC kan dock kräva ytterligare moduler eller programmering för avancerade belysningsfunktioner.
Justering av ljusstyrka, flera oberoende kanaler och utlöst belysning kan göra specialiserad belysningsstyrning mer användbar.
Komplexiteten i inspektionssystemet bör därför beaktas innan man väljer en arkitektur som endast bygger på PLC.
För enkla maskiner kan PLC-styrning vara tillräcklig.
För mer krävande visionapplikationer kan en dedicerad ljusstyrning för maskinvision erbjuda mer specialiserade funktioner.
Vad är det främsta fördelen med en ljusstyrning för maskinvision jämfört med en PLC?
Den främsta fördelen är specialiserad belysningsstyrning.
En ljusstyrning för maskinvision är specifikt utformad för att hantera belysning i maskinvision.
Den kan erbjuda funktioner såsom justering av ljusstyrka, styrning av flera kanaler och utlösning, beroende på modell.
En PLC är utformad för bredare industriell automatisering snarare än endast belysning.
Användning av en dedicerad styrning kan minska mängden belysnings-specifik programmering som krävs.
Den kan också göra det lättare att separera belysningskonfigurationen från den huvudsakliga maskinstyrningslogiken.
Bör OEM:er använda både en PLC och en ljusstyrning för maskinvision?
Att använda båda kan vara en praktisk lösning för komplex utrustning för automatiserad inspektion.
PLC:n kan hantera hela maskinsekvensen och produktionens automatisering.
Styrningen för maskinvisionens belysning kan hantera belysningsparametrar och belysningens tidsinställning.
Denna uppdelning gör att varje komponent kan utföra sin specialiserade funktion.
Den kan också förenkla systemunderhåll och justeringar av belysningsparametrar.
Den slutgiltiga arkitekturen bör baseras på antalet lampor, styrkrav, maskinkomplexitet och OEM:s integrationsmål.
Hur ska en OEM välja en styrning för maskinvisionens belysning?
OEM-ingenjörer bör börja med att kontrollera belysningssystemets spännings-, ström-, effekt- och kanalkrav.
De bör sedan utvärdera justering av ljusstyrka, utlösarfunktioner och kommunikationsgränssnitt.
Fysiska mått och termiska krav bör också beaktas.
Styrningen bör vara kompatibel med maskinvisionens belysning och den befintliga automatiseringsarkitekturen.
För större OEM-projekt bör ingenjörer också ta hänsyn till underhåll, upprepelighet och potentiell anpassning.
Att välja en ljusstyrning för maskinvision enligt det fullständiga systemet kan hjälpa till att skapa en mer stabil och effektiv inspektionslösning.