EN
Uygulamanız için Bir Makine Görüşü Işığı Nasıl Seçilir
Görüntü kalitesi, bir makine görüş sisteminde en önemli faktörlerden biridir ve aydınlatma, kameranın bir denetim algoritmasının aslında ihtiyaç duyduğu bilgileri yakalayıp yakalayamayacağını sıklıkla belirler. Hatta yüksek çözünürlüklü bir kamera bile aydınlatma yanlış seçildiğinde tutarsız denetim sonuçları üretebilir. Bu nedenle doğru makine görüşü ışığı seçimi, sistem tasarımı sürecinin temel bir parçası olarak değerlendirilmeli; sonradan eklenen bir aksesuar seçimi olarak değil.
Farklı denetim uygulamaları farklı aydınlatma gereksinimleri doğurur. Yansıtıcı bir metal yüzey, kontrollü yönlendirilmiş aydınlatma gerektirebilirken, koyu renkli bir bileşen daha güçlü kontrast gerektirebilir. Şeffaf nesneler, eğri yüzeyler, basılı malzemeler ve küçük kusurlar, aynı ışık kaynağında farklı tepkiler gösterebilir.
Mühendisler nasıl seçmelidir? makine görüşü ışığı cevap, muayene hedefine, kamera konfigürasyonuna, çalışma mesafesine, görüş alanına, yüzey özelliklerine ve gerekli görüntü kontrastına bağlıdır. Bu faktörler birlikte değerlendirildiğinde mühendisler, kararlı görüntü yakalama ve güvenilir muayene performansını destekleyen aydınlatma seçebilirler.
OEM'ler ve sistem entegratörleri için aydınlatma tedarikçisinin farklı aydınlatma biçimleri ve kontrol seçenekleri sunup sunmadığını da değerlendirmek faydalı olur. Daha geniş bir makine görüştü aydınlatma çözümleri portföyü ışık kaynağının farklı kameralarla, lenslerle ve muayene ortamlarıyla eşleştirilmesini kolaylaştırabilir.
Muayene Hedefini Anlamak
Yüzey Özellikleri
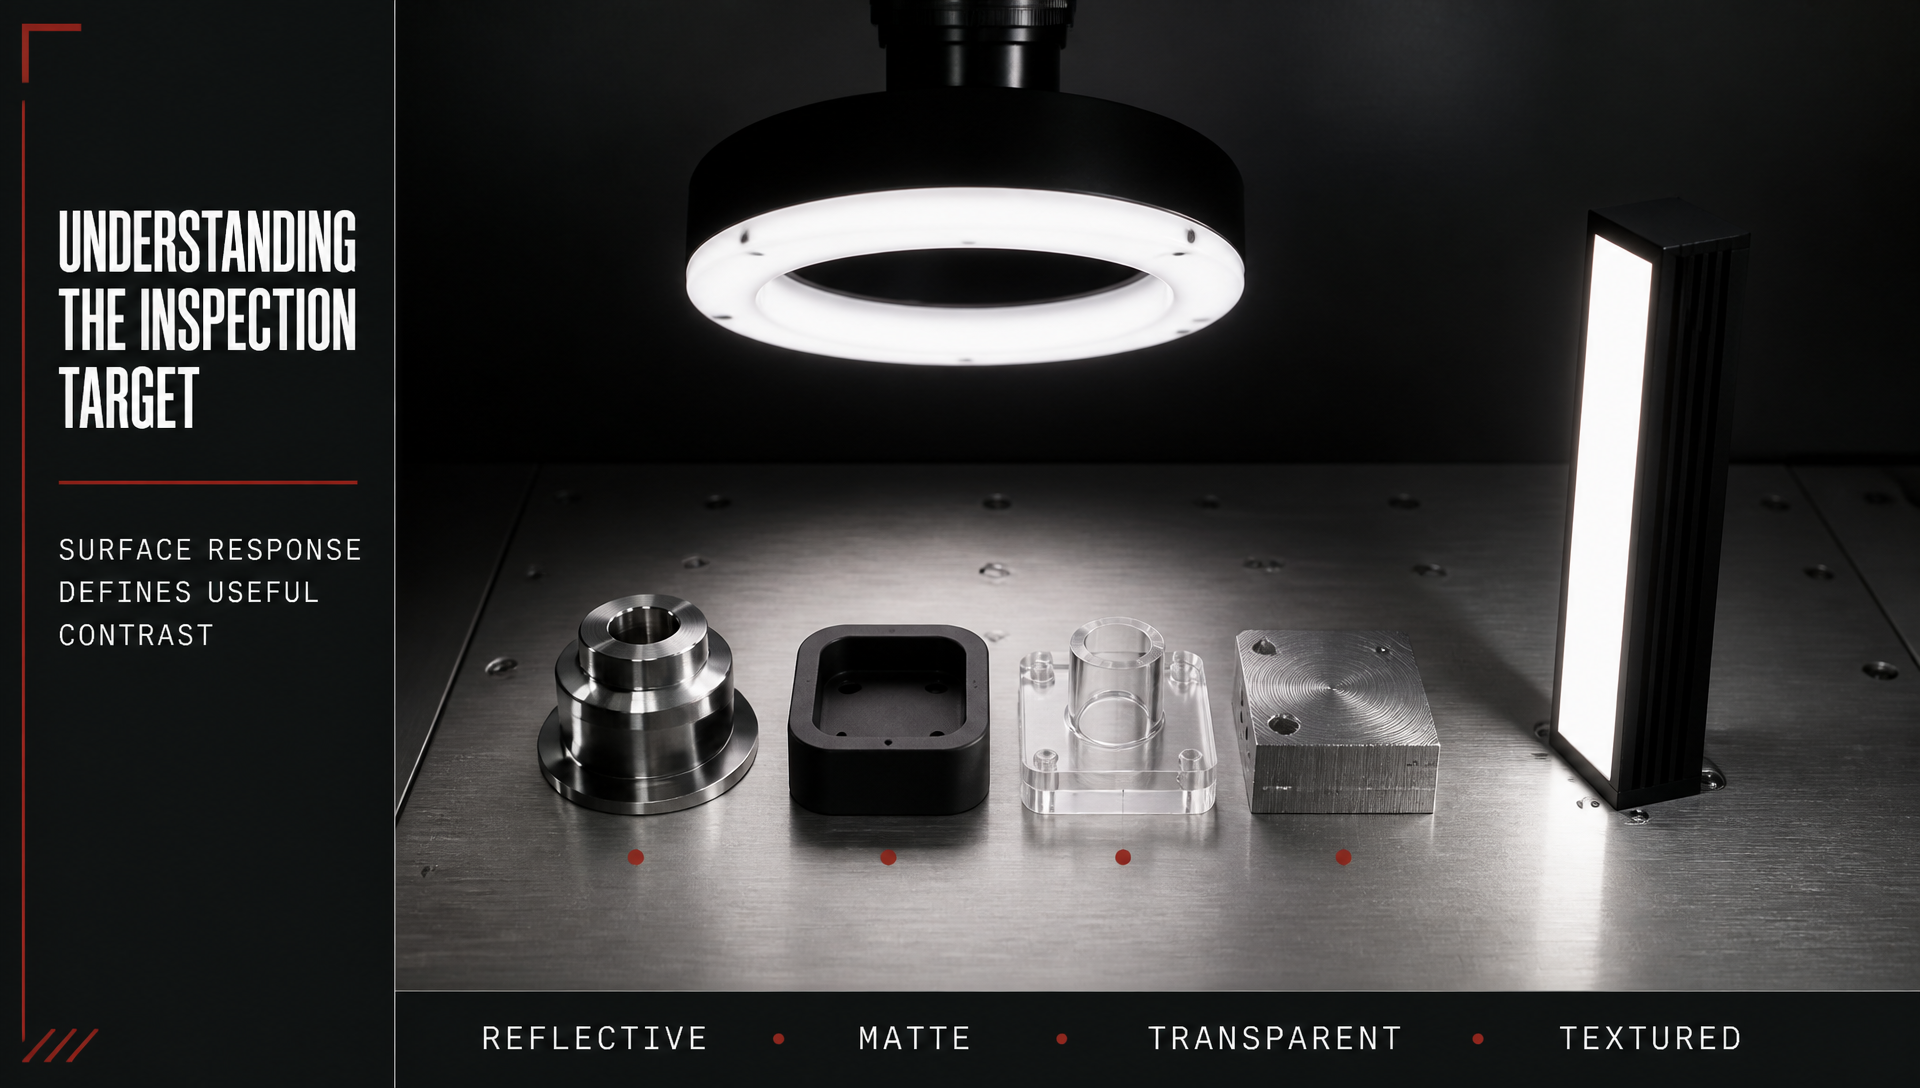
Muayene hedefinin yüzeyi, aydınlatma seçimini büyük ölçüde etkiler. Nesne yansıtıcı mı, mat mı, şeffaf mı, yarı saydam mı, dokulu mu yoksa koyu renkli mi? Her yüzey ışıkla farklı şekilde etkileşime girebilir.
Yansıtıcı yüzeyler doğrudan aydınlatıldığında parlaklık oluşturabilir.
Mat yüzeyler genellikle ışığı daha eşit şekilde saçırlar.
Şeffaf malzemeler istenmeyen yansımalara neden olabilir veya ışığın nesne içinden geçmesine izin verebilir.
Koyu yüzeyler, küçük özellikleri ortaya çıkarmak için daha güçlü veya daha odaklı aydınlatma gerektirebilir.
Dokulu yüzeyler, yüzey geometrisindeki değişimleri vurgulayan yönlendirilmiş aydınlatmadan yararlanabilir.
Bu özelliklerin anlaşılması, mühendislerin en güçlü ve en faydalı görüntü kontrastını üretebilecek makine görüşü aydınlatmasını belirlemesine yardımcı olur.
Kusur ve Özellik Özellikleri
Tam olarak ne tespit edilmelidir? Bir çizik, kenar, basılı karakter, eksik bileşen, yüzey kirliliği ya da boyutsal özellik tamamen farklı aydınlatma gerektirebilir.
Küçük yüzey kusurları, kusur ile çevresindeki malzeme arasında güçlü kontrast yaratan aydınlatmadan çoğunlukla yararlanır.
Kenarlar, aydınlatma yönü sınırı vurguladığında tanımlanması daha kolay olabilir.
Basılı karakterler, gölgeleri ve eşit olmayan pozlamayı önlemek için düzgün aydınlatma gerektirebilir.
Üç boyutlu özellikler, yükseklik veya şekil değişikliklerini vurgulamak için yönlendirilmiş aydınlatmaya ihtiyaç duyabilir.
Bu nedenle makine görüşü ışığı, ürünün görünümüne göre değil, incelenen özelliğe göre seçilmelidir.
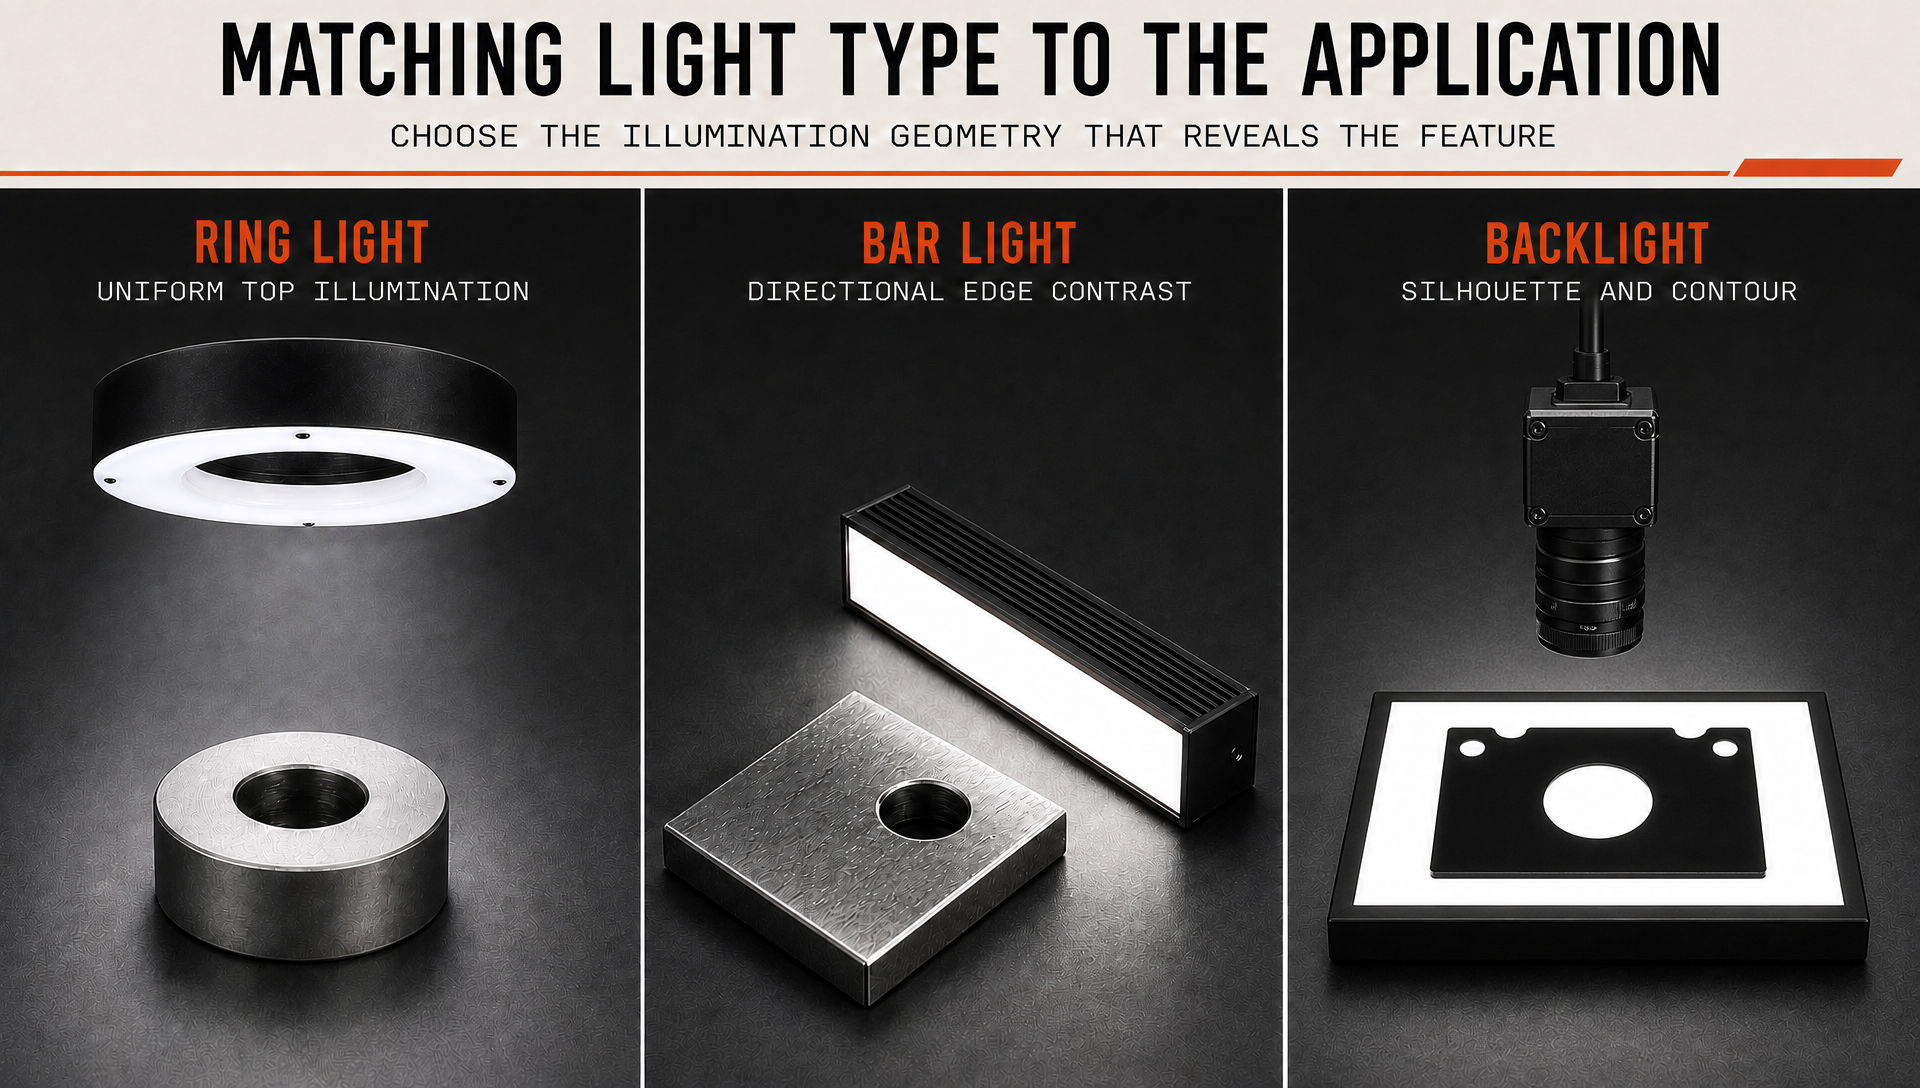
Uygulamaya Uygun Işık Türünün Belirlenmesi
Ring lights
Kamera nesneye yukarıdan veya merkezi bir eksen boyunca baktığında halka şeklindeki ışıklar yaygın olarak kullanılır. Çevresel aydınlatma, birçok inceleme hedefi üzerinde görece eşit bir aydınlatma sağlayabilir.
Halka şeklindeki bir makine görüşü ışığı, etiketlerin, yüzeylerin, bileşenlerin ve nispeten düz nesnelerin incelenmesinde yararlı olabilir.
Farklı çalışma mesafeleri, farklı halka ışık tasarımları gerektirebilir.
Aydınlatma açısı da yüzey detaylarının net görünüp görünmemesini etkileyebilir.
Yansıtıcı nesneler için mühendisler, dağıtılmış veya düşük açılı yapılandırmaları değerlendirmek zorunda kalabilir.
Bu nedenle halka ışıklar çok yönlü bir başlangıç noktasıdır; ancak yine de nesnenin geometrisine ve yüzey özelliklerine göre seçilmelidir.
Çubuk ışıklar
Çubuk ışıklar, birçok halka şeklindeki aydınlatma düzenine kıyasla daha yönlendirilmiş aydınlatma sağlar. İstenen aydınlatma açısına göre inceleme hedefi etrafında konumlandırılabilirler.
Bu nedenle mühendislerin kenarları, konturları, dokuları veya yön bağımlı yüzey özelliklerini vurgulaması gerektiğinde kullanışlıdırlar.
Birden fazla çubuk ışık, farklı aydınlatma desenleri oluşturmak amacıyla bir ürünün etrafında da düzenlenilebilir.
Makine görüşü ışığının konumu ve açısı, elde edilen son görüntüyü önemli ölçüde etkileyebilir.
Büyük inceleme alanları için çubuk ışıklar, kapsama ve konumlama açısından yararlı esneklik sağlayabilir.
OEM mühendisleri, çubuk aydınlatmanın uygun olup olmadığını belirlerken mevcut montaj alanı ve çalışma mesafesini göz önünde bulundurmalıdır.
Arka ışıklar
Nesnenin dış hatları veya silueti, yüzey görünümünden daha önemli olduğunda genellikle arka aydınlatma kullanılır. Işık, kameranın kontrastlı bir şekil görmesi için inceleme hedefinin arkasına yerleştirilir.
Bu yöntem, boyutsal muayene için son derece etkili olabilir.
Dış konturları, delikleri, aralıkları ve kenarları net kontrastla ortaya çıkarmanıza yardımcı olabilir.
Arka aydınlatma amacıyla tasarlanmış bir makine görüşü ışığı, yüzey rengi ve dokusunun etkisini de azaltabilir.
Şeffaf veya yarı şeffaf bileşenler için arka aydınlatma, özellikle faydalı şekil bilgisi sağlayabilir.
Anahtar nokta, tüm muayene alanını kapsayacak yeterli örtüşme sağlayan bir ışık kaynağı seçmektir.
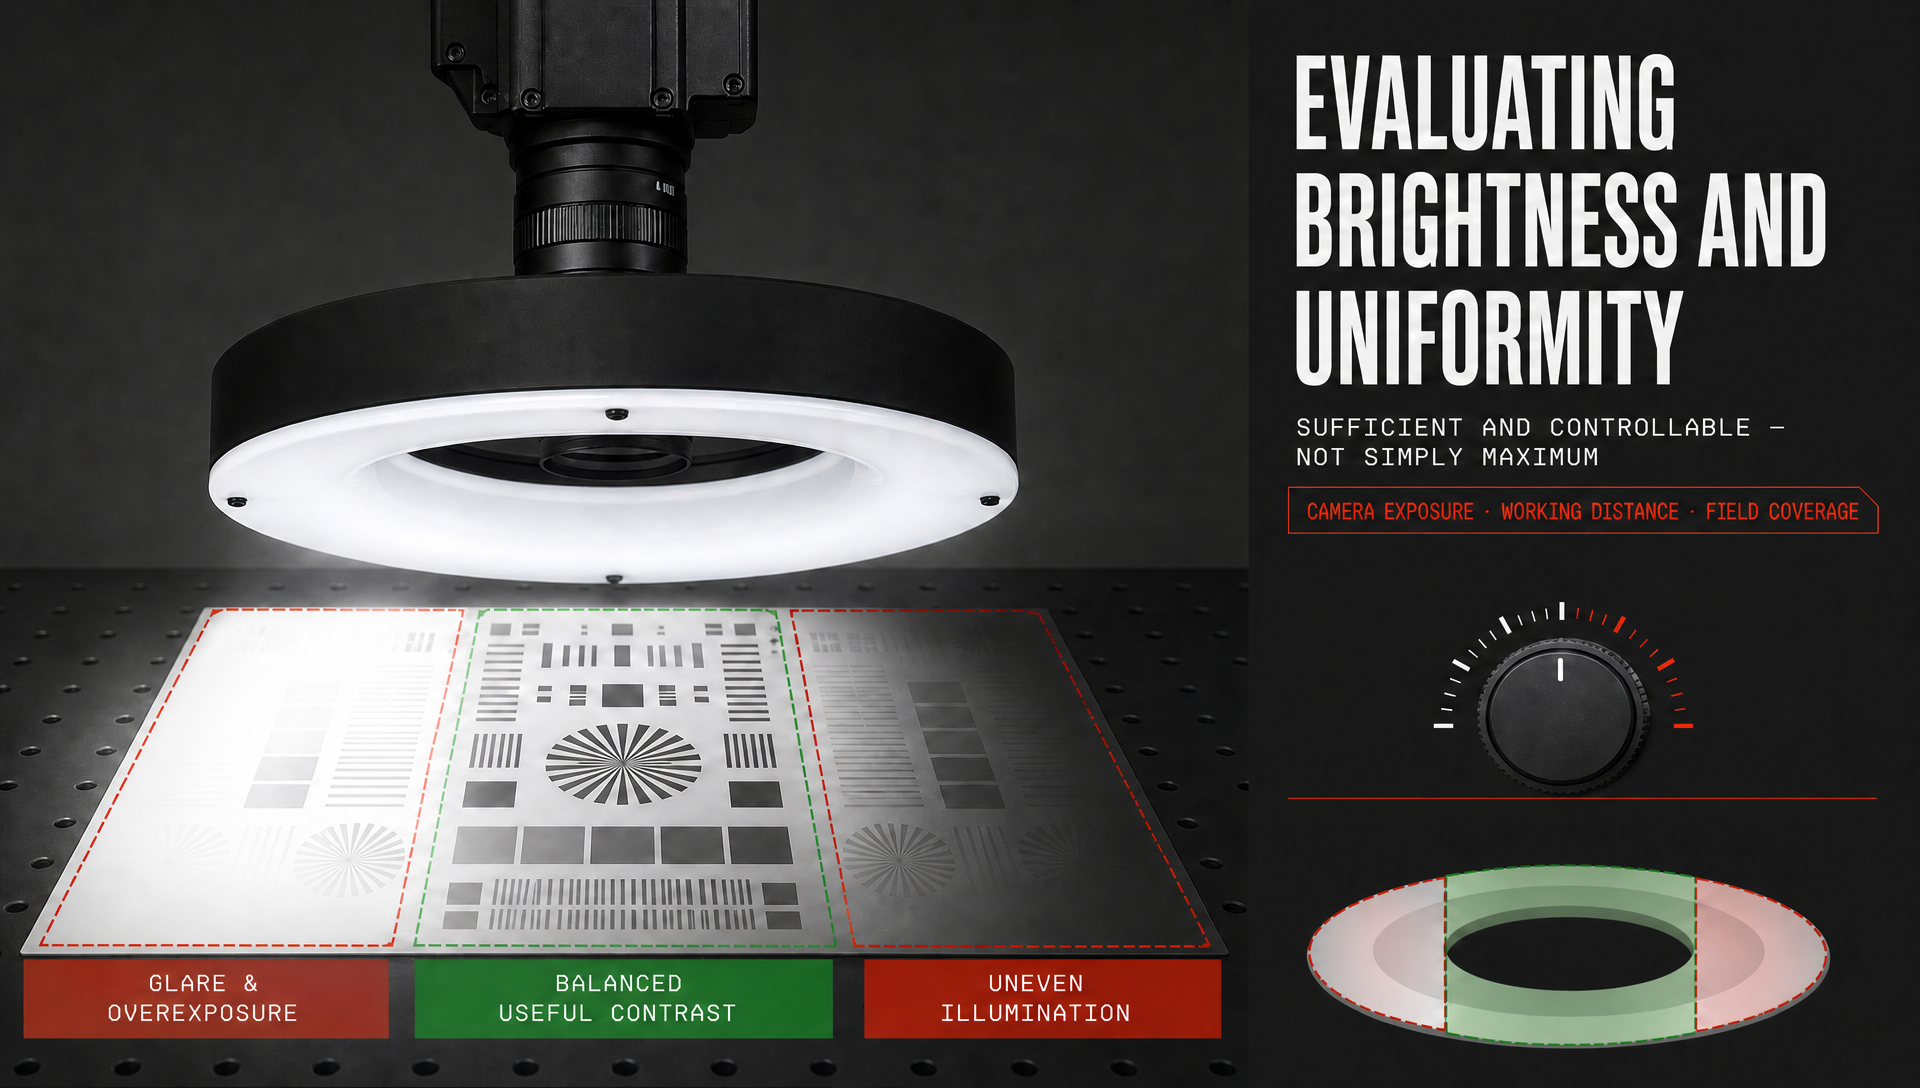
Parlaklık ve Düzenlilik Değerlendirmesi
Aydınlatma Şiddeti
Daha parlak her zaman daha iyi müdür? Gerekli değildir. Aşırı aydınlatma, parlaklık (glare), aşırı pozlama veya istenmeyen yansımalar oluşturabilir.
Gerekli yoğunluk, kamera duyarlılığına, pozlama süresine, lens diyaframına, çalışma mesafesine ve muayene edilen malzemenin türüne bağlıdır.
Bir makine görüşü ışığı, kameranın gerekli özellikleri yakalayabilmesi için yeterli aydınlatma sağlamalı, ancak aşırı parlaklık yaratmamalıdır.
Mühendisler ayrıca, sistem devreye alındığında parlaklığın ayarlanabilir olması gerekip gerekmediğini de değerlendirmelidir.
Farklı ürün varyantlarına sahip uygulamalar için ayarlanabilir aydınlatma, ekstra esneklik sağlayabilir.
Hedef, maksimum çıktıdan ziyade yeterli ve kontrol edilebilir aydınlatma sağlamaktır.
Aydınlatma Düzgünlüğü
Düzgünlük de başka bir önemli dikkat edilmesi gereken faktördür. Görüntünün bazı bölgeleri diğerlerinden belirgin şekilde daha parlaksa, görüntü işleme algoritmaları tutarlı eşik değerleri belirlemekte zorlanabilir.
Dengesiz aydınlatma, bir kusurun görünür olup olmadığını konumuna bağlı olarak artırabilir veya azaltabilir.
Buna göre uygun bir makine görüşü ışığı, gerekli görüş alanına uygun aydınlatma sağlamalıdır.
Işığın inceleme hedefiyle arasındaki çalışma mesafesi de düzgünlüğü etkileyebilir.
Mühendisler, ışığı bağımsız olarak değerlendirmek yerine, kamera, lens ve aydınlatma kombinasyonunun tamamını test etmelidir.
Zorlu inceleme uygulamaları için tutarlı aydınlatma, genel parlaklık kadar önemlidir.
Çalışma Mesafesi ve Görüş Alanı Dikkate Alınarak
Kurulum mesafesi
Işık, nesneye göre nerede konumlandırılacak? Bu cevap, hem ışık şiddeti hem de kapsama alanını etkileyebilir.
Bir makine görüşü ışığı, kısa ve uzun çalışma mesafelerinde farklı performans gösterebilir.
Işık çok uzakta konumlandırıldığında aydınlatma yetersiz kalabilir.
Işık çok yakına konumlandırıldığında aydınlatma deseni düzensiz hâle gelebilir veya istenmeyen yansımalar oluşturabilir.
Ürün, muayene istasyonundan geçerken mekanik açıklık da dikkate alınmalıdır.
Mühendisler bu nedenle yalnızca nominal özelliklere dayanmak yerine gerçek montaj mesafesini değerlendirmelidir.
Görüş Alanı Kapsaması
Seçilen ışık, kameranın incelemesi gereken alanı kapsamalıdır. Küçük bir ışık, büyük bir görüş alanının tamamında yeterli aydınlatma sağlamayabilir.
Buna karşılık, gereğinden büyük bir makine görüşü ışığı kullanmak, anlamlı avantajlar sağlamadan montaj gereksinimlerini artırabilir.
Kameranın görüş alanı, nesne boyutu ve muayene alanı birlikte değerlendirilmelidir.
Daha büyük ürünler için birden fazla aydınlatma kaynağı gerekebilir.
Aydınlatma düzeni, aşırı gölgeler veya eşit olmayan parlaklık yaratmadan yeterli kapsama sağlamalıdır.
Makine tasarımı nihai hâle getirilmeden önce tam kurulumun test edilmesi bu sorunların önlenmesine yardımcı olabilir.
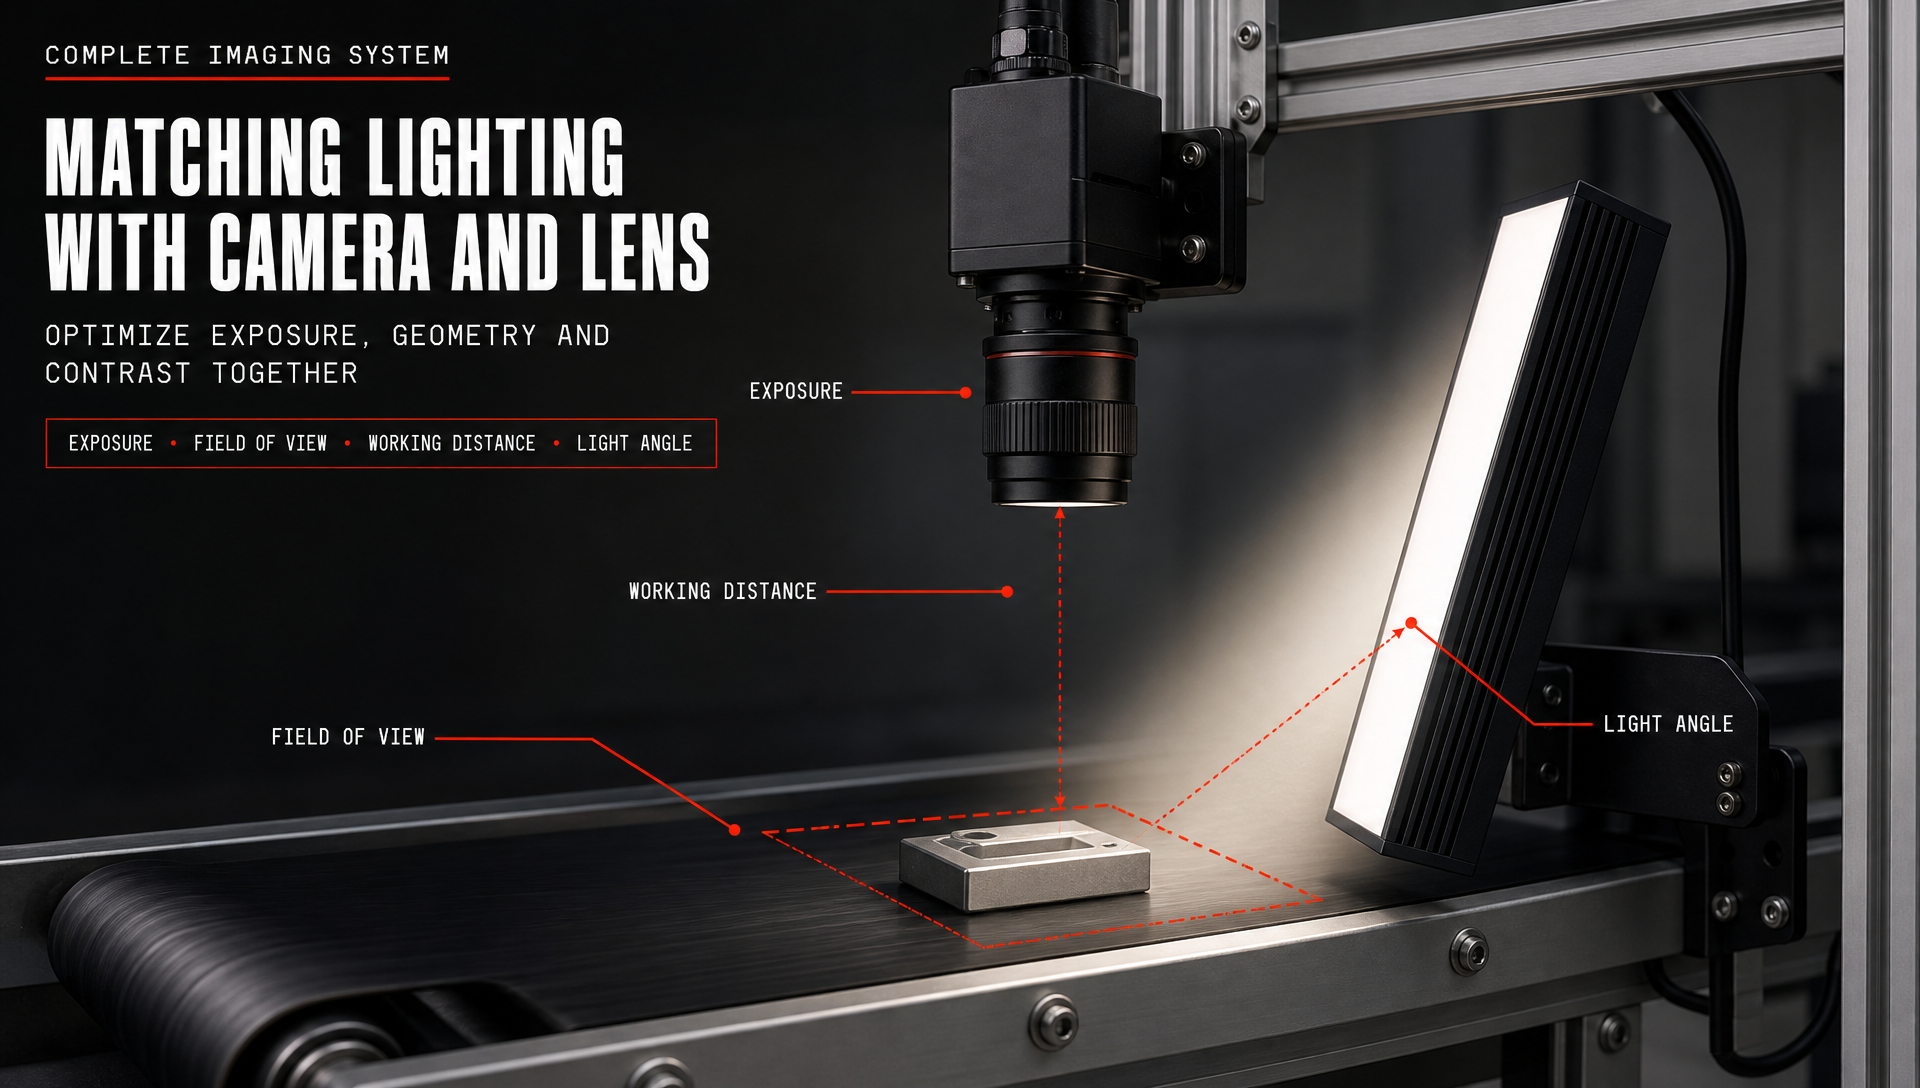
Aydınlatmanın Kamera ve Lens ile Uyumu
Kamera pozlama süresi
Makine görüşü aydınlatması ve kamerası tek bir görüntüleme sistemi olarak değerlendirilmelidir. Kamera pozlama ayarları, ne kadar aydınlatma gerektiği üzerinde etki eder.
Daha parlak bir ışık, hareket halindeki nesneler için faydalı olabilecek daha kısa pozlama sürelerine izin verebilir.
Daha kısa pozlama, yüksek hızda muayenede hareket bulanıklığını azaltmaya yardımcı olabilir.
Ancak aşırı parlaklık, aşırı pozlamaya neden olabilir.
Bu nedenle makine görüşü aydınlatması, yeterli yoğunluk sağlarken aynı zamanda kontrol edilebilir olmalıdır.
Mühendisler, yalnızca bir bileşeni ayarlamak yerine aydınlatmayı ve pozlamayı birlikte optimize etmelidir.
Lens ve Optik Geometri
Lens, yakalanan görüntüde aydınlatmanın nasıl göründüğünü de etkiler. Çalışma mesafesi, odak uzaklığı, görüş alanı ve diyafram, hepsi nihai görüntüleme sonucunu etkiler.
Bir lens konfigürasyonuyla iyi çalışan bir makine görüşü aydınlatması, başka bir konfigürasyonla aynı sonucu vermeyebilir.
Işık, lens ve muayene hedefi arasındaki açı, yansımaları ve gölgeleri değiştirebilir.
Bu durum özellikle metalik veya parlak yüzeylerin muayenesi sırasında önemlidir.
OEM mühendisleri, nihai aydınlatma düzenlemesini seçmeden önce gerçek optik konfigürasyonu test etmelidir.
Genellikle, kamera-lens-aydınlatma değerlendirme paketinin tamamını değerlendirmek, her bileşeni bağımsız olarak seçmekten daha etkilidir.
Kontrol ve Sistem Entegrasyonunu Dikkate Almak
Parlaklık Ayarı
Bazı uygulamalarda, aydınlatma parametreleri devreye alınma veya üretim sırasında ayarlanmalıdır. Bu durumlarda, kontrollü aydınlatma büyük ölçüde değerlidir.
Ayarlabilir parlaklıkta bir makine görüşü ışığı, mühendislerin ışık kaynağını fiziksel olarak değiştirmeden kontrastı optimize etmelerine olanak tanır.
Bu aynı zamanda farklı ürünlerin veya muayene koşullarının karşılanmasına yardımcı olabilir.
Otomatik ekipmanlar için parlaklık kontrolü özel bir denetleyiciyle entegre edilebilir.
Uygun bir denetim çözümü, makine kurulumu sırasında aydınlatma ayarlarını kolaylaştırabilir.
Bu nedenle mühendisler, ışığın kendisiyle birlikte nasıl denetleneceğini de göz önünde bulundurmalıdır.
Daha yüksek çıkış veya daha kesin denetim gerektiren uygulamalar için özel bir yüksek güç aydınlatma denetim çözümü seçilen ışıkla birlikte değerlendirilebilir.
Tetiklemeli Aydınlatma
Nesneler otomatik muayene istasyonundan geçerken tetiklemeli aydınlatma yararlı olabilir. Işığın sürekli aktif tutulması yerine aydınlatma, görüntü yakalama ile senkronize edilebilir.
Bu, tutarlı görüntüleme koşulları oluşturmakta yardımcı olabilir.
Ayrıca yüksek hızda çalışma sırasında gereksiz aydınlatma süresini azaltabilir.
Tetikleme ile kullanılan bir makine görüşü ışığı, kamera ve otomasyon denetleyicisiyle birlikte değerlendirilmelidir.
Tetikleme zamanlaması, muayene sırasıyla uyumlu olmalıdır.
OEM ekipmanlar için bu koordinasyon, daha tekrarlanabilir bir görüntüleme süreci oluşturmaya yardımcı olabilir.
Çevresel ve Mekanik Gereksinimlerin Değerlendirilmesi
Endüstriyel Çalışma Koşulları
Muayene sistemi nerede çalışacak? Fabrika ortamları toz, titreşim, sıcaklık değişimleri veya sürekli çalışma gibi unsurları içerebilir.
Makine görüşü ışığı, ekipmanın gerçek çalışma koşullarına uygun olmalıdır.
Mühendisler, muhafaza yapısı, ısı dağıtımını, kablo yönlendirmesini, montaj yöntemini ve beklenen çalışma süresini göz önünde bulundurmalıdır.
Yüksek çıkışlı aydınlatma ekstra ısı üretebilir; bu nedenle termal yönetim önemlidir.
Aydınlatma, hareketli makine bileşenleriyle çakışmaması için uygun bir konumda olmalıdır.
Bu koşulları tasarım aşamasında göz önünde bulundurmak, sistemin uzun vadeli kararlılığını artırabilir.
BAKIM VE DEĞİŞİM
Aydınlatma bileşenleri zamanla değiştirilme veya ayarlama gerektirebilir. Bu nedenle OEM mühendisleri, makine görüşü aydınlatmasının ne kadar kolay erişilebilir olduğunu göz önünde bulundurmalıdır.
Zor erişilen bir aydınlatma, bakım süresini artırabilir.
Kablo bağlantıları, teknisyenlerin güvenli bir şekilde ulaşabileceği bir konumda olmalıdır.
Montaj, aydınlatmanın bakımdan sonra tutarlı bir şekilde yeniden hizalanabilmesini de sağlamalıdır.
Makine partili olarak üretiliyorsa, standartlaştırılmış aydınlatma yapılandırmaları değiştirme işlemlerini kolaylaştırabilir.
İyi erişilebilirlik, duruş süresini azaltabilir ve rutin bakımı daha yönetilebilir hale getirebilir.
OEM Ekipmanları İçin Makine Görüşü Aydınlatması Seçimi
Performans ile Maliyet Arasındaki Denge
En pahalı makine görüşü ışığı, otomatik olarak en iyi seçim değildir. OEM'ler, seçilen ışığın gerekli görüntü kalitesini ve entegrasyon performansını sağlayıp sağlamadığına odaklanmalıdır.
Basit bir muayene, yüksek çıkışlı bir aydınlatma sistemi gerektirmeyebilir.
Talep edici bir uygulama, daha güçlü aydınlatmayı veya daha karmaşık kontrolü haklı çıkarabilir.
Kurulum maliyeti, kontrol ekipmanları, bakım ve yedek parçalar da dikkate alınmalıdır.
Mühendisler, yalnızca satın alma fiyatını karşılaştırmak yerine, tam aydınlatma çözümünü değerlendirmelidir.
Doğru denge, gereksiz özellikler olmadan kararlı muayene sonuçları veren bir aydınlatma konfigürasyonudur.
Nihai Seçimden Önce Test Etme
Tasarımı nihilemeden önce aydınlatmayı neden test etmeliyiz? Çünkü yalnızca teknik özellikler her görüntüleme sonucunu öngöremez.
Farklı malzemeler, aynı aydınlatmaya farklı tepkiler verebilir.
Işığın açıdaki küçük değişiklikleri, yansımaları ve kontrastı önemli ölçüde etkileyebilir.
Kamera ve lens, bir makine görüşü ışığının görünür performansını da değiştirebilir.
Prototip testleri, mühendislerin gerçekçi koşullar altında gerçek görüntü kalitesini değerlendirmesine olanak tanır.
Bu süreç, seri üretimden önce parlaklık, gölgelendirme, yetersiz aydınlatma veya düzensiz aydınlatma gibi sorunları ortaya çıkarabilir.
OEM projeleri için erken aydınlatma testleri bu nedenle yeniden tasarım ve devreye alma risklerini azaltabilir.
Makine Görüşü Uygulamaları İçin HIFLY Aydınlatma Çözümleri
Aydınlatmanın Sistem Gereksinimleriyle Uyumlandırılması
Bir makine görüşü ışığı seçmek, nihayetinde sadece bir ürün seçimi kararından ziyade bir görüntüleme kararıdır. Denetim hedefi, kamera, lens, çalışma mesafesi, görüş alanı, parlaklık ve kontrol yöntemi birlikte çalışmalıdır.
HIFLY, endüstriyel denetim uygulamaları için makine görüşü aydınlatması ve ilgili görüş bileşenleri sağlar; böylece OEM’lere ve sistem entegratörlerine farklı görüntüleme gereksinimleri için seçenekler sunar.
Daha geniş bir aydınlatma portföyü, makine mimarisini nihai hale getirmeden önce farklı aydınlatma yapılarını karşılaştırmayı kolaylaştırabilir.
Birkaç bağımsız olarak kontrol edilen ışık kullanan uygulamalar için çok kanallı aydınlatma kontrol seçeneği aynı zamanda muayene sistemi içinde aydınlatmayı koordine etmek amacıyla değerlendirilebilir.
Amaç her zaman, muayene edilen özelliği net bir şekilde ortaya koyan kararlı bir görüntü oluşturmak olmalıdır.
Aydınlatma, tek bir özellik yerine tam uygulamaya göre seçildiğinde, OEM mühendisleri daha tutarlı ve bakım açısından daha kolay bir görüş sistemi elde edebilir.
SSS
Makine görüşü ışığı seçerken en önemli faktör nedir?
Muayene hedefi genellikle en iyi başlangıç noktasıdır. Yüzey özellikleri, kusur türü, kamera, lens, çalışma mesafesi ve gerekli kontrast tümüyle dikkate alınmalıdır.
Daha parlak bir makine görüşü ışığı her zaman daha mı iyidir?
Hayır. Aşırı parlaklık, göz kamaşmasına ve aşırı pozlamaya neden olabilir. İdeal yoğunluk, net ve tutarlı bir görüntü oluşturmak için yeterli miktardadır.
Aydınlatma, kamera ile birlikte test edilmeli midir?
Evet. Gerçek kamera, lens, nesne ve aydınlatma düzeni birlikte test edilmelidir; çünkü optik koşullar görüntü kalitesini önemli ölçüde etkileyebilir.
Yüksek güçte bir ışık ne zaman kullanışlıdır?
Yüksek güçte aydınlatma, muayene hedefinin daha güçlü aydınlatma gerektirmesi, çalışma mesafesinin görece uzun olması veya uygulamanın zorlu görüntüleme koşulları içermesi durumlarında kullanışlı olabilir.