EN
Uygulamanız için Makine Görüşü Işığı Nasıl Seçilir
Bir kamera yalnızca aldığı görüntüyü denetleyebilir; bu nedenle bir makine görüşü ışığı denetim sisteminin işlevsel bir parçasıdır, aksesuar değil. Doğru aydınlatma, ilgi çekici özelliği arka plandan ayırır; yanlış aydınlatma ise bir çizik gizleyebilir, bir kodu silikleştirebilir veya sabit bir parçayı tutarsız görünmesine neden olabilir. Bir katalogdan bir ışık şekliyle değil, önce kusur, yüzey, hareket ve kamera geometrisiyle başlayın.
Bununla birlikte masaüstü testlerinden önce makine görüşü ışığı seçeneklerini daraltın. Parça yansıtıcı, kıvrımlı, hareket halindeyse veya değişen ortam ışığına maruz kalıyorsa bu süreç özellikle yararlıdır.
1. Makine görüşü ışığı seçmeden önce denetim özelliğini tanımlayın
Sistemin neyi ayırt etmesi gerektiğini tam olarak yazın. Eksik bir bileşen mi, basılı bir karakter mi, yükselen bir kenar mı, çukur mu, renk farkı mı yoksa yüzey çizigi mi? Ardından bastırılması gerekenleri tanımlayın: arka plan dokusu, parlaklık, gölgeler, yağ filmi ya da yakın çevredeki özellikler. Yararlı bir kabul ifadesi şudur: "Hedef özellik, kameranın ve denetim algoritmasının onu normal değişkenlikten ayırabilmesi için yeterli ve tekrarlanabilir kontrast oluşturmalıdır."
Ayrıca görüş alanı, çalışma mesafesi, parça yönü, hat hızı, kamera pozlama süresi, lens diyaframı ve ortam ışık koşullarını da belgeleyin. Bu bilgiler, yaygın bir hatayı önlemeye yardımcı olur: kamerada gerekli kontrastı sağlamayan parlak bir makine görüşü ışığı seçmek.
2. Aydınlatma geometrisini yüzey ve kusurla eşleştirin
Aydınlatma açısı, genellikle ham yoğunluktan daha fazla önem taşır. Başlangıç noktaları olarak bunları kullanın; ardından iyi ve kötü parçalara ait görüntülerle doğrulayın:
- Parlak alan veya yönlendirilmiş aydınlatma: Bir çubuk ışık veya halka ışık, kenarları, dokuyu ve özellikleri öngörülebilir bir yönlendirmeyle vurgulamak için yön bağımlı kontrast oluşturabilir. Parlaklık (glare), özelliği bastırdığında açıyı değiştirin.
- Karanlık-alan aydınlatması: Düşük açılı, yüzeye paralel aydınlatma genellikle bu özelliklerin kameraya doğru ışık saçmasını sağladığından çizikleri, kabartmalı işaretleri, kenarları ve parçacıkları belirgin hâle getirir. Yüzey kusuru denetimi için güçlü bir ilk deneme seçeneğidir.
- Dağınık aydınlatma: Kubbe, tünel veya diğer dağınık düzenlemeler, tek bir yansımanın baskın olmasını azaltır. Doğrudan aydınlatma sabit olmayan parlak noktalar (hotspot) ürettiği durumlarda, parlak, karışık yansıtma özelliğine sahip veya kıvrımlı parçalar için yararlı başlangıç seçenekleridir.
- Arkaplan aydınlatması: Siluet, delik, aralık, dış kontur veya var/yok bilgisi kritik bilgi olduğunda arka aydınlatma kullanın. Arka aydınlatma, basılı yüzey detayları için genellikle ilk tercih edilen yöntem değildir.
- Koaksiyel aydınlatma: Daha düzgün yansıtıcı hedefler için eksen üstü aydınlatma, optik eksende kontrol edilmiş yansıtmalar üretmeye ve seçilen düzlemsel işaretleri veya doku farklarını ortaya çıkarmaya yardımcı olabilir.
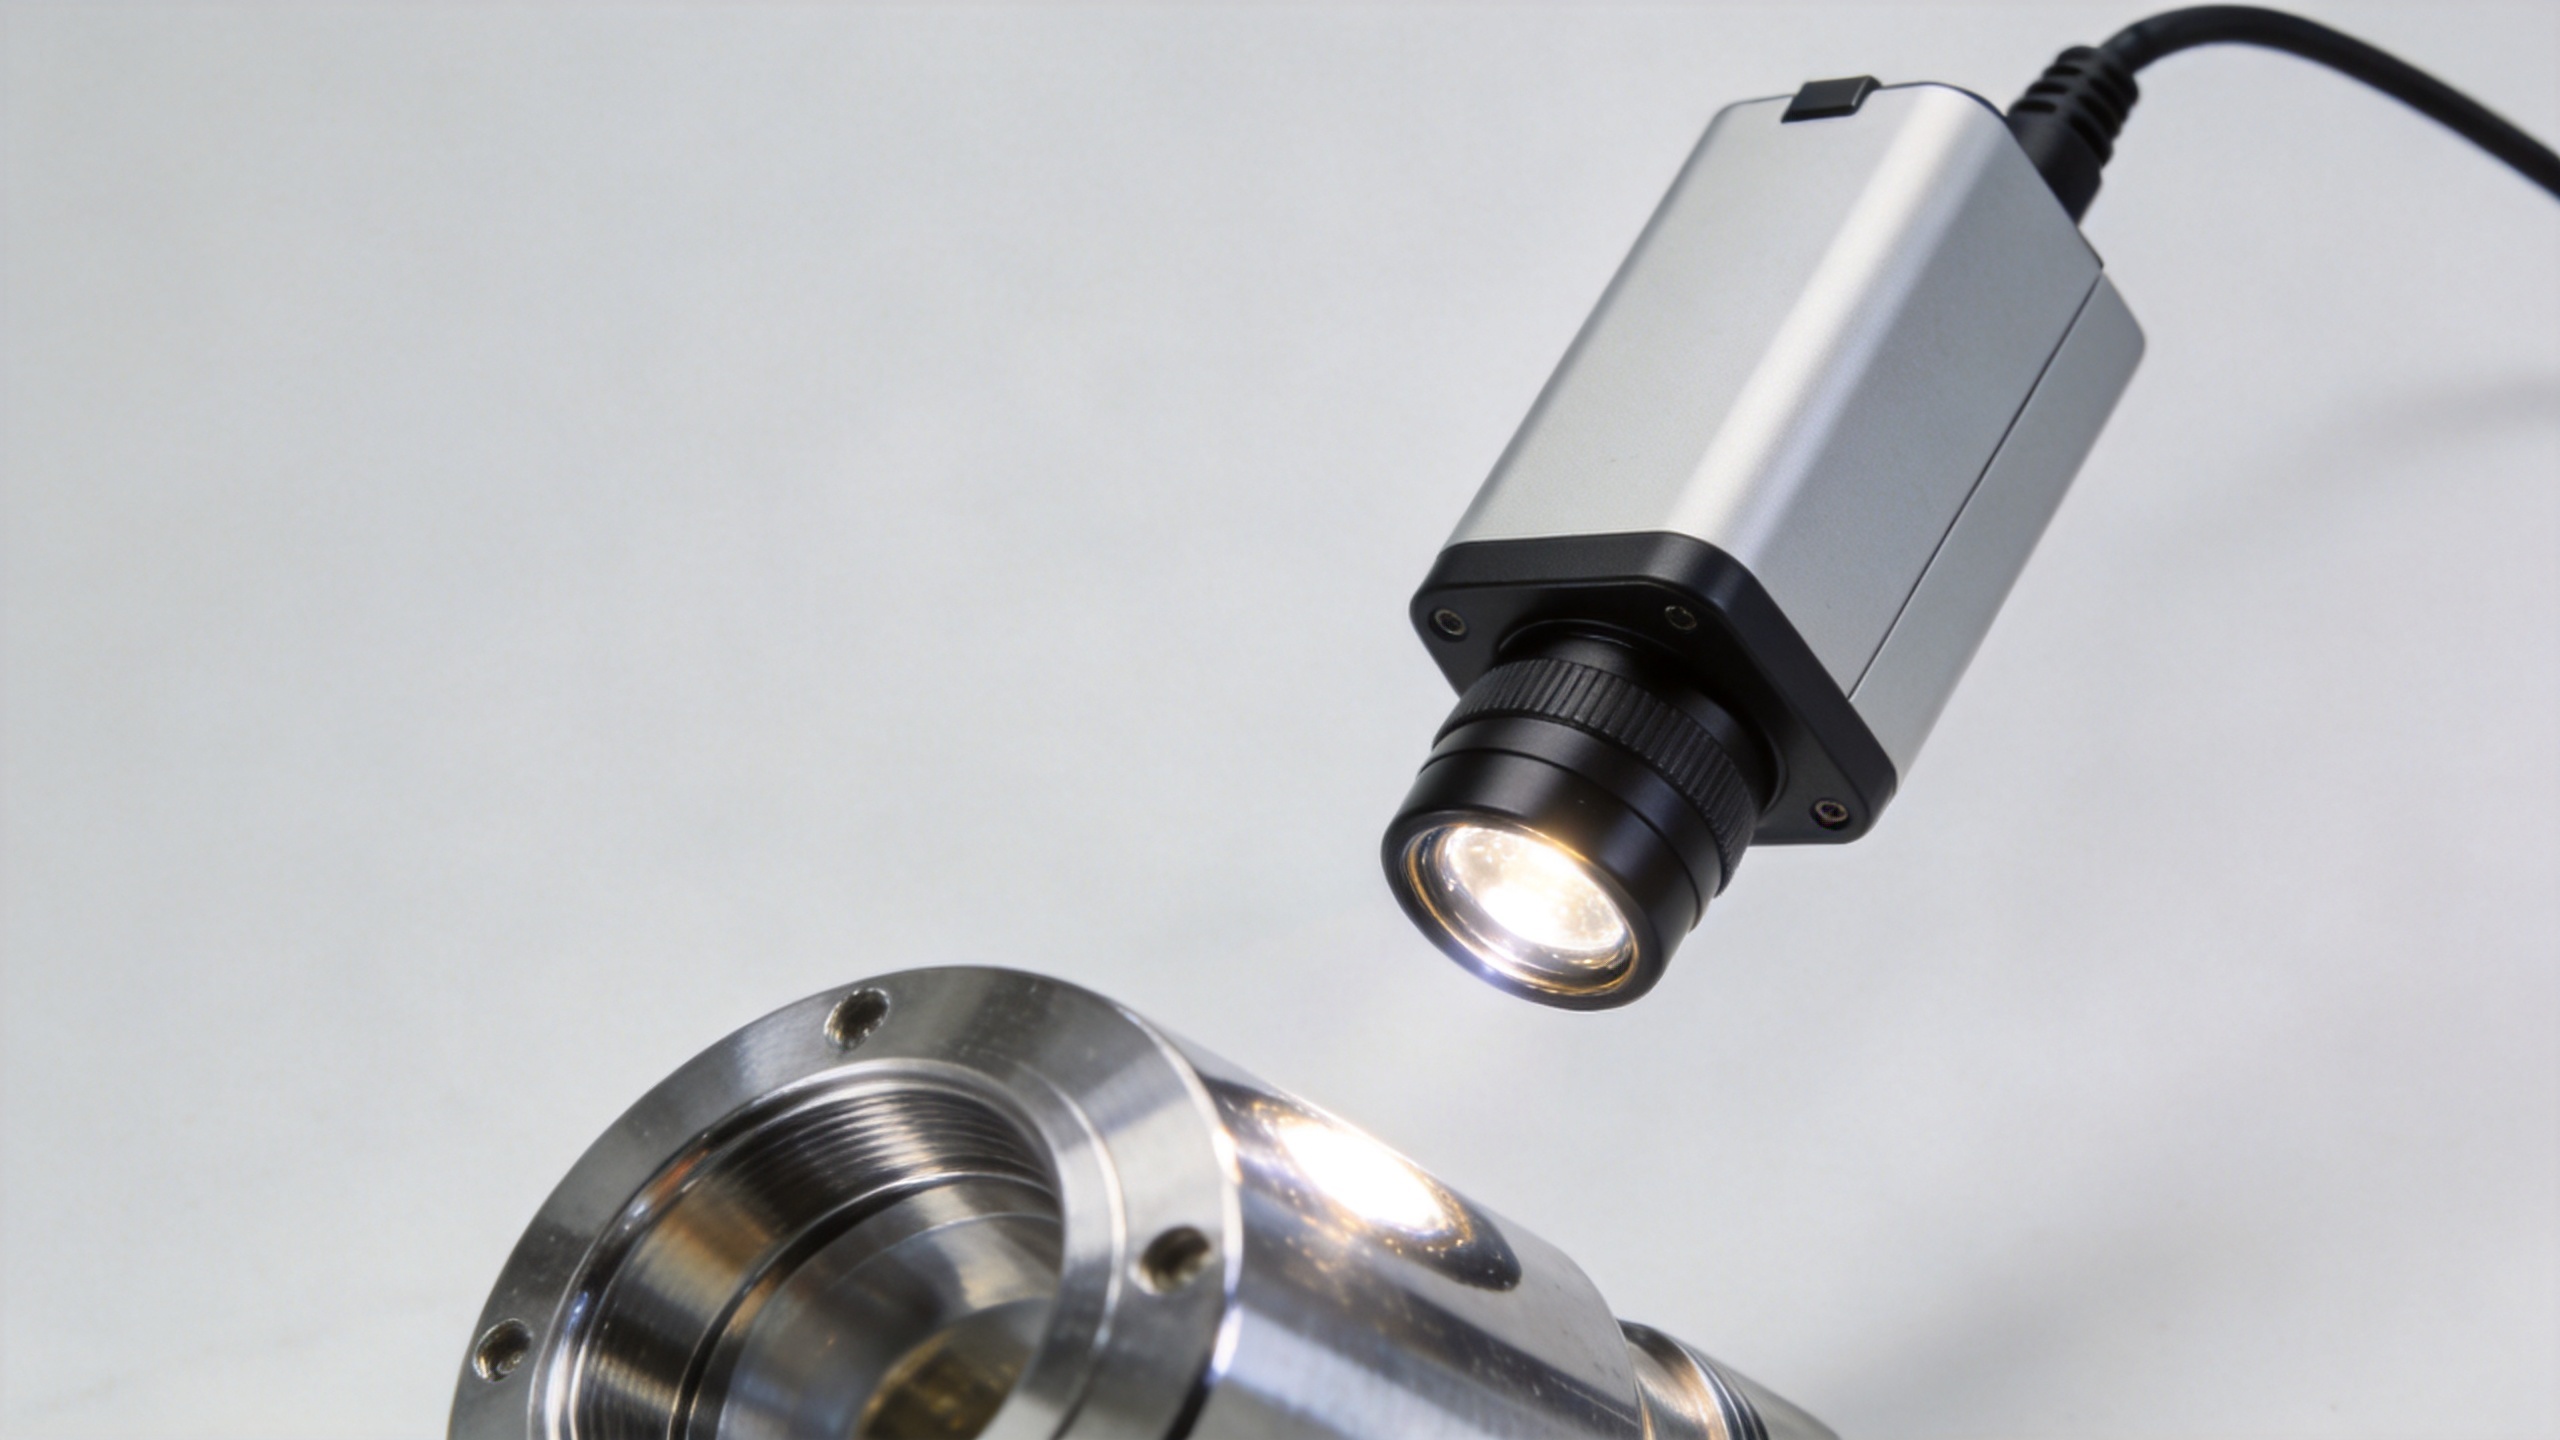
Bu kategorileri garanti olarak değerlendirmeyin. Parlak bir parça, bir kusur için dağıtılmış ışık ve başka bir kusur için düşük açılı bir ışık gerektirebilir. makine görüşü ışığı gerçek üretim malzemesini, yüzey işleme türünü ve kusur örneklerini kullanarak bir A/B görüntü testi gerçekleştirin.
3. Görüntü kontrastı için renk ve dalga boyu seçin
Renk korunmak zorundaysa beyaz ışık pratik bir temel oluşturur; ancak tek renkli aydınlatma, gri tonlamalı bir incelemeyi basitleştirebilir. Amacınız görsel olarak hoş bir renk seçmek değil; hedef özelliğin çevresiyle kamera yanıtında yararlı bir fark yaratmaktır.
Örneğin, renkli bir etiket, mürekkep veya kaplama kırmızı, mavi, yeşil, kızılötesi (IR) veya ultraviyole (UV) aydınlatma altında çok farklı tepkiler gösterebilir. Uygun bir filtre ile donatılmış tek renkli bir kamera, istenmeyen spektral bilgiyi daha da azaltabilir. IR veya UV kullanmayı düşünüyorsanız, karar vermeden önce kameranın duyarlılığını, lensin geçirgenliğini, güvenlik gereksinimlerini ve üretim ortamını doğrulayın. HIFLY’nin aktif değişken kütüphanesi, standart beyaz ışığın gerekli özelliği ayıramadığı durumlarda, IR, UV ve dar bantlı görünür ışık gibi dalga boyuna özel aydınlatma seçeneklerinin ilgili olabileceğini doğrular.
4. Kaplama alanını, düzgünliği ve çalışma mesafesini hesaplayın
K makine görüşü ışığı gerçek montaj mesafesinde görüş alanını tam olarak kapsamalıdır; yalnızca nominal parça boyutu değil. Mesafeyi artırmak fiziksel açıklığı iyileştirebilir ancak kaplama alanını değiştirir ve hedefteki aydınlatmayı azaltabilir. Geometrinin, köşeler de dahil olmak üzere tüm görüş alanında düzgün ve kullanılabilir bir alanı oluşturup oluşturmadığını kontrol edin.
Üniformluğu üretim kamerası ve pozlama ayarları ile değerlendirin. Merkezde kabul edilebilir ancak kenarlarda soluk olan bir görüntü, eşik kaymasına, yanlış reddetmelere veya fazladan görüntü işleme karmaşıklığına neden olabilir. Kavramalar, koruma elemanları, lens muhafazaları ve ortam ışığından gerekli korumayı sağlamak için yeterli boşluk bırakın.
5. Harekete göre sürekli veya strobe çalışmayı seçin
Durağan veya yavaş hedefler için sürekli mod yeterli ve doğrudan olabilir. Hızlı konveyör hareketi için kameranın pozlamasına senkronize edilmiş bir strobe makine görüşü ışığı kısa ama yoğun bir darbe sağlayarak hareketi dondurmanıza yardımcı olabilir. Işık, denetleyici, kamera tetikleme sinyali ve pozlama, tek bir zamanlama zinciri olarak değerlendirilmelidir.
İzin verilen çalışma modunu, darbe genişliğini, çalışma oranını, tetikleme arayüzünü ve termal kılavuzu tedarikçiden isteyin. Yüksek akımlı stroboskopik aydınlatma yalnızca "daha fazla parlaklık" anlamına gelmez: izin verilen aşırı sürüş, çalışma oranı ve ısı dağılımı gibi faktörlere bağlıdır. Sonucu yalnızca kısa bir gösterimde değil, temsil edici bir üretim döngüsü boyunca doğrulayın.
6. Denetleyici uyumluluğunu ve çevresel kısıtlamaları kontrol edin
Serbest bırakmadan önce, ışığın ve denetleyicinin elektriksel uyumluluğunu, giriş gerilimi, akım, konektör tipi, karartma yöntemi, tetikleme mantığı ve kutuplanma dahil olmak üzere doğrulayın. Denetleyicinin uygulamanızın gerektirdiği zamanlama doğruluğunu ve yoğunluk tekrarlanabilirliğini destekleyip desteklemediğini kontrol edin. Sistemin bakım sonrası geri yüklenebilmesi için bilinen iyi bir ayarı kaydedin.
Isı, titreşim, toz, yıkama işlemi ve mevcut montaj alanı gibi faktörleri göz önünde bulundurun. Uygulama zorluysa, seçilen muhafaza sınıfının ve montaj düzeninin uygun olup olmadığını sorgulayın. Standart bir ışık geometrisi veya dalga boyunun inceleme kısıtlamalarına uyarlanması gerekiyorsa, HIFLY’nin belgelendirilmiş ürün geliştirme yeteneği ve uygulamaya özel öneri desteği faydalı olabilir.
7. Seçimi üretim benzeri bir görüntü deneyiyle doğrulayın
Nihai seçimi katalogdan değil, görüntülerden yapın. Normal parçaları, bilinen kusurları, beklenen yüzey varyasyonlarını ve en yüksek üretim hattı hızını test edin. Sinyal-gürültü ayrıştırmasını, parlaklık kararlılığını, pozlama payını ve yanlış reddetme davranışını karşılaştırın. Ekipman ısındıktan sonra görüntüleri inceleyin; çünkü sıcaklık ve montaj değişiklikleri tekrarlanabilirliği etkileyebilir.
- Kamera, lens, görüş alanı ve çalışma mesafesini planlanan montaja yakın değerlerde ayarlayın.
- Yüzey yansıtıcıysa veya kusur inceyse en az iki aydınlatma geometrisini test edin.
- Sadece malzemenin veya işaretleme yönteminin farklı tepki verebileceği durumlarda dalga boyu değişikliklerini deneyin.
- Sürekli ve stroboskopik zamanlamayı gerçek üretim hızında doğrulayın.
- Temsili görüntüler ile onaylı denetim kontrolörü ayarlarını, denetim spesifikasyonuyla birlikte kaydedin.
Pratik bir makine görüşü aydınlatma seçimi kontrol listesi
| Soru | Ne Kontrol Edilmeli |
|---|---|
| Ne görülmelidir? | Kusur, işaret, kenar, renk, kontur veya varlık/yokluk kriteri. |
| Hangi yüzey denetlenmektedir? | Parlaklık, eğrilik, doku, saydamlık ve parti arası varyasyon beklentisi. |
| Hangi geometri kontrast oluşturur? | Yönlendirilmiş, karanlık alan, dağıtılmış, arka aydınlatmalı veya eşmerkezli deneme görüntüleri. |
| Hedef hareket halinde mi? | Pozlama süresi, hareket bulanıklığı, tetikleme zamanlaması ve stroboskop çalışma döngüsü. |
| Güvenilir şekilde çalışacak mı? | Kapsama alanı, üniformluk, ısı, kontrolör uyumluluğu, montaj ve ortam ışığı. |
Denemeyi kontrollü bir karşılaştırmaya dönüştürün
Her aday için kısa bir test kaydı oluşturun makine görüşü ışığı aday. Aynı iyi ve kusurlu numuneleri değişmemiş kamera ayarlarıyla fotoğraflayın, ardından her birini makine görüşü ışığı özellik kontrastı, parlaklık, kapsama alanı ve zamanlama payı açısından değerlendirin. Bu, kararın makine görüşü ışığı öznel değil, izlenebilir olmasını sağlar.
İki seçenek benzer göründüğünde, bir seferde yalnızca bir değişkeni değiştirin. Maruziyeti değiştirmeden önce açıyı karşılaştırın; inceleme eşiğini değiştirmeden önce dalga boyunu karşılaştırın. Seçilen makine görüşü ışığı özelliği, normal parça varyasyonundan ve gerçekçi bir konum kaymasından sonra bile hâlâ belirgin olmalıdır. makine görüşü ışığı özellik, normal parça varyasyonundan ve gerçekçi bir konum kaymasından sonra bile hâlâ belirgin olmalıdır.
Onaylı makine görüşü ışığı kurulumu, braket konumunun, kontrolör ayarının ve kamera reçetesinin fotoğraflarıyla birlikte saklayın. Bu temel referans, teknisyenlerin bakım sonrası sistemi yeniden kurmalarına yardımcı olur. Yeni bir malzeme yüzey işleyişi kullanılmaya başlandığında, mevcut ayarın sağlam kalacağını varsaymak yerine makine görüşü ışığı denemeyi yeniden gözden geçirin.
Çok istasyonlu inceleme için her makine görüşü ışığı bir tanımlı rolü olmalıdır. Bir makine görüşü ışığı yüzey çizgisini ortaya çıkarırken diğeri siluet ölçümünü sağlayabilir. Bu görevleri ayırarak, tek bir makine görüşü ışığı cihazdan tüm özellikleri ortaya çıkarmasını beklemekten daha güvenilir görüntüler elde edilebilir.
Sonuç
Bir seçimi makine görüşü ışığı bir kontrast mühendisliği görevidir. Ortaya çıkarmak istediğiniz özelliği temel alarak başlayın, yansımaları ve gölgeleri yönetmek için aydınlatma geometrisini kullanın, ardından gerçek görüntülerle dalga boyunu, kapsama alanını, zamanlamayı ve termal sınırları doğrulayın. Yapılandırılmış bir deneme, aslında aydınlatmadan kaynaklanan bir sorunu yazılım sorunu olarak yanlış tanımlayıp çözmek riskini azaltır. Alışılmadık yüzeylere, hızlara veya dalga boylarına sahip uygulamalar için erken dönemlerde bir aydınlatma uzmanıyla görüşün ve tartışmaya temsili parçalar ile kusur örnekleri getirin.