EN
Die fünf häufigsten Fehler beim Kauf von Beleuchtung für Maschinenvision, die Sie vermeiden sollten
Beleuchtung ist oft eine der ersten Komponenten, die bei der Entwicklung eines automatisierten Inspektionssystems bewertet wird, doch sie wird leicht unterschätzt. Selbst eine hochauflösende Kamera und fortschrittliche Algorithmen versagen, wenn eine schlechte beleuchtung für Bildverarbeitungssysteme instabile Bilder erzeugt. Deshalb muss beleuchtung für Maschinenvision nicht als sekundäres Zubehör, sondern als zentrale architektonische Anforderung behandelt werden.
Die ausgewählte Beleuchtung muss den Leistungsanforderungen des Systems, den Auslöseverfahren, den Betriebsumgebungen und den baulichen Einschränkungen entsprechen. Das frühzeitige Erkennen gängiger industrieller Beleuchtungsfehler verringert Nacharbeitsaufwand und gewährleistet Systemstabilität während maschinenvision-Integration .
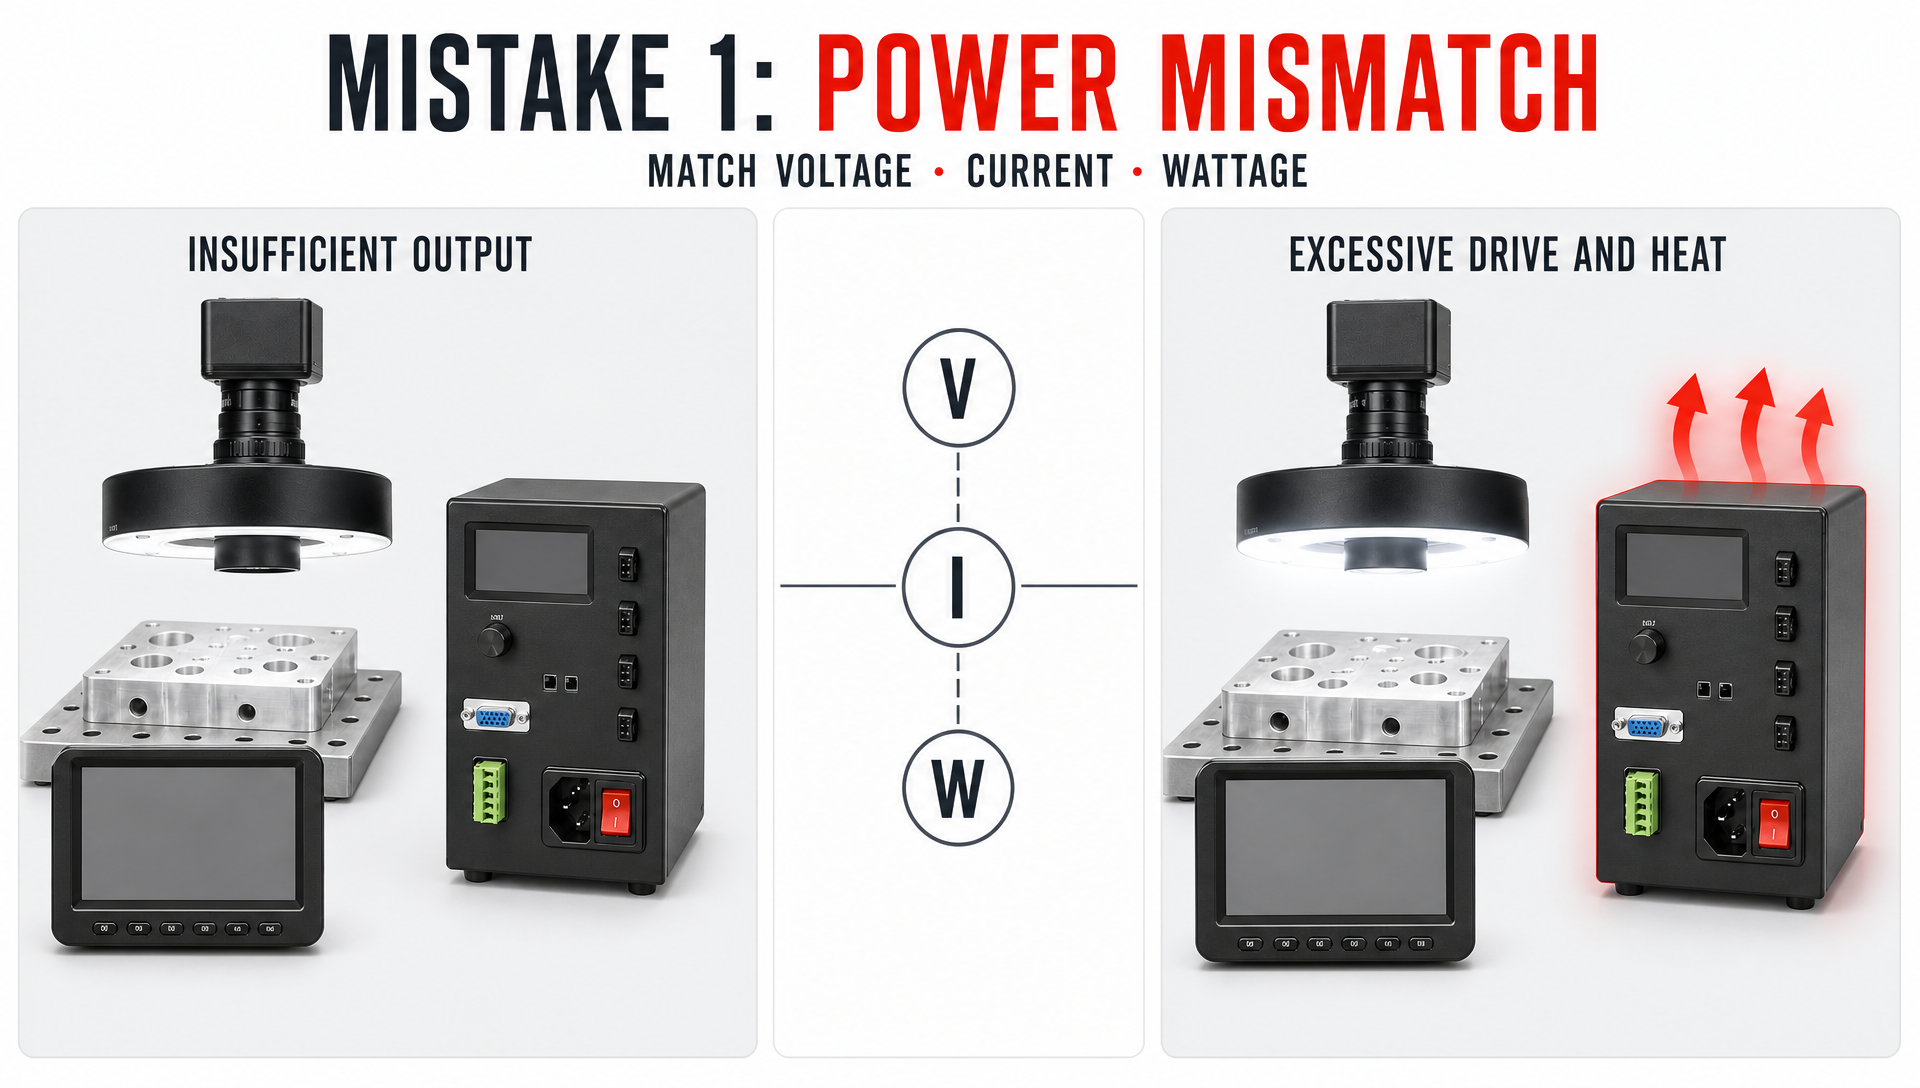
Fehler 1: Leistungsinkompatibilität
Unzureichende Leistungsabgabe für die Beleuchtungsbelastung
Die Auswahl eines Controllers ohne Prüfung der Beleuchtungsbelastung ist ein häufiger Fehler. Wenn eine Leuchte mehr Leistung benötigt, als der Controller bereitstellen kann, sinkt die Zielhelligkeit und verdeckt entscheidende Fehlerdetails. Eine Erhöhung der Kameraverstärkung zur Kompensation führt zu elektronischem Rauschen und verschlechtert die Bildqualität.
Leistungsspezifikationen müssen auf Grundlage von Spannung, Strom und Leistung berechnet werden. In OEM-Maschinenvision aufbauten mit mehreren Lichtquellen erfordern eine sorgfältige Abstimmung der Gesamtlastkapazität, um Systeminstabilität zu vermeiden.
Übermäßige Leistung und thermische Überlastung
Die Auswahl einer überdimensionierten Stromversorgung führt zu unnötiger Komplexität. Ein zu hoher Treiberstrom erzeugt extreme Wärmeentwicklung und erfordert zusätzliche thermische Managementmaßnahmen. Die Leistungskapazität sollte anhand der tatsächlichen Zielreflexivität und der Einschaltdauer (Duty Cycles) gewählt werden. Für anspruchsvolle Anwendungen sollten Ingenieure eine dedizierte hochleistungs-Beleuchtungssteuerungslösung .
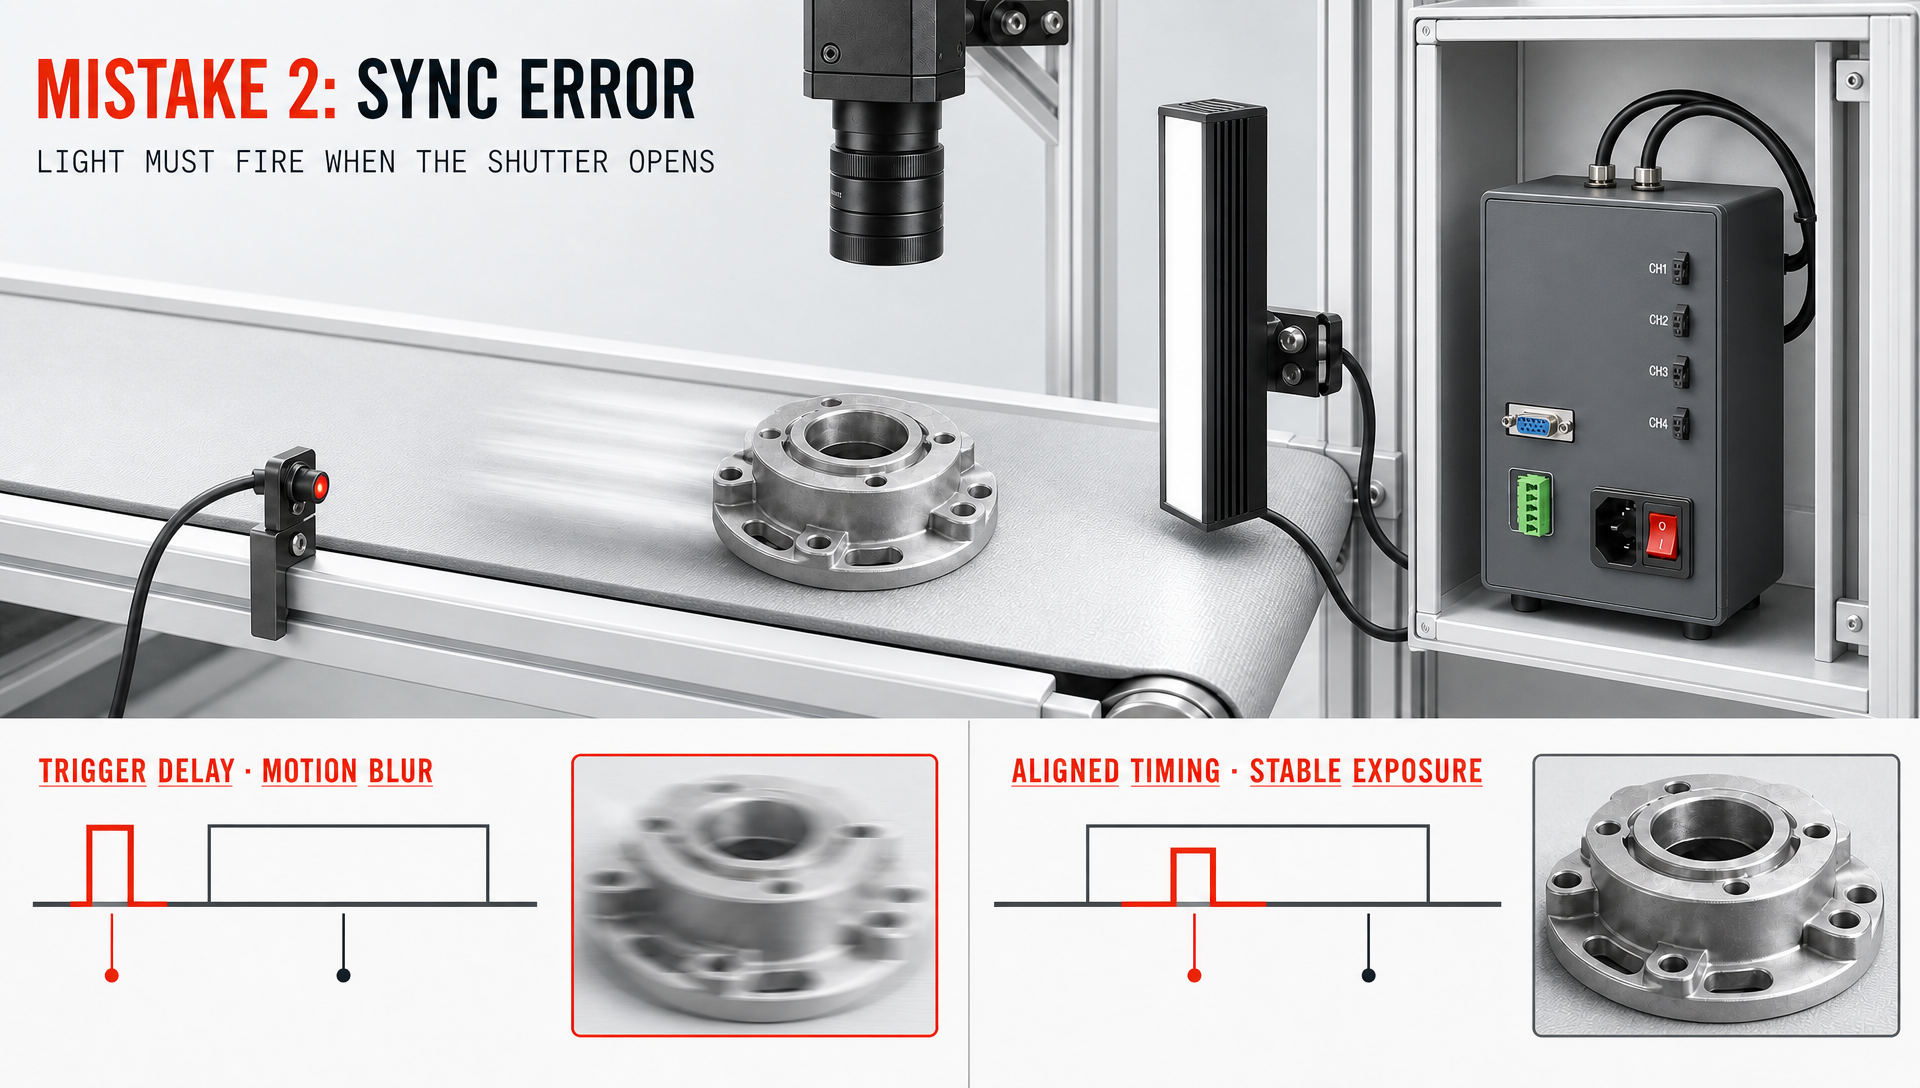
Fehler 2: Synchronisationsfehler
Schlechte Koordination zwischen Lichtquelle und Kamera
Die Zeitabstimmung ist entscheidend bei der Inspektion bewegter Teile. Bei Hochgeschwindigkeitssystemen mit kurzen Belichtungszeiten führen geringfügige Auslöseverzögerungen zu Bildflimmern und Bewegungsunschärfe. OEM-Maschinenvision die Überprüfung der Reaktionszeiten auf externe Hardwareauslöser stellt eine stabile Belichtung über die gesamte Produktionslaufzeit sicher.
Frühzeitige Definition der Auslöseanforderungen
Auslöseanforderungen hängen von der SPS-Zeitsteuerung, den Kameramodellen und der Fördergeschwindigkeit ab. Die Festlegung der Auslösemodi – ob einfache externe Auslöser oder stroboskopische Impulse – vorab maschinenvision-Integration stellt sicher, dass die Beleuchtung genau dann zündet, wenn sich der Kameraverschluss öffnet.
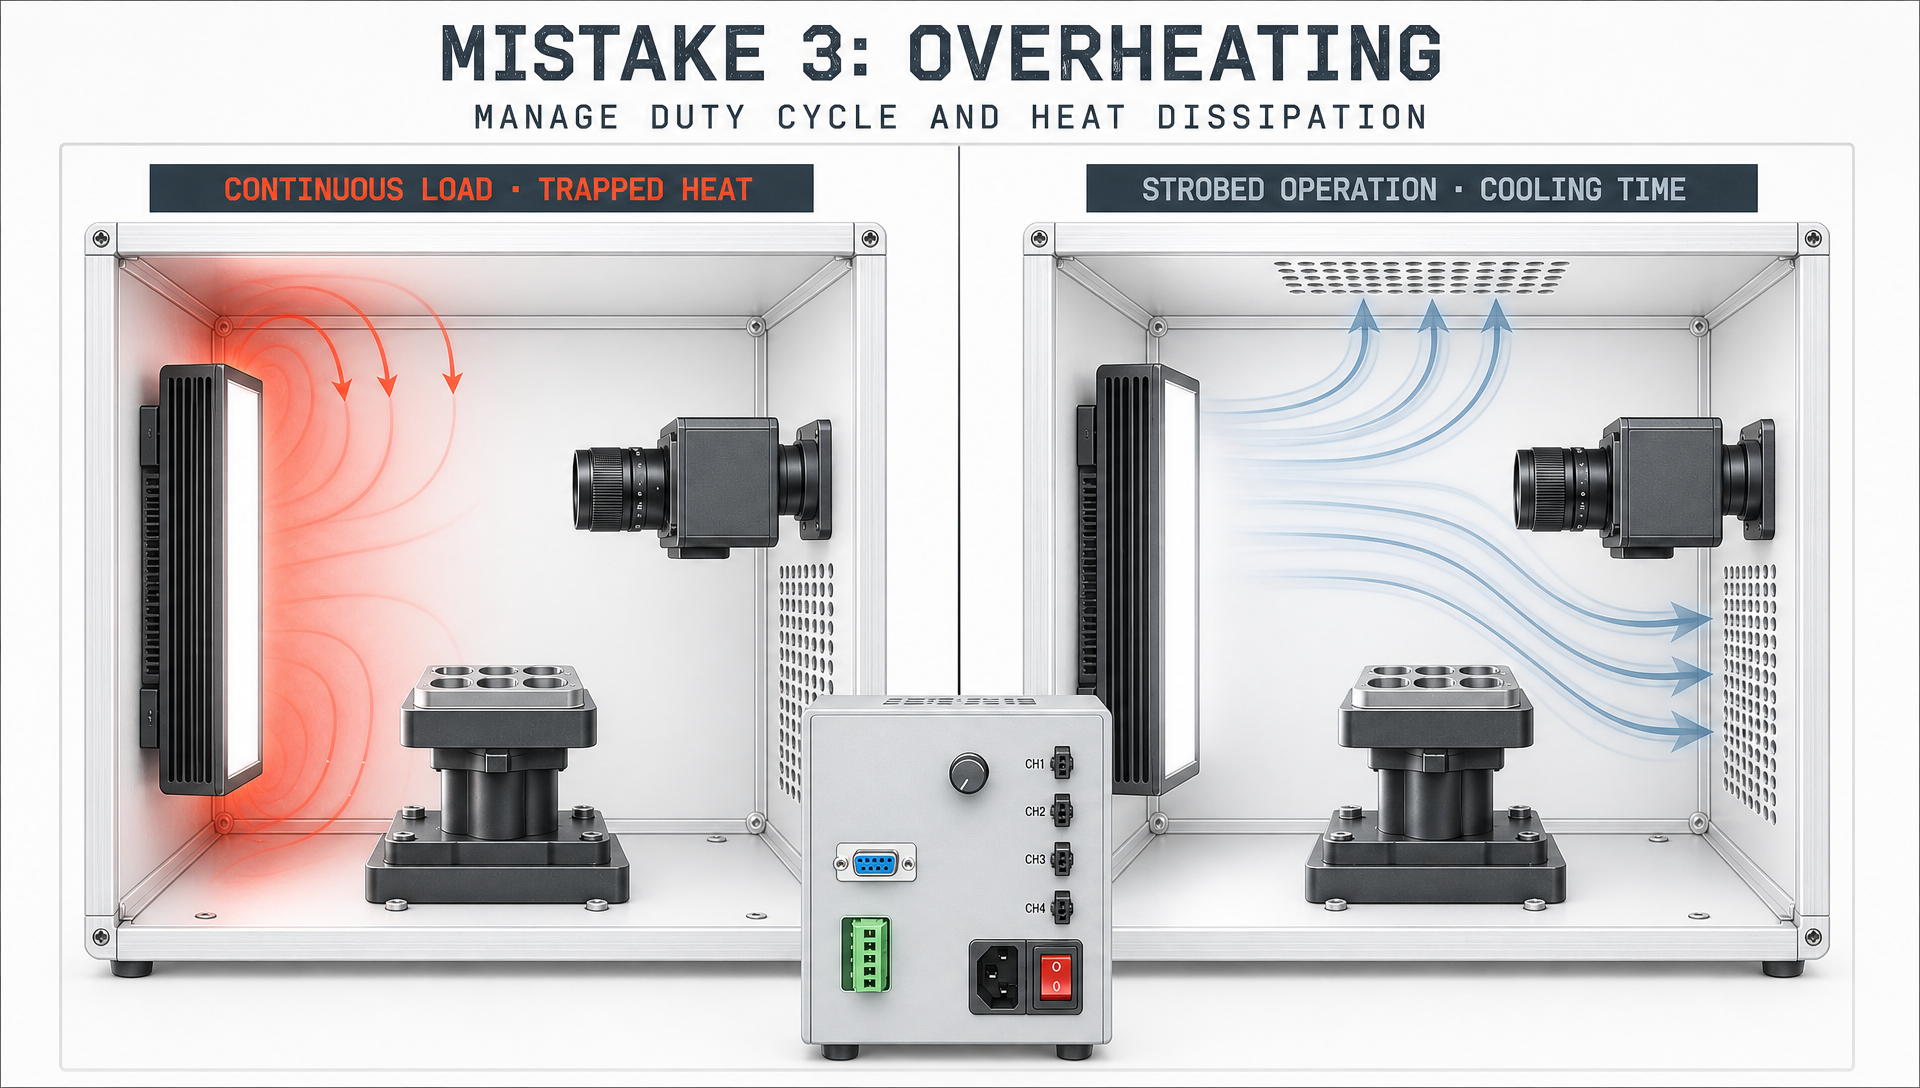
Fehler 3: Überhitzung
Thermische Aspekte bei Hochleistungsbeleuchtung
Die Vernachlässigung der Wärmeableitung führt zu schwerwiegenden Langzeitzuverlässigkeitsproblemen. Hochleistungs-LEDs wandeln elektrische Energie in Wärme um, wodurch die Lichtausbeute sinkt und die Lebensdauer der Hardware verkürzt wird, falls die Wärme in kompakten Gehäusen eingeschlossen bleibt.
Einschaltdauer und Kühlstrategien
Bei stroboskopischem Betrieb können sich die LEDs zwischen den Impulsen abkühlen, während Dauerlicht eine konstante thermische Belastung verursacht. Die Bewertung der Produktions-Einschaltdauer und der Umgebungstemperatur in der Fabrik stellt sicher, dass passiven Kühlkörpern oder aktiven Kühlmaßnahmen angemessen dimensioniert werden.
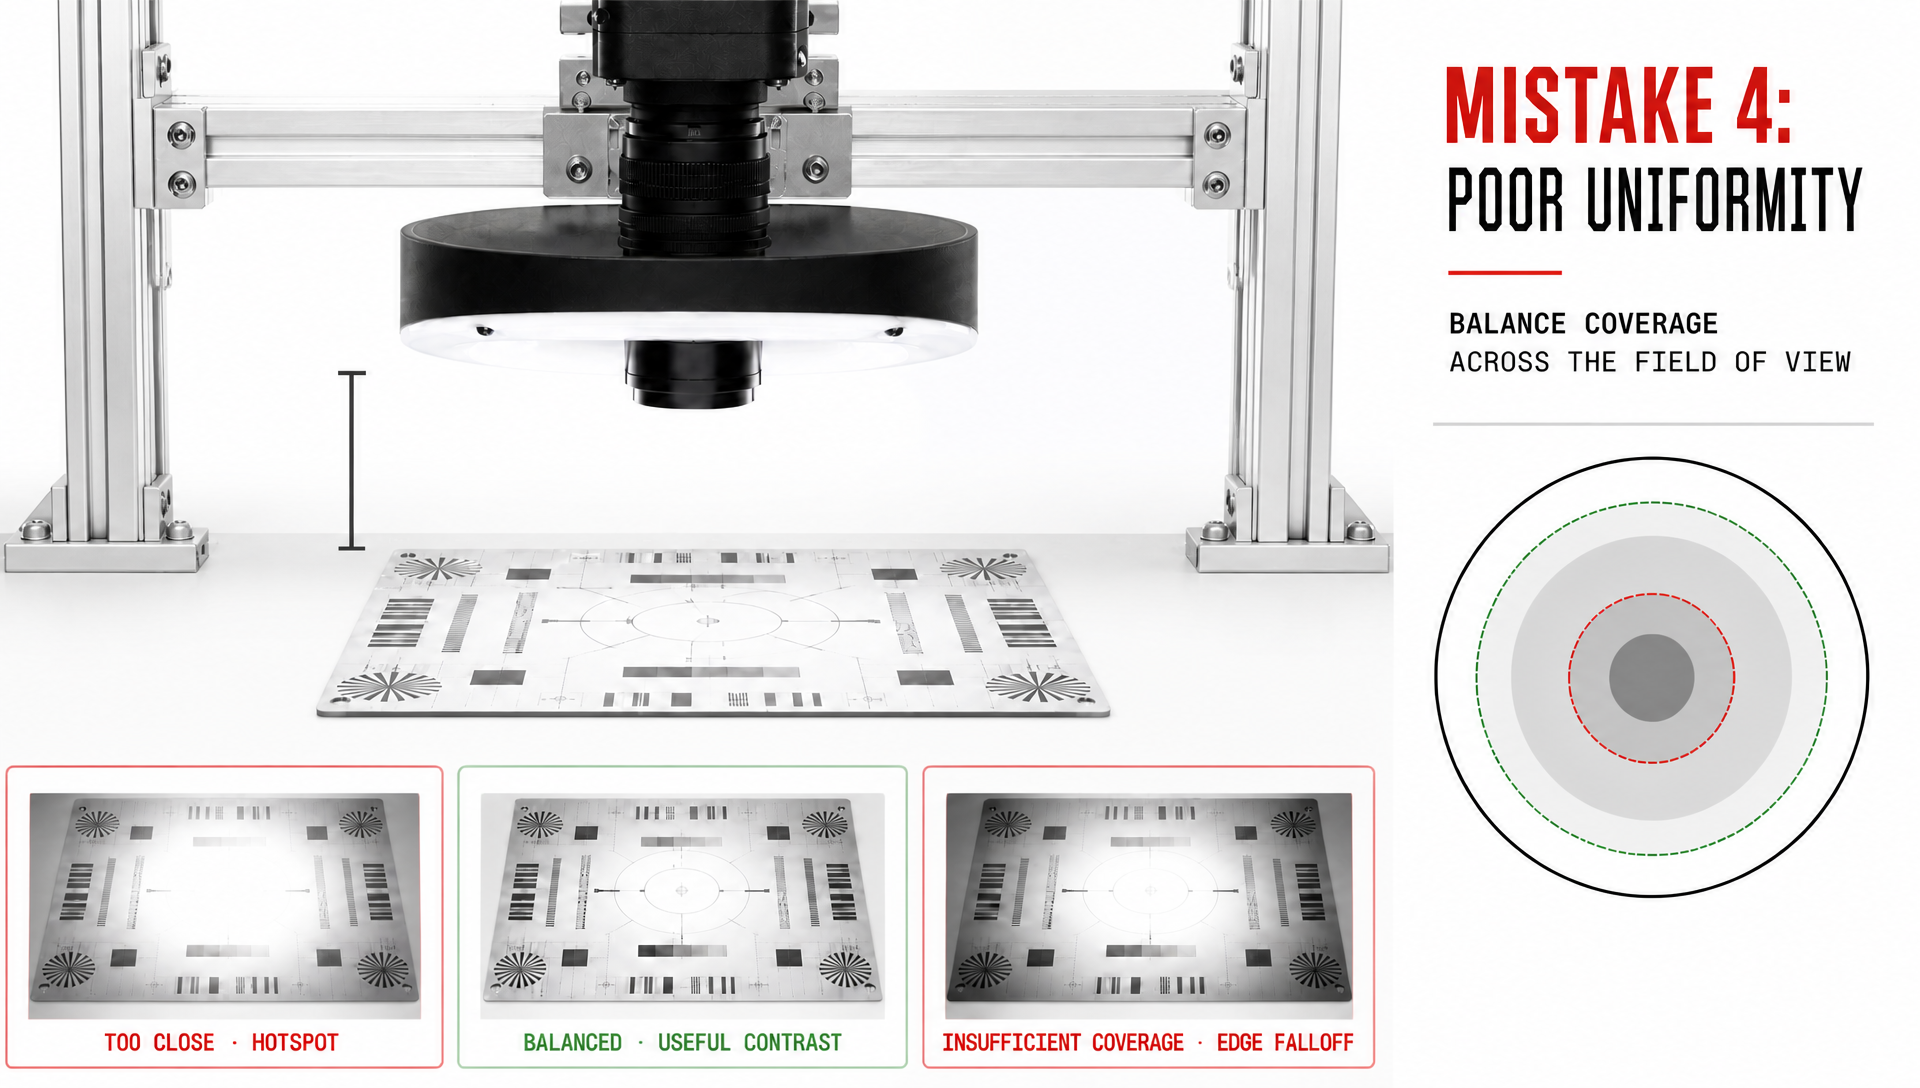
Fehler 4: Schlechte Gleichmäßigkeit
Ungleichmäßige Beleuchtung verschlechtert die Bildqualität
Roh-Intensität kann die räumliche Gleichmäßigkeit nicht ersetzen. Ein Abfall der Lichtstärke in Bildrandbereichen führt dazu, dass Randfehler unentdeckt bleiben, während identische Merkmale im Bildzentrum falsch-positive Aussortierungen auslösen. Qualität beleuchtung für Bildverarbeitungssysteme stellt einen ausgewogenen Kontrast über das gesamte Sichtfeld sicher.
Beleuchtungsgeometrie und Anbringungswinkel
Die Positionierung der Leuchten bestimmt die Lichtverteilung. Eine zu nahe Montage erzeugt Hotspots, während eine zu weite Montage die Beleuchtungsstärke (Lux) verringert. Die Erkundung der maschinenvisions-Beleuchtungsproduktreihe von HIFLY hilft Ingenieuren dabei, optische Geometrien – wie Ring-, Kuppel- oder Hintergrundbeleuchtungen – an die Oberflächeneigenschaften des Zielobjekts anzupassen.
Fehler 5: Integrations-Festlegung
Vernachlässigung der vollständigen Vision-Architektur
Eine getrennte Bewertung von Beleuchtungseinheiten, Kameras, Objektiven, SPS-Systemen und Montagerahmen führt zu Integrationsengpässen. Erfolgreiche maschinenvision-Integration erfordert zugängliche Verkabelung, kompakte Bauformen und nahtlose Kommunikation mit Steuergeräten.
Flexible Beleuchtungskonfigurationen erstellen
Produktionsänderungen erfordern häufig die Unterstützung neuer Teilegrößen oder -farben. Die Auswahl flexibler, mehrkanaliger Hardware vermeidet kostspielige mechanische Umbauten. Die Integration einer mehrkanaligen Beleuchtungssteuerungsoption vereinfacht das Auslösen mehrerer Lichtköpfe sowie das Management von Sequenzen.
Weitere Faktoren für die automatisierte Inspektionsbeleuchtung
Arbeitsabstand und Sichtfeldbeschränkungen
Der Arbeitsabstand bestimmt den Lichtabfall und die Strahlverbreitung. Die Abstimmung der Leuchtenabdeckung auf das Sichtfeld des Objektivs verhindert Vignettierung, ohne Leistungsreserve außerhalb des Kamerabildes zu verschwenden.
Oberflächenmaterial und Reflexionseigenschaften
Substrate interagieren einzigartig mit Licht. Spiegelnde Metalle und Glas erfordern diffuse oder koaxiale Beleuchtung, um Blendung zu vermeiden; dunkle Materialien benötigen hohe Intensität; strukturierte Oberflächen profitieren von flach einfallendem Streulicht. Die Abstimmung der Geometrie auf die physikalischen Eigenschaften des Materials verhindert kritische industrieller Beleuchtungsfehler .
Ein praktischer Auswahlprozess
Beginnen Sie mit dem Inspektionsziel
Definieren Sie zunächst die Inspektionsziele – ob Abmessungen messen, Kratzer erkennen oder OCR-Text lesen. Bewerten Sie vor der Auswahl der Halterungen die Materialreflexivität, die Arbeitstiefe und die Kameraverschlussparameter.
Testen Sie die vollständige physikalische Aufstellung
Datenblätter können Tests am Prüfstand nicht ersetzen. Durch das Testen realer Proben mit echten Kameras, Objektiven und Lichtpositionen werden Blendungs- und Schwellenwertprobleme identifiziert, bevor die mechanischen Konstruktionen endgültig festgelegt werden.
Auswahl einer geeigneten Beleuchtungslösung
Leistung an die Integration anpassen
Die optimale Lichtquelle liefert zuverlässigen Kontrast und passt sich nahtlos in Maschinenarchitekturen ein. Leistung, Timing, thermisches Management und Gleichmäßigkeit müssen für einen langfristigen industriellen Betrieb harmonieren.
Unterstützung vielfältiger OEM-Machine-Vision-Anwendungen
OEM-Maschinen erfordern anpassungsfähige Hardware. HIFLY liefert Hochleistungs- beleuchtung für Maschinenvision haltemittel und Steuergeräte, die für anspruchsvolle industrielle Inspektionsumgebungen konzipiert sind.
Fazit
Vermeidung der fünf Haupt- industrieller Beleuchtungsfehler —Leistungsungleichgewicht, Synchronisationsfehler, Überhitzung, mangelnde Gleichmäßigkeit und Integrations-„Lock-in“—erfordert die Behandlung von Beleuchtung als primäre Systemkomponente. Gründliches Prototyping und frühes Abgleichen der Parameter gewährleisten den Erfolg maschinenvision-Integration .
FAQ
Welcher Fehler bei der maschinellen Bildverarbeitungsbeleuchtung tritt am häufigsten auf?
Leistungsungleichgewicht. Eine zu geringe Leistung verschlechtert den Bildkontrast, während eine zu hohe Leistung thermische Probleme und übermäßige Wärmeentwicklung verursacht.
Warum ist die Synchronisation der Beleuchtung in der OEM-Maschinenbildverarbeitung kritisch?
Bei Hochgeschwindigkeitsfertigung müssen die Lichtquellen mikrosekundengenau mit den Kameraverschlüssen ausgelöst werden, um Bewegungsunschärfe und Belichtungsunterschiede zu vermeiden.
Wie lässt sich eine Überhitzung bei der Beleuchtung für Bildverarbeitungssysteme verhindern?
Optimieren Sie die Einschaltdauer mittels Stroboskopbetrieb, wählen Sie geeignete Nennleistungen für die Steuergeräte, stellen Sie ausreichend Platz für Wärmeableitung sicher und vermeiden Sie einen dauerhaften Übersteuerbetrieb.
Wie lässt sich eine mangelnde Gleichmäßigkeit der Beleuchtung korrigieren?
Testen Sie die Halterungen im tatsächlichen Arbeitsabstand und setzen Sie geeignete optische Strukturen ein, wie z. B. diffuse Kuppeln, Hintergrundbeleuchtungen oder koaxiale Lichtquellen.