EN
Vorteile und Nachteile von Maschinenvisionsbeleuchtung: Was OEMs wissen müssen
Eine Kamera kann nur das prüfen, was sie sieht – daher ist die Beleuchtung die grundlegende Basis jedes automatisierten Inspektionssystems. Die richtige licht für industrielle Bildverarbeitung verbessert den Kontrast, enthüllt subtile Fehler, verringert Bildvariationen und ermöglicht es der Vision-Software, zuverlässige Inspektionsentscheidungen zu treffen. Umgekehrt führt eine ungeeignete Beleuchtung zu Blendeffekten, ungleichmäßigen Schatten und unnötigen Inbetriebnahme-Problemen.
Für OEM-Maschinenvision geräte erfordern bei der Auswahl der Beleuchtung äußerste Sorgfalt, da exakt dieselbe Konfiguration kontinuierlich in Hunderten standardisierter Einheiten betrieben werden muss. Systemingenieure müssen nicht nur die rohe optische Qualität bewerten, sondern auch verfügbaren Montageplatz, thermische Abgabe, Strombedarf, Steuerungsverfahren sowie langfristige Chargenkonstanz. Ein umfassendes Verständnis der vor- und Nachteile industrieller Beleuchtung hilft OEMs, praktische, datengestützte Entscheidungen zu treffen, anstatt sich auf isolierte Komponentendatenblätter zu verlassen.
Vorteile der Maschinenvisionsbeleuchtung
Verbesserte Bildkontraste und konsistente Inspektion
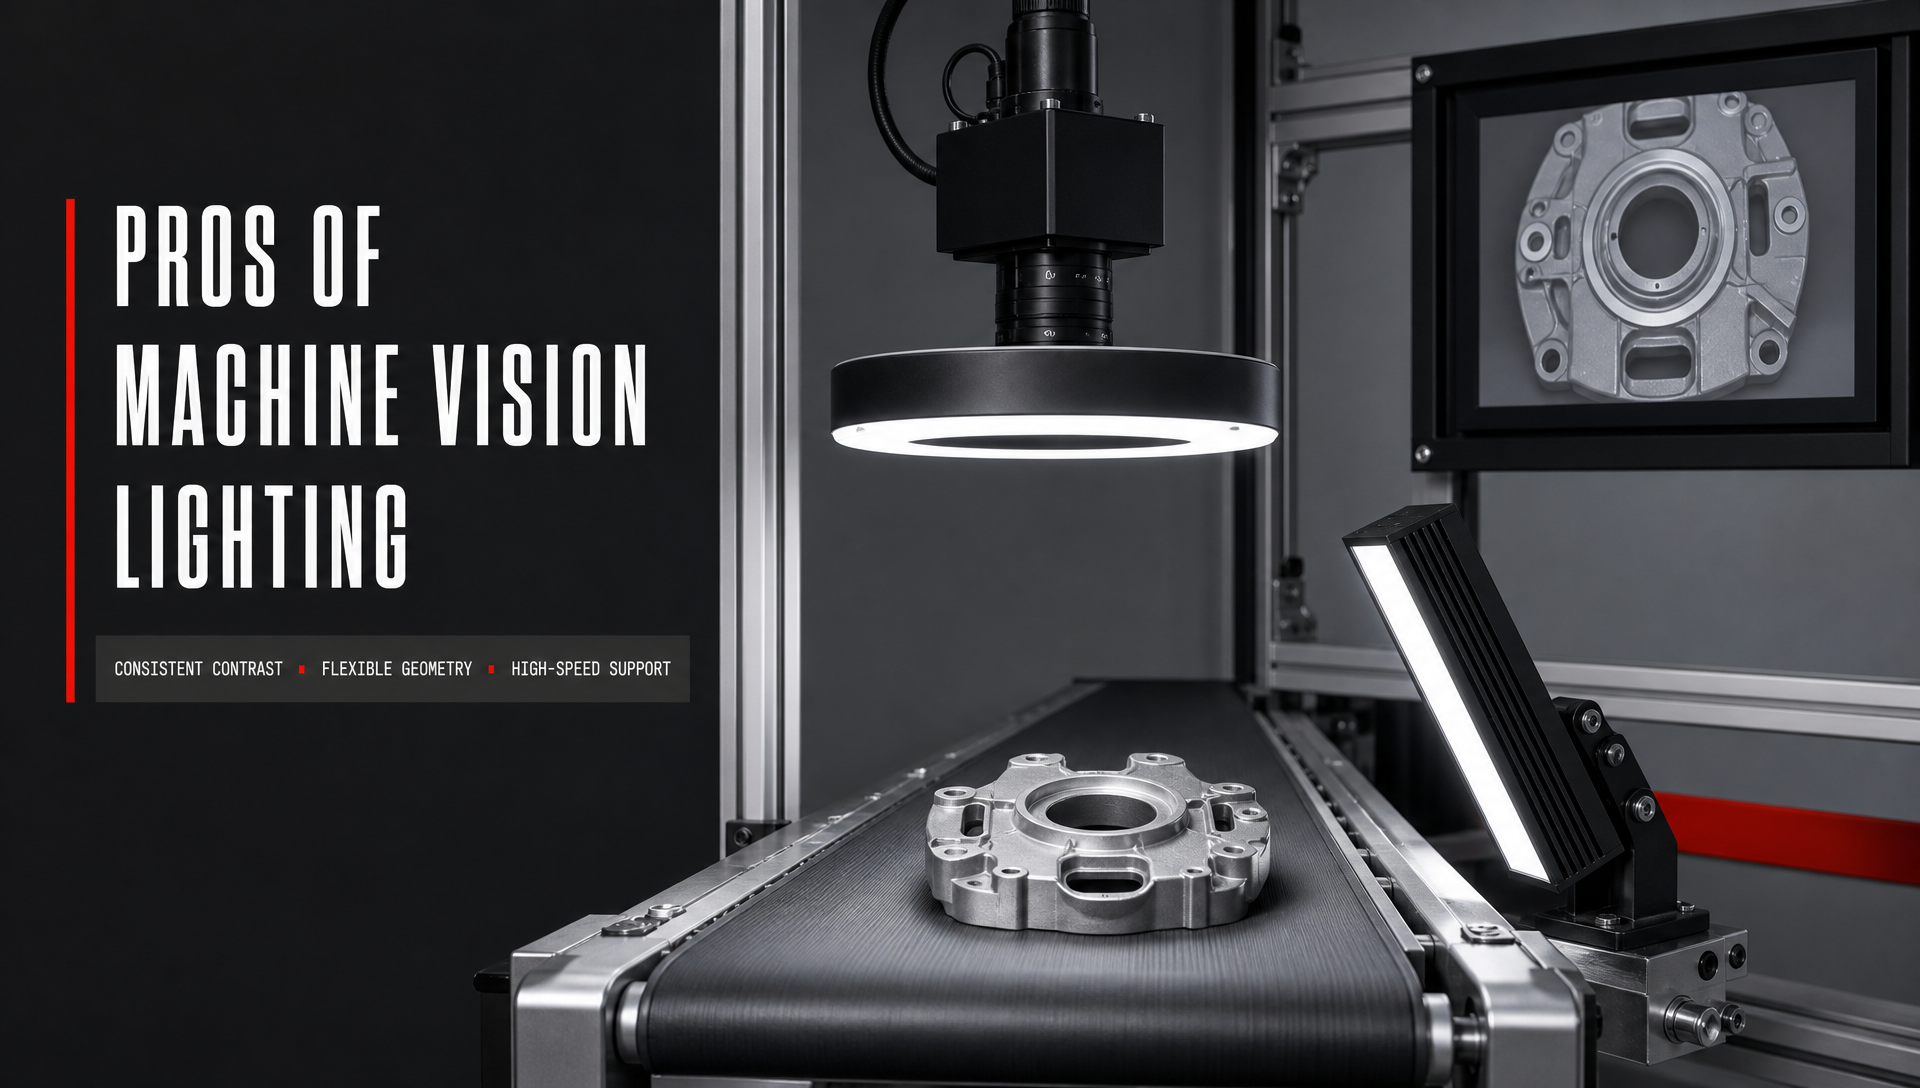
Der Hauptvorteil spezialisierter beleuchtung für Maschinenvision lösungen ist ein deutlich verbesserter Bildkontrast. Hochwertige beleuchtung für Bildverarbeitungssysteme erzeugt eine starke visuelle Trennung zwischen den gewünschten Merkmalen und ihrem Hintergrund, wodurch Kanten schärfer werden, Oberflächenfehler sichtbar sind und gedruckte Zeichen über verschiedene Fertigungschargen hinweg konsistent bleiben.
Darüber hinaus gewährleistet stabile automatisierte Inspektionsbeleuchtung über Millionen von Zyklen hinweg präzise Belichtungsbedingungen. Dadurch entfällt die Notwendigkeit, Softwarealgorithmen ständig an wechselnde Umgebungslichtverhältnisse anzupassen; Schwellenwerte lassen sich einfacher beibehalten und die Standardisierung über identische OEM-Maschinen hinweg wird vereinfacht.
Anwendungsflexibilität und Unterstützung hoher Geschwindigkeiten
Moderne industrielle Beleuchtung unterstützt vielfältige optische Geometrien. Ingenieure können Ringlichter für die allgemeine Oberflächenbewertung, Balkenlichter für gerichtete Verglasung, Hintergrundbeleuchtung für scharfe Silhouettenmessungen, Kuppellampen für reflektierende oder gekrümmte Teile, koaxiale Beleuchtung für ebene Spiegel oder Zeilenscanner-Beleuchtung für kontinuierliche Bahnverarbeitung nutzen. Der Zugang zu einer breiten maschinenvisions-Beleuchtungsauswahl gewährt OEMs die Konstruktionsfreiheit, komplexe Bildaufnahmeherausforderungen effizient zu lösen.
Für Hochgeschwindigkeitsfertigungslinien mit schneller Bildaufnahme ermöglicht hochleistungsfähige LED-Beleuchtung Kameras, mit extrem kurzen Belichtungszeiten zu arbeiten. In Kombination mit Stroboskop- und Auslösesteuerungen frieren diese Lichtquellen Hochgeschwindigkeitsbewegungen ein, ohne Bildunschärfe oder eine Überhitzung der Umgebung zu verursachen.
Nachteile der Maschinenvisions-Beleuchtung
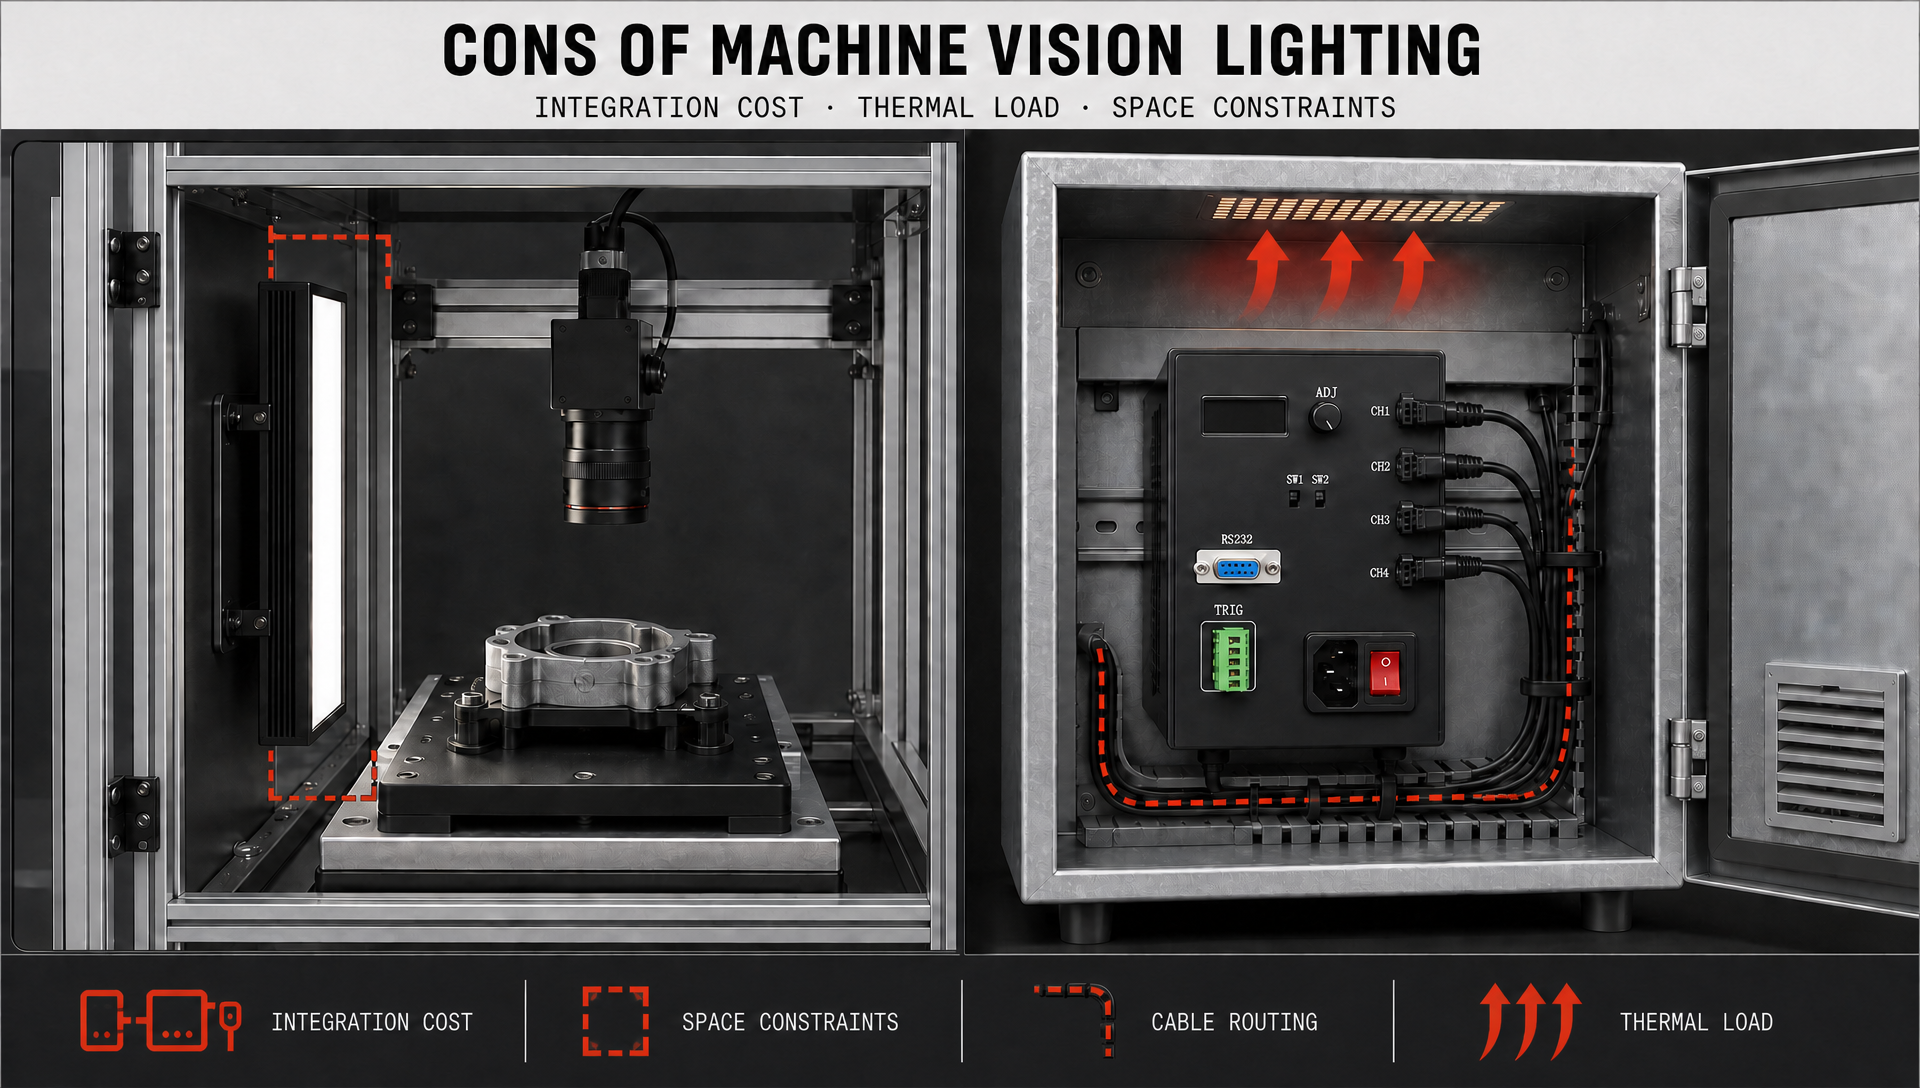
Systemintegrationskosten und thermisches Management
Trotz ihrer deutlichen Vorteile umfasst die komplette beleuchtung für Maschinenvision systeme verursachen spürbare Anfangskosten. Neben den Leuchteinheiten selbst müssen OEMs für spezialisierte Steuergeräte, Stromversorgungen, kundenspezifische Kabel und präzise Montagehardware budgetieren. Spezielle Wellenlängen (UV, NIR) oder kundenspezifische Bauformen erhöhen die anfänglichen Investitionskosten weiter.
Zusätzlich erzeugt hochleistungsfähige Dauerbeleuchtung erhebliche Wärme. Unkontrollierte thermische Energie verringert die Lebensdauer von LEDs, führt zu spektraler Drift und beeinträchtigt negativ benachbarte Kameras oder empfindliche Sensoren in kompakten Gehäusen. Die Wärmeabfuhr erfordert gezieltes thermisches Management, Optimierung des Einschaltduty-Cycles oder gepulste Auslösesetzungen.
Physikalische mechanische Einschränkungen
Raumbegrenzungen erschweren häufig OEM-Maschinenvision aufbauten. Kompakte Inspektionszellen lassen nur minimale Spielräume für voluminöse Beleuchtungsgehäuse. Große Ringlichter können mit Kameralinsen oder robotischen Greifern kollidieren, während breite Balkenlichter möglicherweise nicht in schmale industrielle Rahmen passen. Ingenieure müssen Abstände zur Arbeitszone, Kabelaustrittsrichtungen und Positionen der Befestigungsbohrungen bereits in der frühen CAD-Konstruktionsphase bewerten, um kostspielige Nachrüstungen zu vermeiden.
Vor- und Nachteile industrieller Beleuchtung für verschiedene Oberflächen
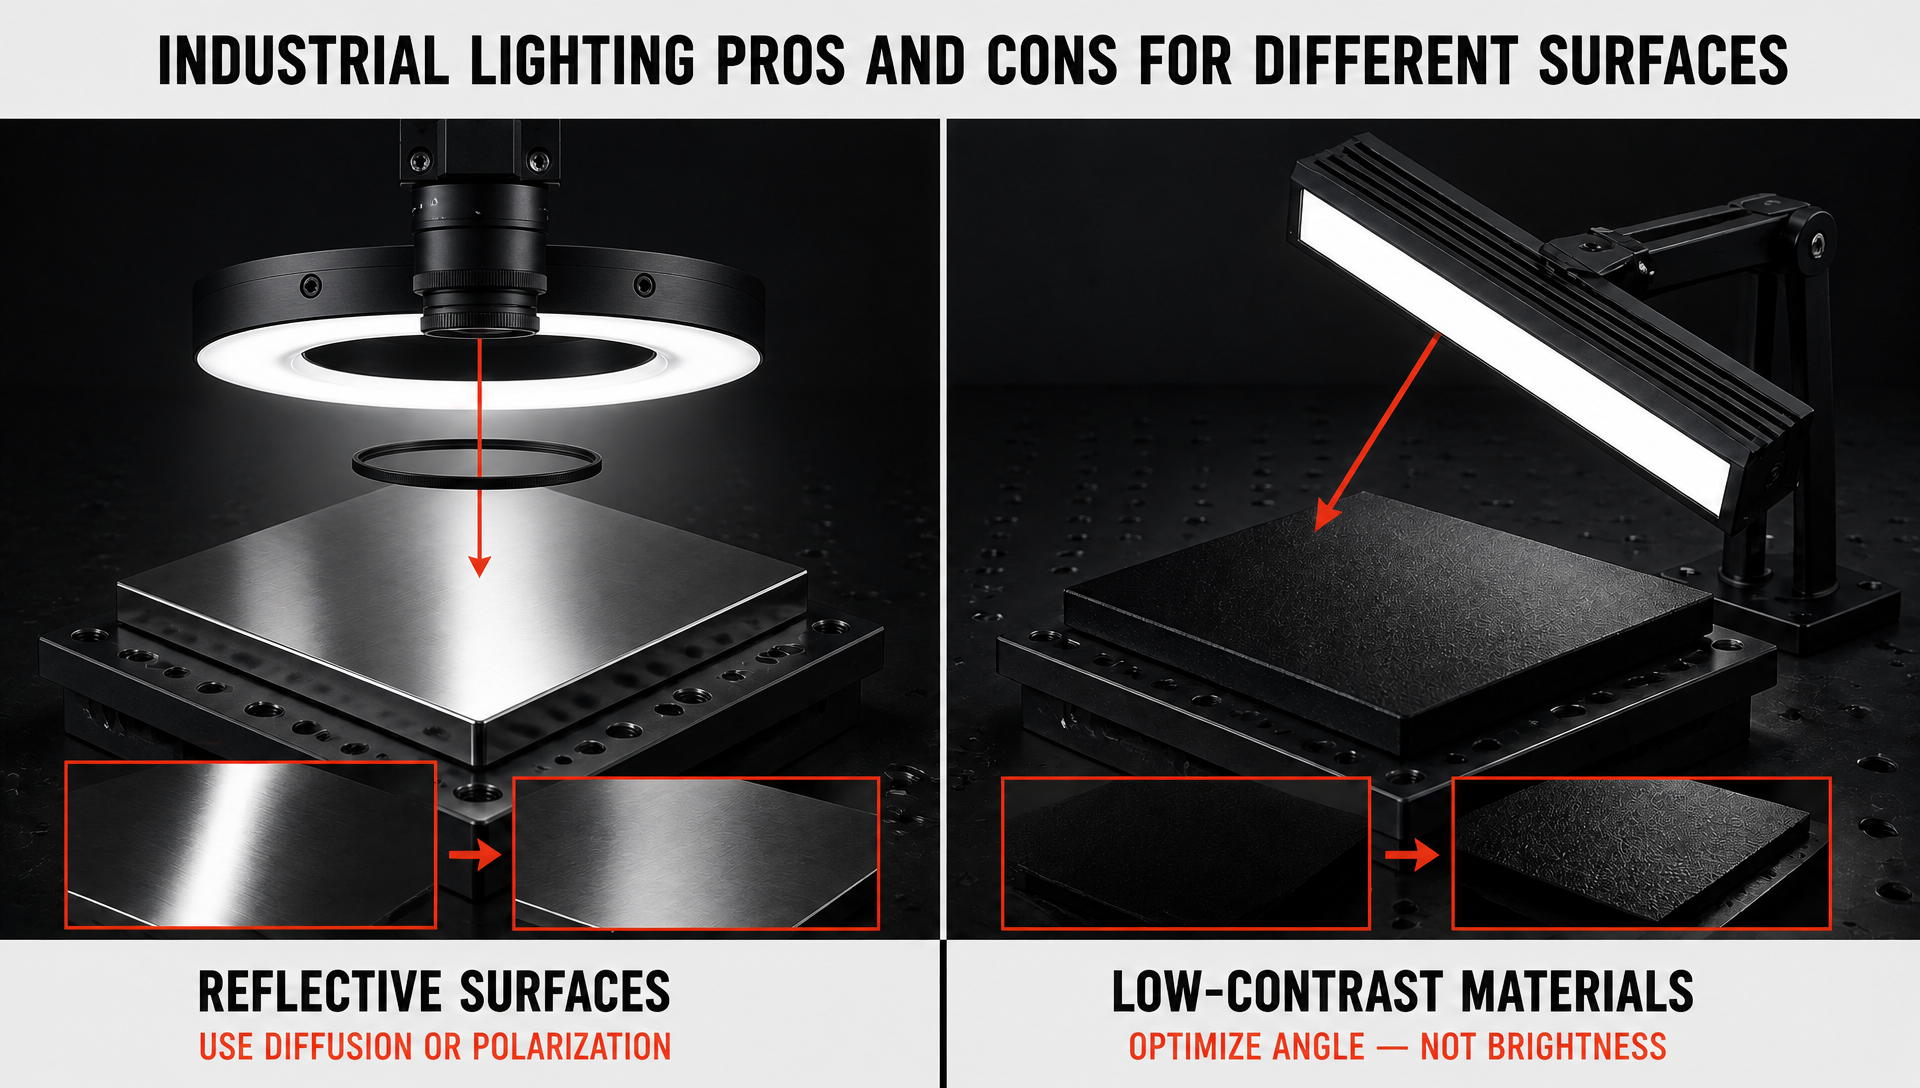
Reflektierende versus kontrastarme Zielmaterialien
Reflektierende Substrate wie poliertes Metall, Siliziumwafer oder Glasverpackungen erzeugen starke spekulare Reflexionen und Hotspots. Während gerichtete Beleuchtung hier versagt, lösen diffuse Kuppellampen oder polarisierte Filter das Problem – allerdings erfordern diese Lösungen umfangreiche Tests und eine präzise physikalische Ausrichtung.
Umgekehrt erfordern dunkle oder stark lichtabsorbierende Materialien eine hohe Lichtausgangsintensität. Ein bloßes Hochfahren der Helligkeit reicht jedoch selten aus; die Wahl des richtigen Einfallswinkels oder einer optimalen Wellenlänge (z. B. rotes oder infrarotes Licht) ist bei der Inspektion von Objekten mit geringem Kontrast oft weitaus effektiver als reine Leuchtdichte.
Entscheidende Auswahlkriterien für OEMs
Optische, elektrische und räumliche Ausrichtung
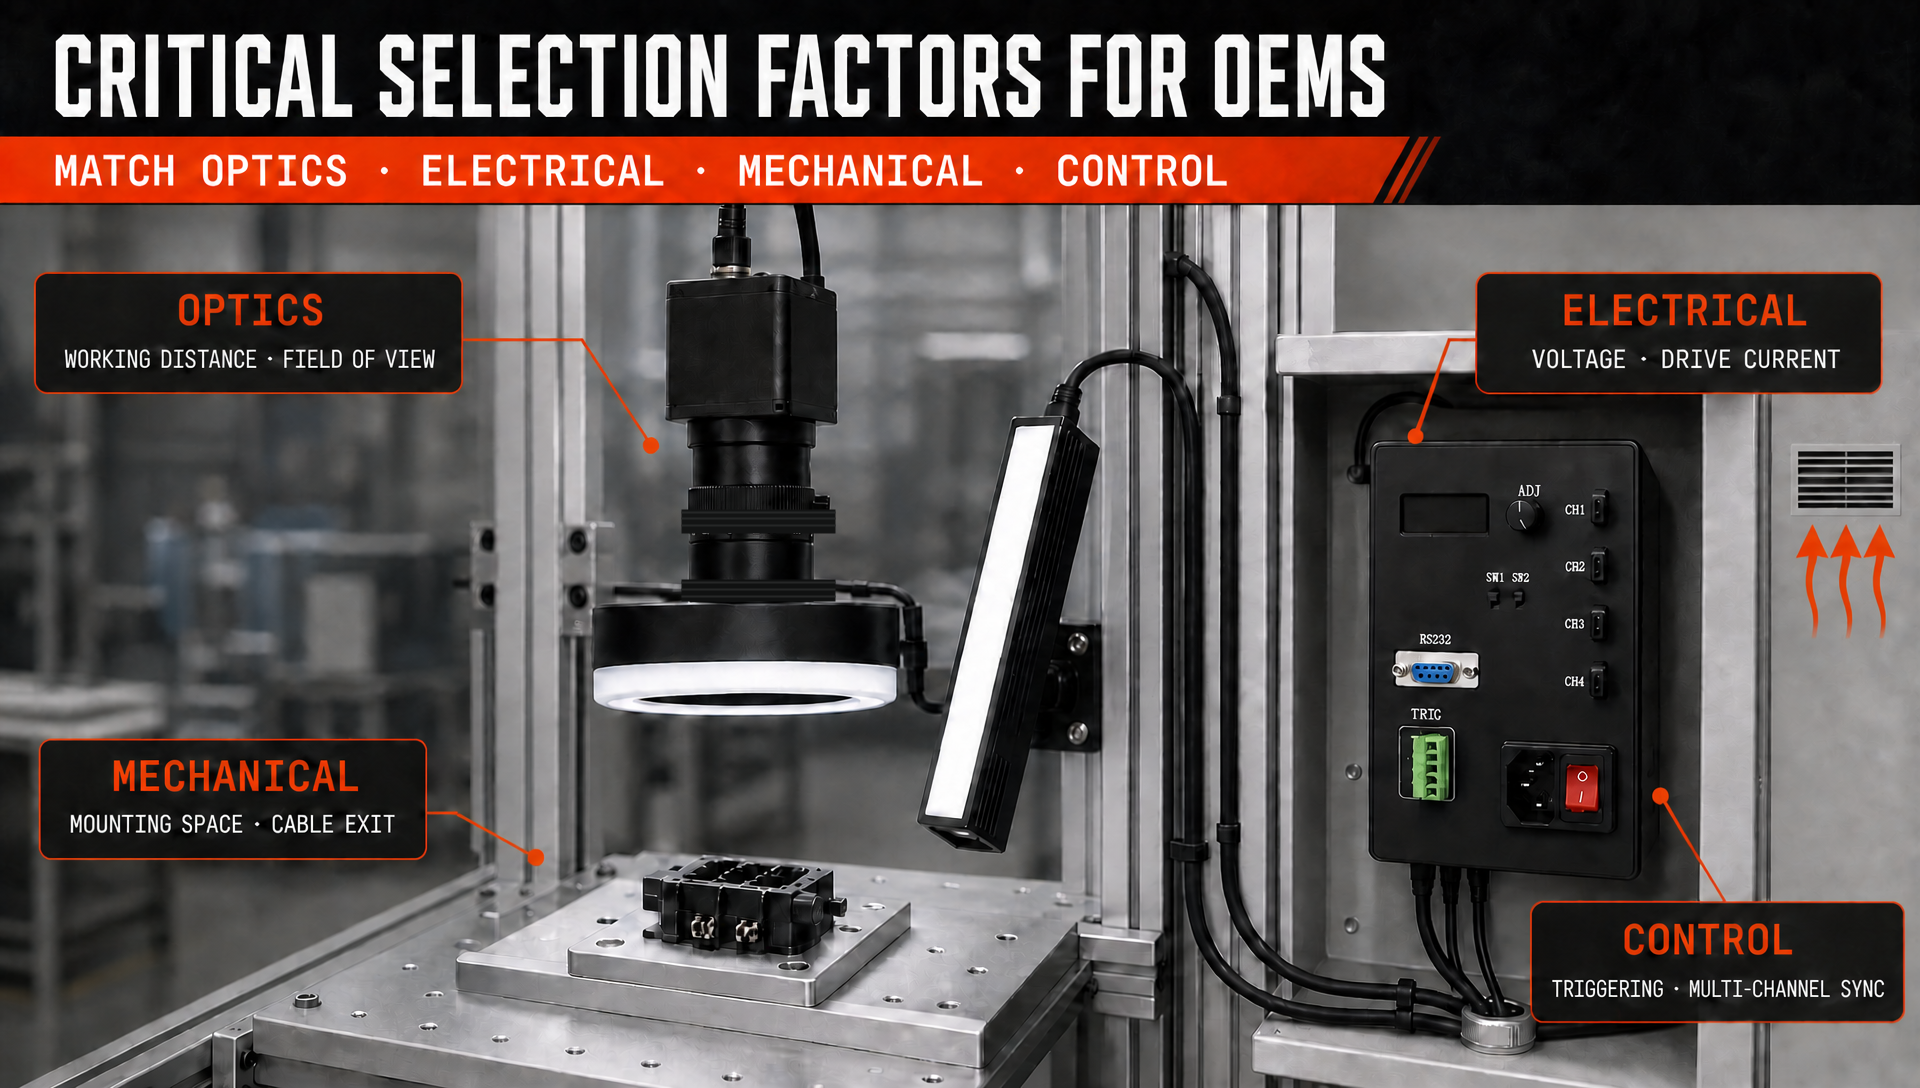
Beleuchtung kann nicht isoliert ausgewählt werden; sie muss auf das gesamte optische Ökosystem abgestimmt sein. Arbeitsabstand, Objektiv-Bildfeld (FOV), Geometrie des Prüfobjekts und Empfindlichkeit des Kamera-Sensors bestimmen die erforderliche Größe, den Winkel und die Intensität der Lichtquelle.
Elektrisch müssen Systemintegratoren Spannung, Treiberstrom und Auslöseprotokolle an ihre Automatisierungsarchitektur anpassen. Die Nutzung einer dedizierten hochleistungs-Beleuchtungssteuerungslösung stellt eine präzise Intensitätsmodulation, Stroboskop-Zeitsteuerung im Submikrosekundenbereich sowie eine Synchronisation mehrerer Kanäle sicher – Voraussetzungen, die für Mehrkamera-OEM-Maschinen erforderlich sind.
Optimierung der Auswahlstrategie für OEM-Projekte
Standardisierung bewährter Baugruppen mit integrierter Flexibilität
Um Konstruktion und Beschaffung zu vereinfachen, sollten OEMs validierte Beleuchtungskonfigurationen branchenübergreifend standardisieren. Die Wiederverwendung bewährter Ring- oder Balkenlicht-Baugruppen, standardisierter Steckverbinder und einheitlicher Halterungen senkt die Entwicklungskosten und vereinfacht das Ersatzteilmanagement für den Außendienst.
Standardisierte Plattformen müssen jedoch modulare Flexibilität bewahren. Die Integration justierbarer Halterungen, mehrwellenlängiger Optionen sowie programmierbarer Mehrkanal-Steuerungen ermöglicht es identischen Maschinenbauvarianten, sich nahtlos an unterschiedliche Kundenanforderungen anzupassen. Die Erkundung flexibler Beleuchtungsoptionen für Maschinenvision ermöglicht Ingenieuren den Vergleich verschiedener optischer Aufbauten auf einer einheitlichen Plattform.
Die richtige OEM-Beleuchtungspartnerin auswählen
Bei der Auswahl eines Anbieters für gewerbliche Beleuchtung müssen OEMs technische Vielseitigkeit und konsistente Fertigung von Charge zu Charge priorisieren. Eine einzige Maschinenplattform kann an verschiedenen Stationen unterschiedliche Geometrien erfordern. Die Wahl eines Lieferanten mit umfassendem Produktportfolio verringert die Komplexität des Lieferantenstapels.
Noch wichtiger ist langfristige Versorgungsstabilität. Komponentenänderungen, Verschiebungen bei der LED-Binning-Klassifizierung oder mechanische Überarbeitungen durch den Lieferanten können die kalibrierte Inspektionssoftware auf eingesetzten Maschinen beeinträchtigen. OEMs benötigen Lieferanten, die wiederholbare optische Leistung, identische mechanische Toleranzen und lange Produktlebenszyklen über wiederholte Bestellungen hinweg garantieren.
Fazit
Ordnungsgemäße beleuchtung für Bildverarbeitungssysteme bietet klare Vorteile: verbesserten Kontrast, wiederholbare Belichtung, Unterstützung für Hochgeschwindigkeitsaufnahmen und Anwendungsvielseitigkeit. Diese Vorteile müssen gegen Integrationskosten, thermische Lasten und Platzbeschränkungen abgewogen werden. Durch eine systematische Bewertung von Optiken, elektrischen Steuerungen, Zielmaterialien und langfristiger Lieferkonsistenz können OEMs robuste, hochgradig wiederholbare automatisierte Inspektionsbeleuchtung systeme aufbauen, die über Jahre hinweg zuverlässig im Dauerbetrieb funktionieren.
FAQ
Was ist der Hauptvorteil einer licht für industrielle Bildverarbeitung ?
Sie bietet vorhersehbare Beleuchtung und hohen Bildkontrast, wodurch Merkmale des Zielobjekts deutlich hervortreten und von automatisierter Bildverarbeitungssoftware leicht erkannt werden können.
Was ist eine häufige Einschränkung bei Maschinenvisionsbeleuchtung?
Wichtige Kompromisse umfassen zusätzliche Systemkosten, Wärmeentwicklung im Hochleistungsmodus sowie physische Platzbeschränkungen in kompakten Maschinen.
Wie sollten OEMs Beleuchtung auswählen?
OEMs sollten die Zieloberflächeneigenschaften, die Kamera-/Objektivspezifikationen, die Arbeitsentfernung, das Sichtfeld, die thermischen Grenzwerte und die Steuerungsintegration als integriertes System bewerten.
Ist hellere Beleuchtung immer besser?
Nein. Eine zu helle Beleuchtung verursacht Blendung und Sensorübersteuerung. Eine optimale Inspektionsleistung beruht auf einer kontrollierten Geometrie, Streuung und präzisem Kontrast – nicht nur auf der reinen Leistung.