EN
So wählen Sie eine Maschinenvisionsbeleuchtung für Ihre Anwendung aus
Die Bildqualität ist einer der wichtigsten Faktoren in einem Machine-Vision-System, und die Beleuchtung bestimmt oft, ob die Kamera die Informationen erfassen kann, die ein Inspektionsalgorithmus tatsächlich benötigt. Selbst eine hochauflösende Kamera kann inkonsistente Inspektionsergebnisse liefern, wenn die Beleuchtung unzureichend gewählt ist. Deshalb sollte die Auswahl der richtigen licht für industrielle Bildverarbeitung nicht als letzte Zusatzentscheidung, sondern als wesentlicher Bestandteil der Systemkonstruktion betrachtet werden.
Unterschiedliche Inspektionsanwendungen stellen unterschiedliche Anforderungen an die Beleuchtung. Eine reflektierende Metalloberfläche erfordert möglicherweise eine gesteuerte Richtungsbeleuchtung, während ein dunkles Bauteil einen stärkeren Kontrast benötigt. Durchsichtige Objekte, gekrümmte Oberflächen, bedruckte Materialien und kleine Fehler reagieren alle unterschiedlich auf dieselbe Lichtquelle.
Wie sollten Ingenieure also eine licht für industrielle Bildverarbeitung die Antwort hängt vom Inspektionsobjekt, der Kamera-Konfiguration, der Arbeitsentfernung, dem Sichtfeld, den Oberflächeneigenschaften und dem erforderlichen Bildkontrast ab. Durch die gemeinsame Bewertung dieser Faktoren können Ingenieure eine Beleuchtung auswählen, die eine stabile Bildaufnahme und zuverlässige Inspektionsleistung unterstützt.
Für OEMs und Systemintegratoren ist es zudem hilfreich, zu prüfen, ob der Beleuchtungslieferant verschiedene Beleuchtungsformate und Steuerungsoptionen anbietet. Ein breiteres portfolio an Machine-Vision-Beleuchtungslösungen kann die Anpassung der Lichtquelle an unterschiedliche Kameras, Objektive und Inspektionsumgebungen erleichtern.
Das Inspektionsobjekt verstehen
Oberflächeneigenschaften
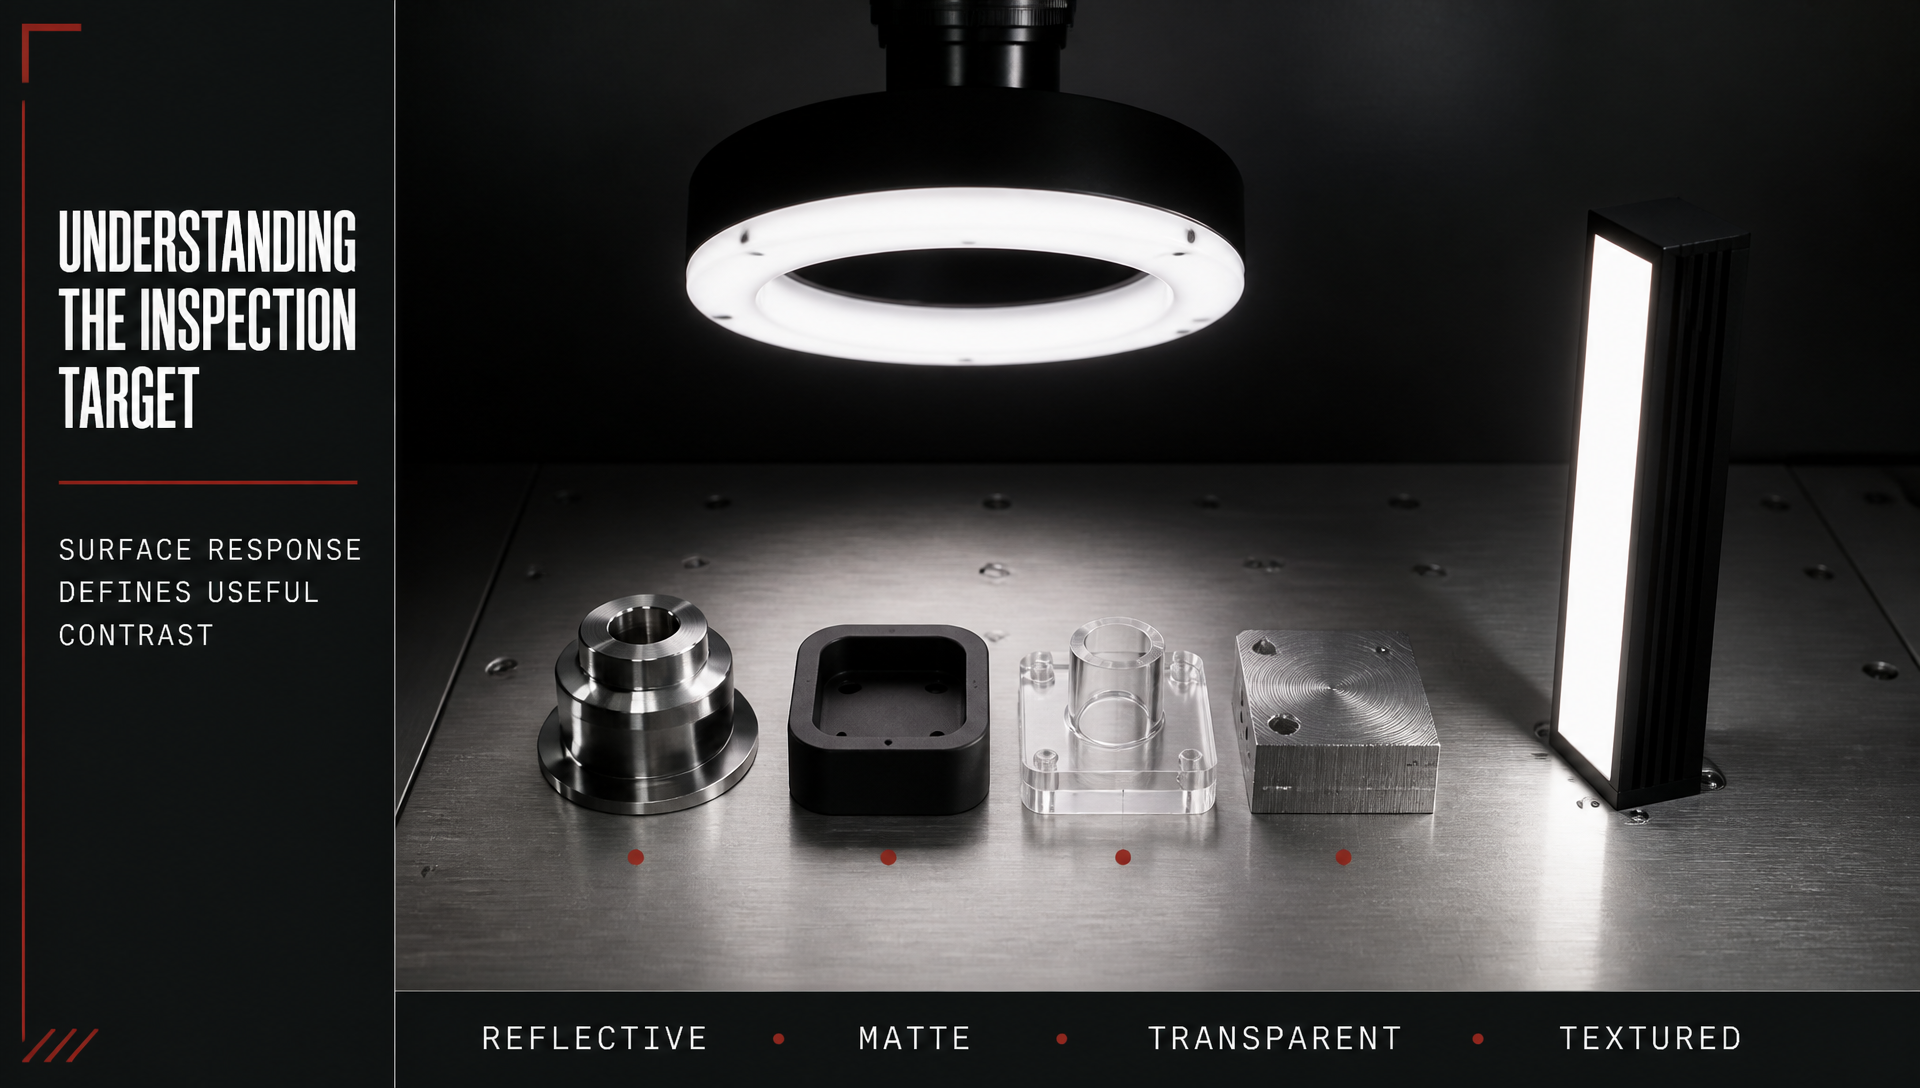
Die Oberfläche des Inspektionsobjekts beeinflusst die Auswahl der Beleuchtung maßgeblich. Ist das Objekt spiegelnd, matt, transparent, durchscheinend, strukturiert oder dunkel? Jede Oberfläche interagiert anders mit Licht.
Spiegelnde Oberflächen können bei direkter Beleuchtung Blendung erzeugen.
Matte Oberflächen streuen Licht im Allgemeinen gleichmäßiger.
Transparente Materialien können unerwünschte Reflexionen erzeugen oder Licht durch das Objekt hindurchlassen.
Dunkle Oberflächen benötigen möglicherweise stärkere oder fokussiertere Beleuchtung, um kleine Merkmale sichtbar zu machen.
Strukturierte Oberflächen profitieren oft von gerichteter Beleuchtung, die Veränderungen in der Oberflächengeometrie betont.
Das Verständnis dieser Eigenschaften hilft Ingenieuren dabei, festzulegen, welche Maschinenvisionsbeleuchtung den stärksten und nützlichsten Bildkontrast erzeugt.
Eigenschaften von Fehlern und Merkmalen
Was genau muss erkannt werden? Ein Kratzer, eine Kante, ein gedrucktes Zeichen, eine fehlende Komponente, eine Oberflächenkontamination oder ein dimensionsbezogenes Merkmal – jeweils kann eine völlig andere Beleuchtung erforderlich sein.
Kleine Oberflächenfehler profitieren häufig von einer Beleuchtung, die einen starken Kontrast zwischen dem Fehler und dem umgebenden Material erzeugt.
Kanten lassen sich leichter identifizieren, wenn die Beleuchtungsrichtung die Grenze betont.
Gedruckte Zeichen erfordern möglicherweise eine gleichmäßige Beleuchtung, um Schatten und ungleichmäßige Belichtung zu vermeiden.
Dreidimensionale Merkmale erfordern möglicherweise eine richtungsabhängige Beleuchtung, um Höhen- oder Formänderungen hervorzuheben.
Die Maschinenvisionsbeleuchtung sollte daher anhand des zu inspizierenden Merkmals und nicht lediglich nach dem äußeren Erscheinungsbild des Produkts ausgewählt werden.
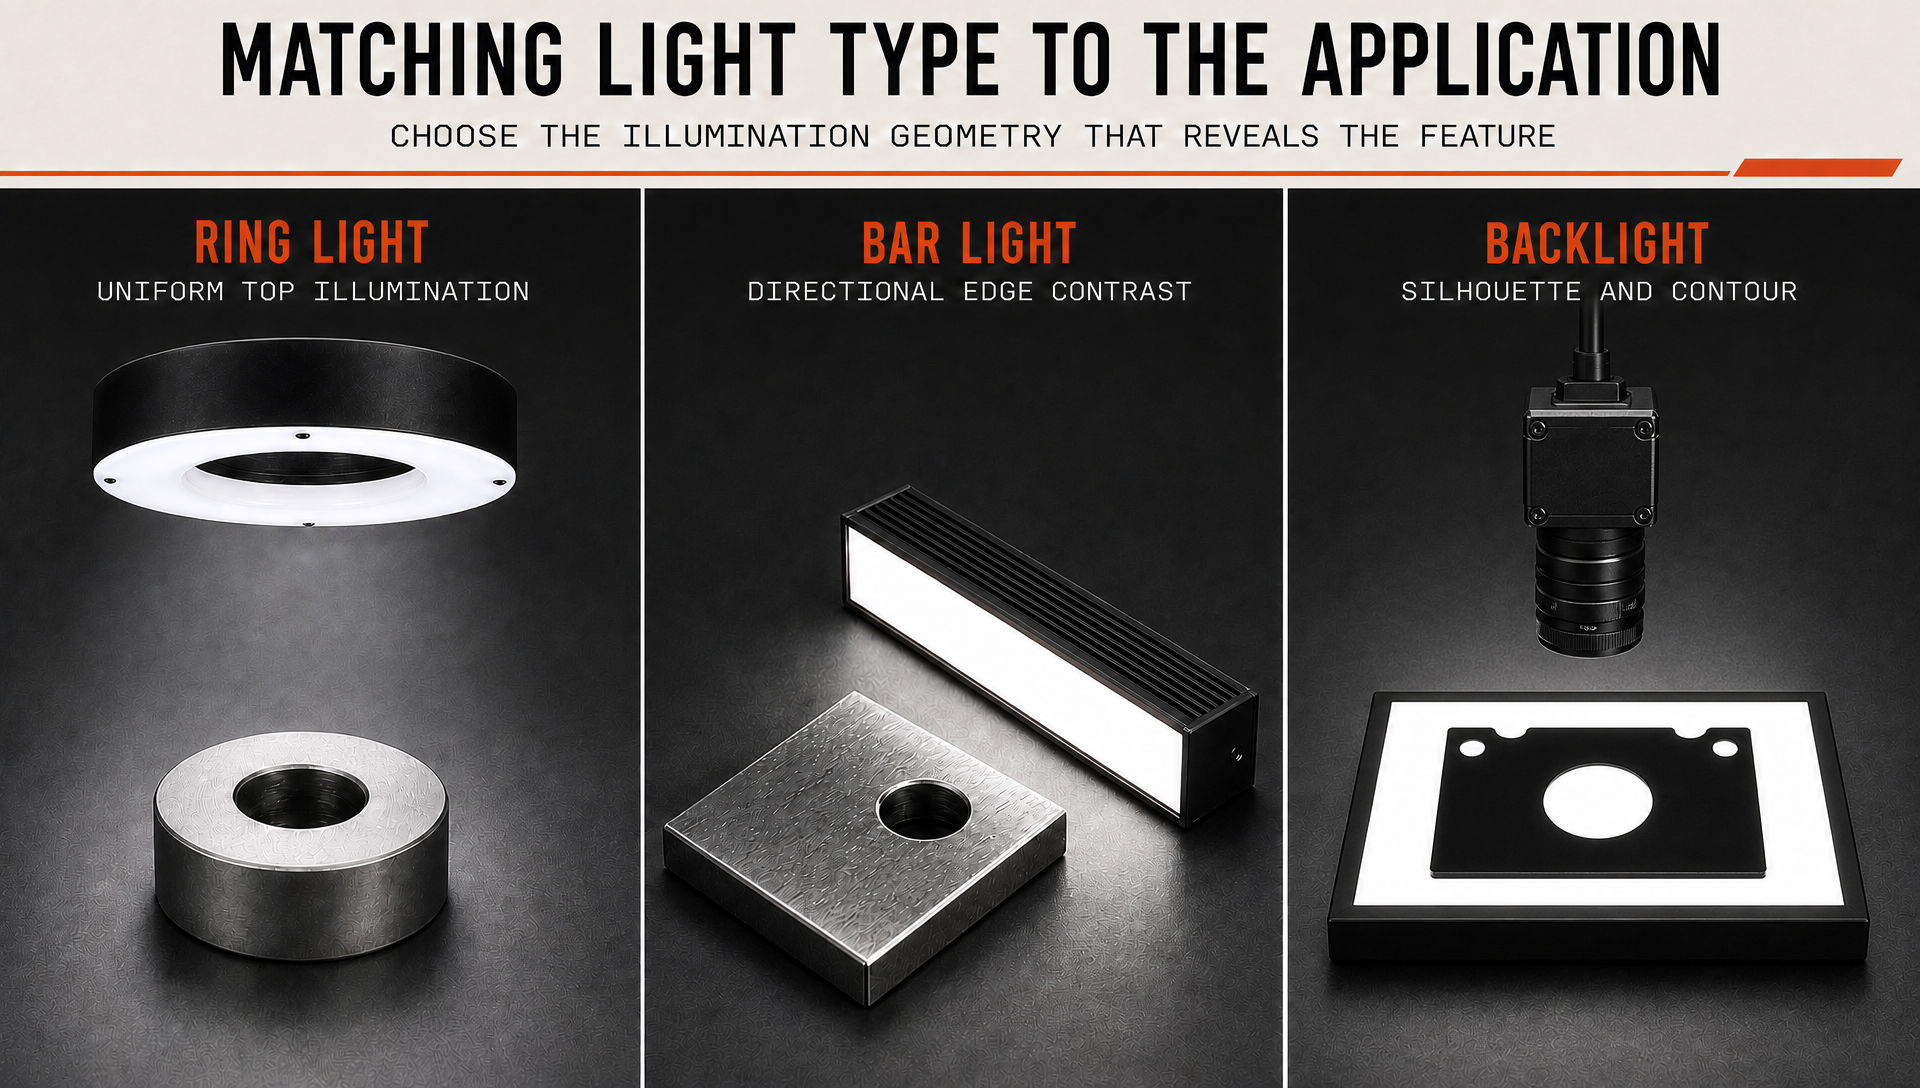
Zuordnung des Lichttyps zur Anwendung
Ring lights
Ringlichter werden häufig eingesetzt, wenn die Kamera das Objekt von oben oder entlang einer zentralen Achse betrachtet. Die umgebende Beleuchtung kann für zahlreiche Inspektionsziele ein relativ gleichmäßiges Licht liefern.
Ein ringförmiges Maschinenvisionslicht kann nützlich sein bei der Inspektion von Etiketten, Oberflächen, Komponenten und relativ flachen Objekten.
Unterschiedliche Arbeitsabstände können unterschiedliche Ringlichtkonstruktionen erfordern.
Der Beleuchtungswinkel kann ebenfalls beeinflussen, ob Oberflächendetails deutlich sichtbar werden.
Bei reflektierenden Objekten müssen Ingenieure möglicherweise diffuse oder niedrigwinklige Konfigurationen in Betracht ziehen.
Ringlichter sind daher ein vielseitiger Ausgangspunkt, sollten jedoch dennoch entsprechend der Geometrie und den Oberflächeneigenschaften des Objekts ausgewählt werden.
Leistenlichter
Stablichter bieten eine gerichteter ausgeprägte Beleuchtung als viele Ringlicht-Konfigurationen. Sie können je nach gewünschtem Beleuchtungswinkel um das Inspektionsobjekt herum positioniert werden.
Dadurch eignen sie sich besonders, wenn Ingenieure Kanten, Konturen, Texturen oder richtungsabhängige Oberflächenmerkmale hervorheben müssen.
Mehrere Stablichter können zudem um ein Produkt herum angeordnet werden, um unterschiedliche Beleuchtungsmuster zu erzeugen.
Die Position und der Winkel der Maschinenvisionsbeleuchtung können das Endbild maßgeblich beeinflussen.
Für große Inspektionsbereiche bieten Stablichter eine nützliche Flexibilität hinsichtlich Abdeckung und Positionierung.
OEM-Ingenieure sollten bei der Entscheidung, ob Stabbeleuchtung geeignet ist, den verfügbaren Montageraum und die Arbeitsentfernung berücksichtigen.
Hintergrundbeleuchtungen
Hintergrundbeleuchtung wird häufig eingesetzt, wenn die Umrisse oder Silhouette eines Objekts wichtiger sind als sein Oberflächenerscheinungsbild. Das Licht wird hinter dem Inspektionsobjekt positioniert, sodass die Kamera eine kontrastreiche Form erfasst.
Diese Methode kann für die dimensionsbezogene Prüfung äußerst effektiv sein.
Sie kann dazu beitragen, äußere Konturen, Bohrungen, Spalte und Kanten mit deutlichem Kontrast sichtbar zu machen.
Eine maschinenvisionsspezifische Beleuchtung für die Durchlichtbeleuchtung kann zudem den Einfluss von Oberflächenfarbe und -struktur verringern.
Bei transparenten oder halbtransparenten Komponenten kann die Durchlichtbeleuchtung besonders nützliche Forminformationen liefern.
Entscheidend ist die Auswahl einer Lichtquelle mit ausreichender Abdeckung für den gesamten Prüfbereich.
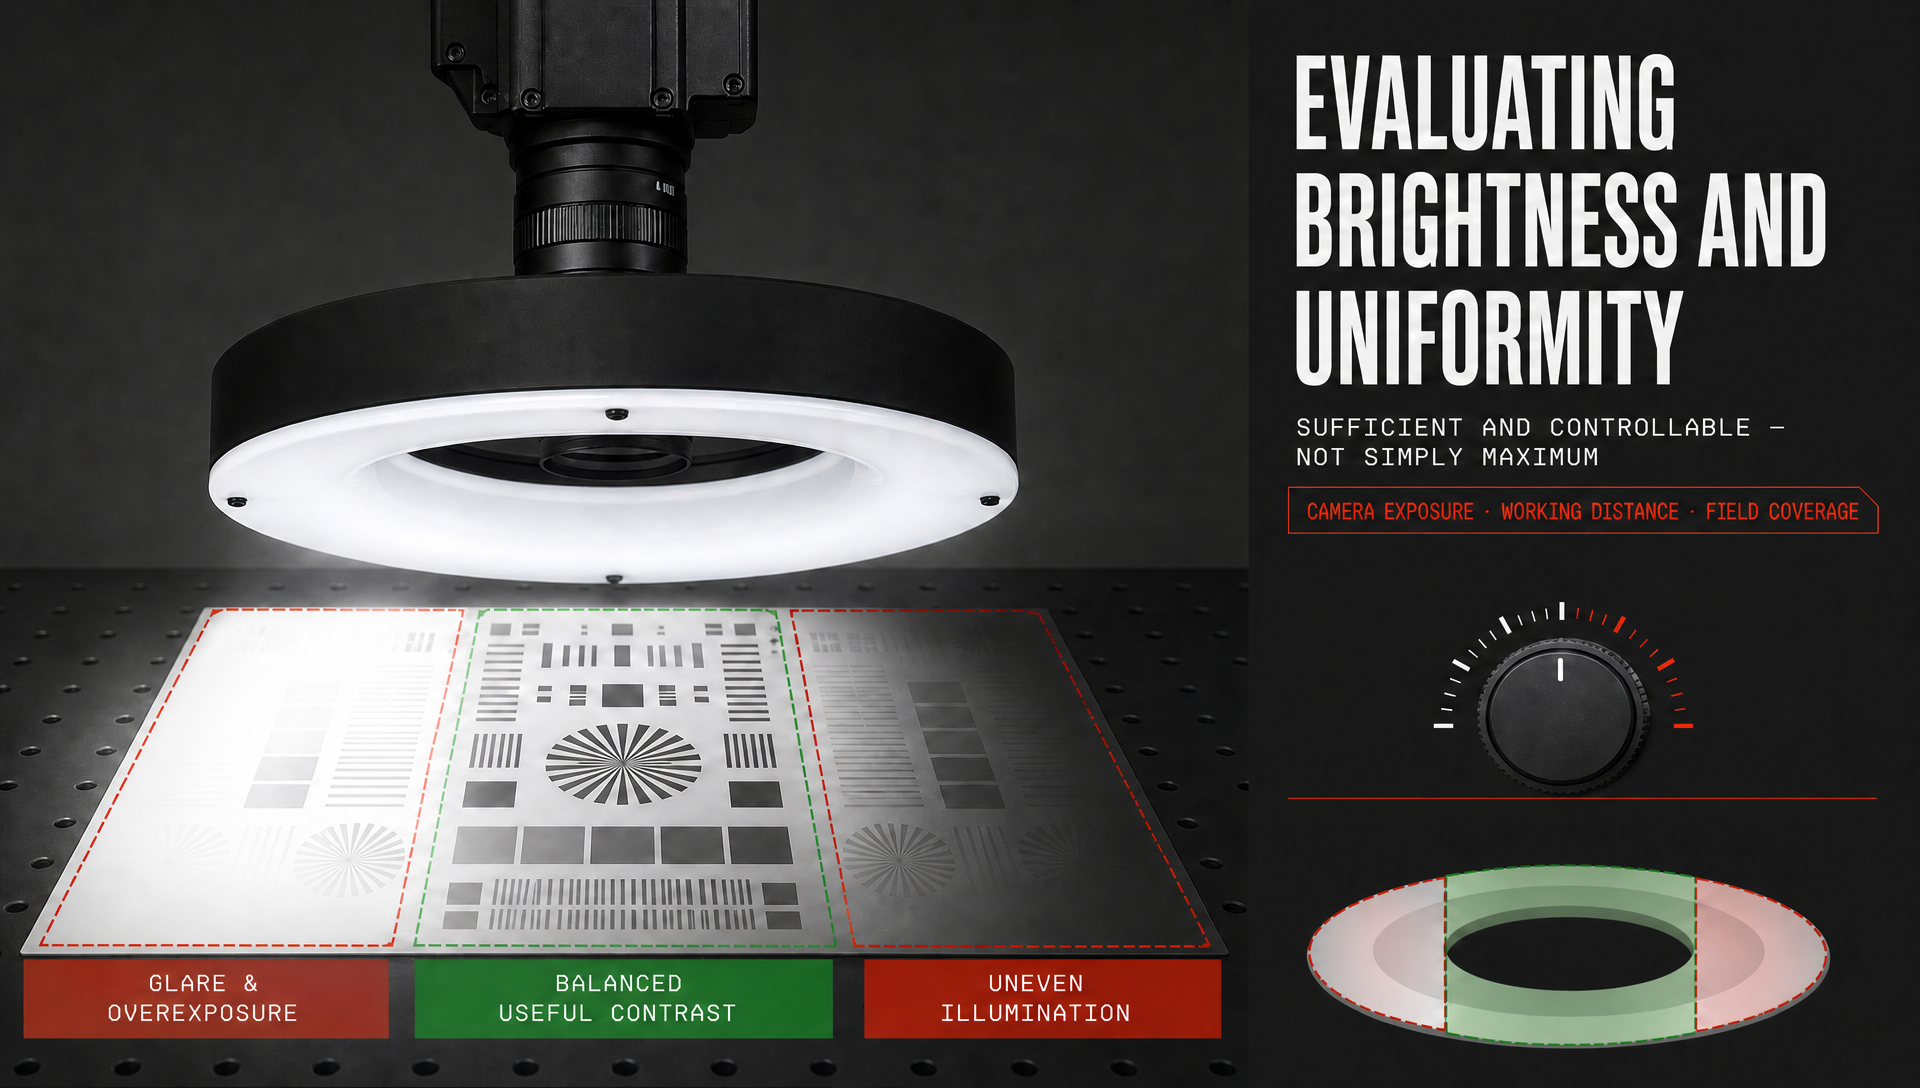
Helligkeits- und Gleichmäßigkeitsevaluierung
Beleuchtungsintensität
Ist mehr Helligkeit immer besser? Nicht unbedingt. Eine übermäßige Beleuchtung kann Blendung, Überbelichtung oder unerwünschte Reflexionen verursachen.
Die erforderliche Intensität hängt von der Empfindlichkeit der Kamera, der Belichtungszeit, der Blendenöffnung des Objektivs, der Arbeitshöhe sowie vom zu prüfenden Material ab.
Eine Maschinenvisionsbeleuchtung sollte ausreichend Beleuchtung bereitstellen, damit die Kamera die erforderlichen Merkmale erfassen kann, ohne eine übermäßige Helligkeit zu erzeugen.
Ingenieure sollten zudem prüfen, ob sich die Helligkeit während der Inbetriebnahme des Systems anpassen lässt.
Für Anwendungen mit unterschiedlichen Produktvarianten kann einstellbare Beleuchtung zusätzliche Flexibilität bieten.
Das Ziel sollte ausreichende und steuerbare Ausleuchtung statt maximaler Leistung sein.
Lichtgleichmäßigkeit
Gleichmäßigkeit ist ein weiterer wichtiger Aspekt. Wenn einige Bildbereiche deutlich heller sind als andere, können Bildverarbeitungsalgorithmen Schwierigkeiten haben, konsistente Schwellenwerte zu ermitteln.
Ungleichmäßige Beleuchtung kann bewirken, dass ein Fehler je nach seiner Position stärker oder schwächer sichtbar erscheint.
Eine geeignete Maschinenvisionsbeleuchtung sollte daher eine Beleuchtung bereitstellen, die dem erforderlichen Sichtfeld entspricht.
Der Arbeitsabstand zwischen der Beleuchtung und dem Prüfobjekt kann ebenfalls die Gleichmäßigkeit beeinflussen.
Ingenieure sollten die gesamte Kamera-, Objektiv- und Beleuchtungskombination testen, anstatt die Beleuchtung isoliert zu bewerten.
Für anspruchsvolle Prüfanwendungen kann eine konsistente Beleuchtung genauso wichtig sein wie die Gesamthelligkeit.
Arbeitsabstand und Sichtfeld berücksichtigen
Installationsabstand
Wo wird die Beleuchtung relativ zum Objekt positioniert? Diese Entscheidung kann sowohl die Lichtintensität als auch die Abdeckung beeinflussen.
Eine Maschinenvisionsbeleuchtung kann sich bei kurzen und langen Arbeitsabständen unterschiedlich verhalten.
Wenn die Beleuchtung zu weit entfernt positioniert ist, kann die Ausleuchtung unzureichend werden.
Wenn sie zu nahe positioniert ist, kann das Beleuchtungsmuster ungleichmäßig werden oder unerwünschte Reflexionen erzeugen.
Der mechanische Freiraum muss ebenfalls berücksichtigt werden, wenn das Produkt durch die Inspektionsstation bewegt wird.
Ingenieure sollten daher den tatsächlichen Einbauradius bewerten, anstatt sich ausschließlich auf die Nennspezifikationen zu verlassen.
Sichtfeldabdeckung
Die ausgewählte Beleuchtung muss den Bereich abdecken, den die Kamera inspizieren muss. Eine kleine Beleuchtung liefert möglicherweise nicht ausreichende Ausleuchtung über ein großes Sichtfeld.
Umgekehrt kann die Verwendung einer unnötig großen Maschinenvisionsbeleuchtung den Installationsaufwand erhöhen, ohne messbare Vorteile zu bringen.
Das Sichtfeld der Kamera, die Objektgröße und der Inspektionsbereich sollten stets gemeinsam berücksichtigt werden.
Bei größeren Produkten sind möglicherweise mehrere Lichtquellen erforderlich.
Die Beleuchtungsanordnung sollte eine ausreichende Abdeckung gewährleisten, ohne übermäßige Schatten oder ungleichmäßige Helligkeit zu erzeugen.
Das Testen der kompletten Anlage vor Abschluss des Maschinendesigns kann helfen, diese Probleme zu vermeiden.
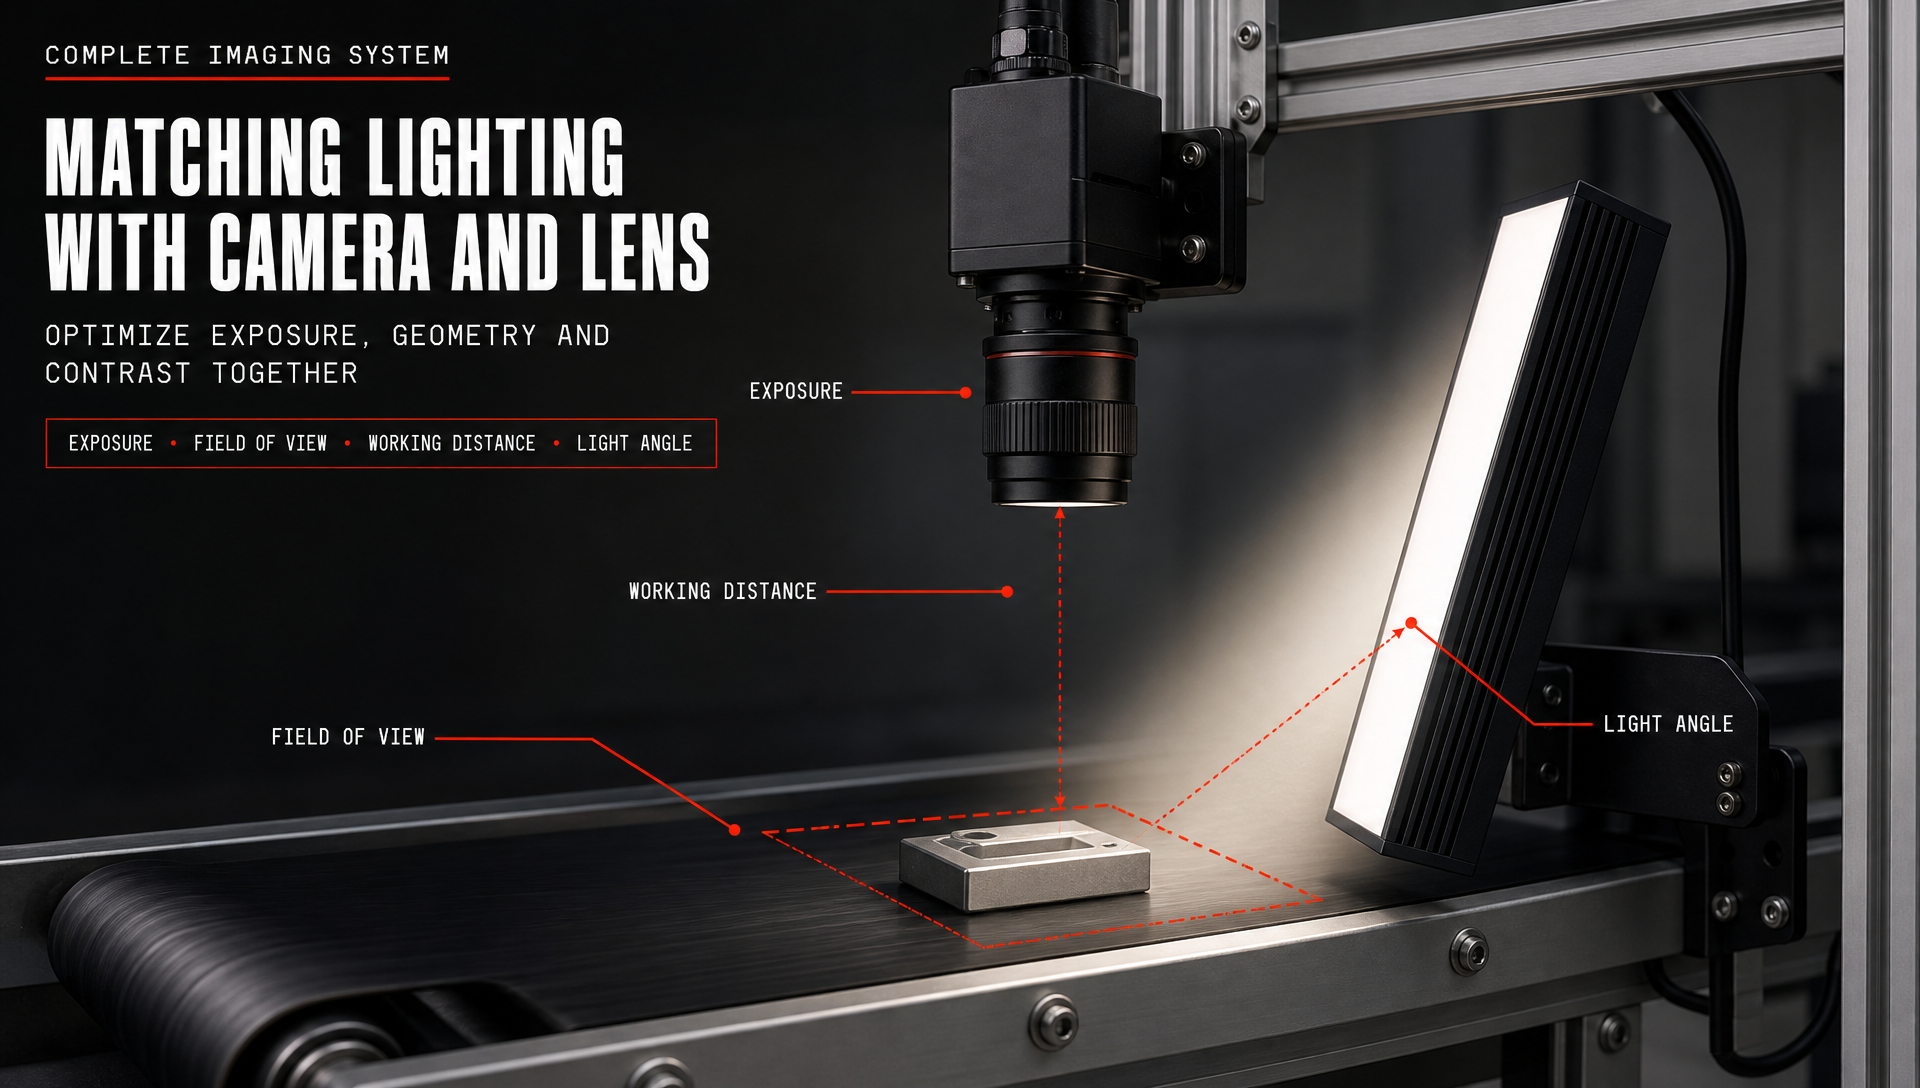
Abstimmung von Beleuchtung mit Kamera und Objektiv
Kamera-Belichtung
Die Maschinenvisionsbeleuchtung und die Kamera sollten als ein einziges Bildgebungssystem betrachtet werden. Die Belichtungseinstellungen der Kamera beeinflussen, wie viel Beleuchtungsstärke erforderlich ist.
Eine hellere Beleuchtung ermöglicht kürzere Belichtungszeiten, was sich bei bewegten Objekten als nützlich erweisen kann.
Kürzere Belichtungszeiten können zur Verringerung von Bewegungsunschärfe bei Hochgeschwindigkeitsinspektionen beitragen.
Übermäßige Helligkeit kann jedoch zu Überbelichtung führen.
Die Maschinenvisionsbeleuchtung sollte daher ausreichende Intensität liefern, während sie gleichzeitig steuerbar bleibt.
Ingenieure sollten Beleuchtung und Belichtung gemeinsam optimieren, anstatt nur eine Komponente anzupassen.
Objektiv und optische Geometrie
Das Objektiv beeinflusst ebenfalls, wie die Beleuchtung im aufgenommenen Bild erscheint. Arbeitsabstand, Brennweite, Gesichtsfeld und Blendenöffnung wirken sich alle auf das endgültige Abbildungsergebnis aus.
Eine Maschinenvisionsbeleuchtung, die mit einer bestimmten Objektivkonfiguration gut funktioniert, erzielt möglicherweise nicht dasselbe Ergebnis mit einer anderen Konfiguration.
Der Winkel zwischen Lichtquelle, Objektiv und Prüfobjekt kann Reflexionen und Schatten verändern.
Dies ist besonders wichtig bei der Inspektion metallischer oder glänzender Oberflächen.
OEM-Ingenieure sollten die tatsächliche optische Konfiguration vor der Auswahl der endgültigen Beleuchtungsanordnung testen.
Eine umfassende Bewertung von Kamera, Objektiv und Beleuchtung ist in der Regel effektiver als die unabhängige Auswahl jeder einzelnen Komponente.
Steuerung und Systemintegration berücksichtigen
Helligkeitsanpassung
Einige Anwendungen erfordern, dass Beleuchtungsparameter während der Inbetriebnahme oder Produktion angepasst werden. In solchen Fällen kann steuerbare Beleuchtung von großem Nutzen sein.
Eine Maschinenvisionsbeleuchtung mit einstellbarer Helligkeit ermöglicht es Ingenieuren, den Kontrast zu optimieren, ohne die Lichtquelle physisch auszutauschen.
Dies kann auch helfen, unterschiedliche Produkte oder Prüfbedingungen zu berücksichtigen.
Bei automatisierter Ausrüstung kann die Helligkeitssteuerung in einen dedizierten Controller integriert werden.
Eine geeignete Steuerungslösung kann die Anpassung der Beleuchtung während der Maschineneinrichtung vereinfachen.
Ingenieure sollten daher sowohl die Lichtquelle selbst als auch deren Steuerung berücksichtigen.
Für Anwendungen, die eine höhere Leistungsabgabe oder präzisere Steuerung erfordern, kann ein dedizierter hochleistungs-Beleuchtungssteuerungslösung zusammen mit der ausgewählten Lichtquelle bewertet werden.
Ausgelöste Beleuchtung
Ausgelöste Beleuchtung kann nützlich sein, wenn Objekte durch eine automatisierte Prüfstation bewegt werden. Statt die Beleuchtung kontinuierlich aktiv zu halten, kann die Beleuchtung mit der Bildaufnahme synchronisiert werden.
Dies kann dazu beitragen, konsistente Bildbedingungen zu schaffen.
Es kann außerdem die Dauer der unnötigen Beleuchtung während des Hochgeschwindigkeitsbetriebs verringern.
Eine maschinenvisionsspezifische Beleuchtung, die mit Auslösung verwendet wird, sollte gemeinsam mit der Kamera und der Automatisierungssteuerung bewertet werden.
Die Auslösezeit muss mit der Inspektionssequenz synchronisiert sein.
Bei OEM-Ausrüstung kann diese Koordination dazu beitragen, einen wiederholbareren Bildgebungsprozess zu schaffen.
Bewertung der Umgebungs- und mechanischen Anforderungen
Industrielle Betriebsbedingungen
Wo wird das Inspektionssystem eingesetzt? Fabrikumgebungen können Staub, Vibrationen, Temperaturschwankungen oder Dauerbetrieb beinhalten.
Die maschinenvisionsspezifische Beleuchtung muss für die tatsächlichen Betriebsbedingungen der Ausrüstung geeignet sein.
Ingenieure sollten Konstruktion des Gehäuses, Wärmeableitung, Kabelverlegung, Montageart und erwartete Betriebsdauer berücksichtigen.
Leistungsstarke Beleuchtung kann zusätzliche Wärme erzeugen, weshalb ein effizientes thermisches Management wichtig ist.
Die Leuchte sollte auch so positioniert werden, dass sie sich nicht mit beweglichen Maschinenkomponenten in die Quere kommt.
Die Berücksichtigung dieser Bedingungen bereits in der Entwurfsphase kann zur langfristigen Systemstabilität beitragen.
WARTUNG UND ERSETZUNG
Beleuchtungskomponenten müssen möglicherweise im Laufe der Zeit ausgetauscht oder justiert werden. OEM-Ingenieure sollten daher berücksichtigen, wie einfach die Maschinenvisionsleuchte zugänglich ist.
Eine schwer zugängliche Leuchte kann die Wartungszeit verlängern.
Kabelanschlüsse sollten an Stellen angeordnet sein, an denen Techniker sicher darauf zugreifen können.
Die Befestigung sollte zudem gewährleisten, dass die Leuchte nach einer Wartung stets konsistent ausgerichtet werden kann.
Falls die Maschine in Chargen gefertigt wird, können standardisierte Beleuchtungskonfigurationen den Austausch vereinfachen.
Eine gute Zugänglichkeit kann die Ausfallzeiten verkürzen und die routinemäßige Wartung überschaubarer machen.
Auswahl einer Maschinenvisionsleuchte für OEM-Ausrüstung
Leistung und Kosten im Gleichgewicht halten
Die teuerste Maschinenvisionsleuchte ist nicht automatisch die beste Wahl. OEMs sollten sich darauf konzentrieren, ob die ausgewählte Leuchte die erforderliche Bildqualität und Integrationsleistung bietet.
Eine einfache Inspektion erfordert möglicherweise kein Beleuchtungssystem mit hoher Leistungsabgabe.
Eine anspruchsvolle Anwendung kann stärkere Beleuchtung oder eine ausgefeiltere Steuerung rechtfertigen.
Auch die Kosten für Installation, Steuerungsausrüstung, Wartung und Ersatz sollten berücksichtigt werden.
Ingenieure sollten die gesamte Beleuchtungslösung bewerten, statt lediglich den Kaufpreis zu vergleichen.
Die richtige Balance ist eine Beleuchtungskonfiguration, die stabile Inspektionsergebnisse liefert, ohne unnötige Spezifikationen.
Testen vor der endgültigen Auswahl
Warum sollte die Beleuchtung vor Abschluss des Designs getestet werden? Weil Spezifikationen allein nicht jedes Bildergebnis vorhersagen können.
Unterschiedliche Materialien können auf dieselbe Beleuchtung unterschiedlich reagieren.
Kleine Änderungen des Lichtwinkels können Reflexionen und Kontrast erheblich beeinflussen.
Die Kamera und das Objektiv können ebenfalls die scheinbare Leistung einer Maschinenvisionsbeleuchtung verändern.
Prototyp-Tests ermöglichen es Ingenieuren, die tatsächliche Bildqualität unter realistischen Bedingungen zu bewerten.
Dieser Prozess kann Probleme mit Blendung, Schatten, unzureichender Helligkeit oder ungleichmäßiger Ausleuchtung bereits vor der Serienfertigung aufdecken.
Bei OEM-Projekten können daher frühe Beleuchtungstests das Risiko von Nachkonstruktionen und Inbetriebnahmeproblemen verringern.
HIFLY-Beleuchtungslösungen für Maschinenvisionsanwendungen
Abstimmung der Beleuchtung auf Systemanforderungen
Die Auswahl einer Maschinenvisionsbeleuchtung ist letztlich eine Bildentscheidung und nicht bloß eine Produktwahl. Zielobjekt, Kamera, Objektiv, Arbeitsabstand, Gesichtsfeld, Helligkeit und Steuerungsverfahren müssen harmonisch zusammenwirken.
HIFLY bietet Beleuchtungslösungen für Maschinenvision sowie verwandte Vision-Komponenten für industrielle Inspektionsanwendungen und stellt OEMs sowie Systemintegratoren Optionen für unterschiedliche Bildanforderungen zur Verfügung.
Ein breiteres Beleuchtungsportfolio erleichtert den Vergleich verschiedener Ausleuchtungsstrukturen, bevor die endgültige Maschinenarchitektur festgelegt wird.
Für Anwendungen mit mehreren unabhängig gesteuerten Lichtquellen kann ein mehrkanaligen Beleuchtungssteuerungsoption auch zur Koordinierung der Beleuchtung innerhalb des Inspektionssystems herangezogen werden.
Das Ziel sollte stets darin bestehen, ein stabiles Bild zu erzeugen, das das zu inspizierende Merkmal deutlich erkennbar macht.
Wenn die Beleuchtung anhand der gesamten Anwendung und nicht nur anhand einer einzelnen Spezifikation ausgewählt wird, können OEM-Ingenieure ein konsistenteres und wartungsfreundlicheres Vision-System realisieren.
FAQ
Was ist der wichtigste Faktor bei der Auswahl einer Maschinenvisionsbeleuchtung?
Der Inspektionsgegenstand ist in der Regel der beste Ausgangspunkt. Zu berücksichtigen sind Oberflächeneigenschaften, Defektart, Kamera, Objektiv, Arbeitsabstand sowie der erforderliche Kontrast.
Ist eine hellere Maschinenvisionsbeleuchtung immer besser?
Nein. Eine zu hohe Helligkeit kann zu Blendung und Überbelichtung führen. Die ideale Intensität ist diejenige, die ein klares und konsistentes Bild erzeugt.
Sollte die Beleuchtung gemeinsam mit der Kamera getestet werden?
Ja. Die eigentliche Kamera, das Objektiv, das Objekt und die Beleuchtungsanordnung sollten gemeinsam getestet werden, da optische Bedingungen die Bildqualität erheblich beeinflussen können.
Wann ist eine Hochleistungsbeleuchtung nützlich?
Eine Hochleistungsbeleuchtung kann nützlich sein, wenn das Inspektionsobjekt eine stärkere Beleuchtung erfordert, der Arbeitsabstand relativ groß ist oder die Anwendung anspruchsvolle Bildgebungsbedingungen vorsieht.