EN
Jak wybrać oświetlenie do wizji maszynowej dla swojego zastosowania
Jakość obrazu jest jednym z najważniejszych czynników w systemie widzenia maszynowego, a oświetlenie często decyduje o tym, czy aparat może przechwycić informacje rzeczywiście potrzebne algorytmowi inspekcyjnemu. Nawet aparat o wysokiej rozdzielczości może generować niespójne wyniki inspekcji przy nieodpowiednim doborze oświetlenia. Dlatego wybór odpowiedniego światło widowiskowe powinien być traktowany jako niezbędna część projektowania systemu, a nie jako końcowy wybór akcesorium.
Różne zastosowania inspekcyjne wymagają różnych rozwiązań oświetleniowych. Odbijająca powierzchnia metalowa może wymagać kontrolowanego oświetlenia kierunkowego, podczas gdy ciemny element może potrzebować wyższego kontrastu. Przezroczyste obiekty, zakrzywione powierzchnie, materiały drukowane oraz małe wady mogą reagować różnie na ten sam źródło światła.
Jak więc inżynierowie powinni wybrać światło widowiskowe ? Odpowiedź zależy od obiektu inspekcji, konfiguracji aparatu, odległości roboczej, pola widzenia, cech powierzchni oraz wymaganego kontrastu obrazu. Oceniając te czynniki łącznie, inżynierowie mogą dobrać oświetlenie zapewniające stabilne pozyskiwanie obrazów i niezawodną wydajność inspekcji.
Dla producentów OEM oraz integratorów systemów przydatne jest również rozważenie, czy dostawca oświetlenia oferuje różne formaty oświetlenia i opcje sterowania. Szeroka oferta rozwiązań oświetleniowych do machine vision może ułatwić dopasowanie źródła światła do różnych aparatów, obiektywów oraz środowisk inspekcyjnych.
Zrozumienie obiektu inspekcji
Charakterystyka powierzchni
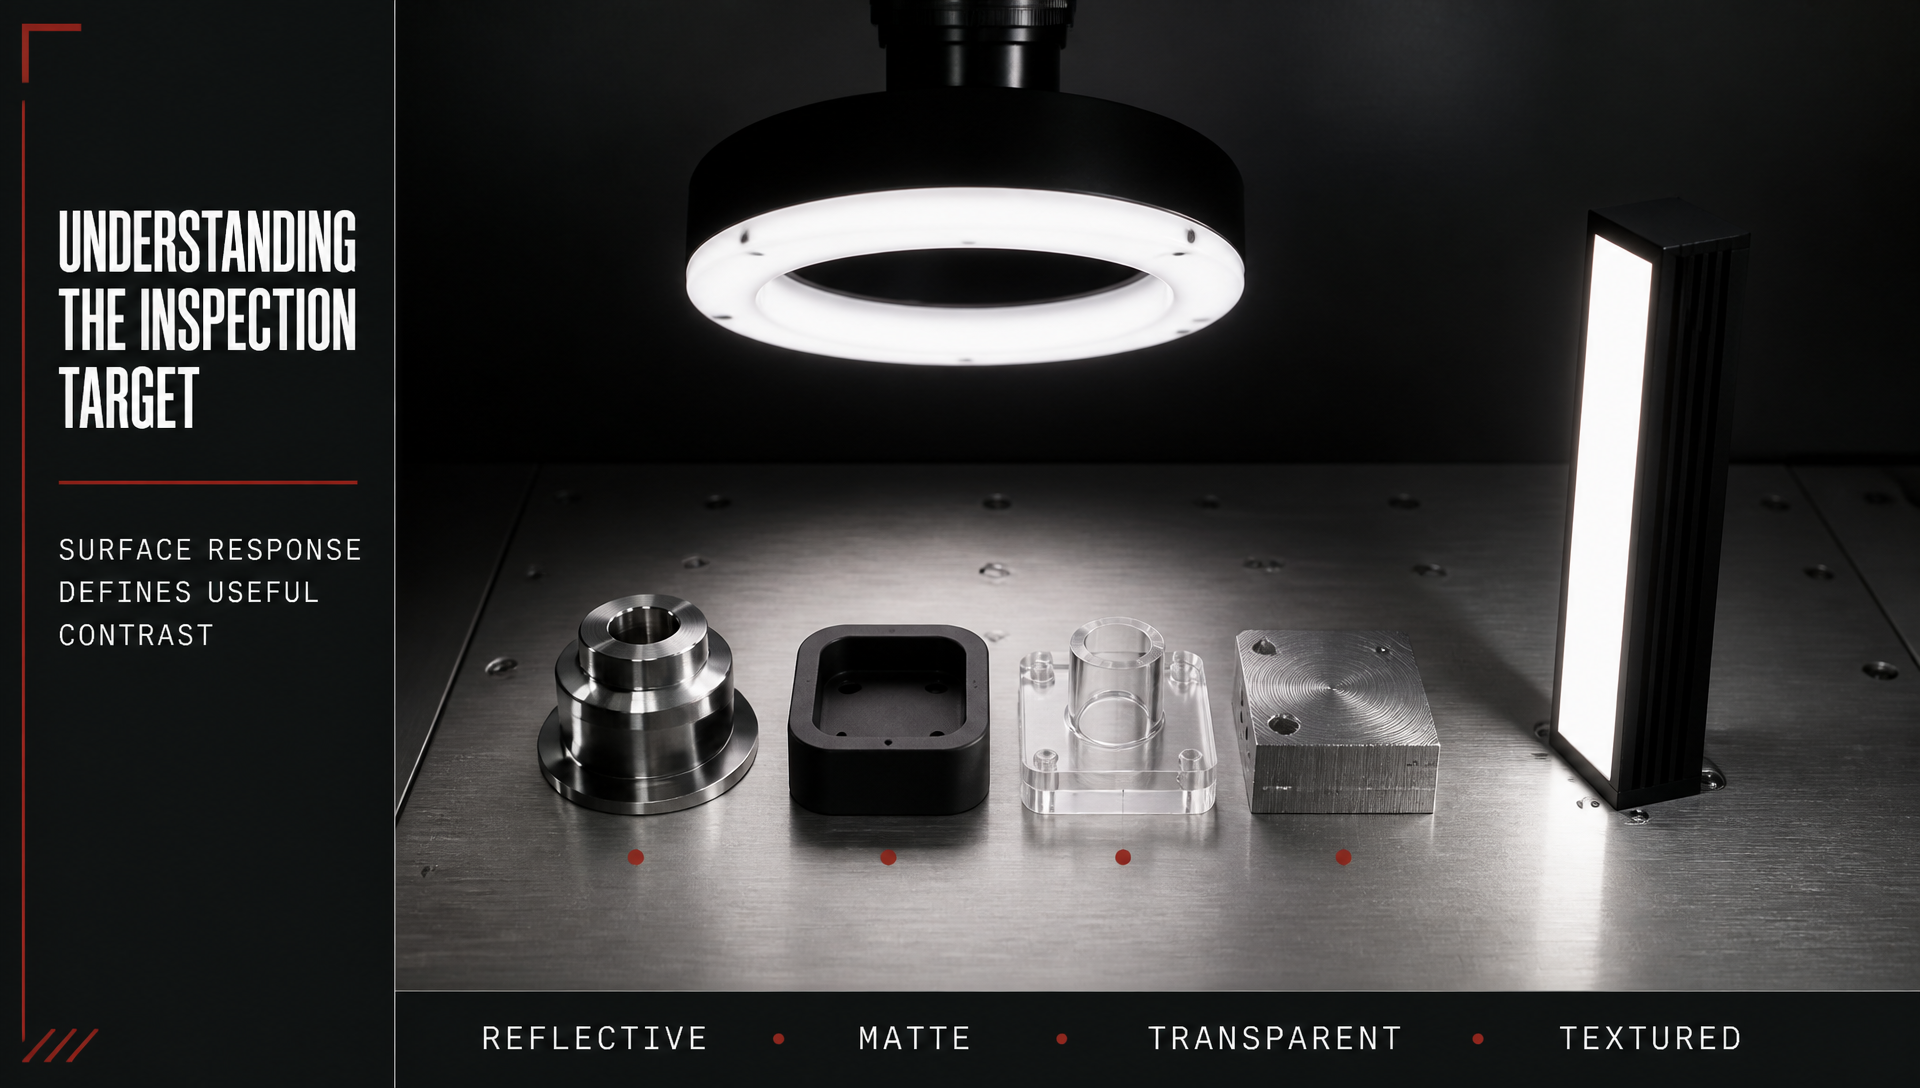
Powierzchnia obiektu inspekcji ma duży wpływ na dobór oświetlenia. Czy obiekt jest odbijający, matowy, przezroczysty, półprzezroczysty, teksturowany czy ciemny? Każda z tych powierzchni oddziałuje ze światłem w inny sposób.
Powierzchnie odbijające mogą tworzyć refleksy przy bezpośrednim oświetleniu.
Powierzchnie matowe zazwyczaj rozpraszają światło bardziej równomiernie.
Przezroczyste materiały mogą powodować niepożądane odbicia lub pozwalać światłu przechodzić przez obiekt.
Ciemne powierzchnie mogą wymagać silniejszego lub bardziej skoncentrowanego oświetlenia, aby ujawnić drobne cechy.
Teksturowane powierzchnie mogą korzystać z oświetlenia kierunkowego podkreślającego zmiany w geometrii powierzchni.
Zrozumienie tych cech pomaga inżynierom określić, jakie oświetlenie do widzenia maszynowego zapewni najsilniejszy i najbardziej użyteczny kontrast obrazu.
Cechy defektów i elementów
Co dokładnie należy wykryć? Rysa, krawędź, nadrukowany znak, brakujący komponent, zanieczyszczenie powierzchni lub cecha wymiarowa mogą wymagać zupełnie innego oświetlenia.
Małe wady powierzchniowe często korzystają z oświetlenia tworzącego silny kontrast między wadą a otaczającym materiałem.
Krawędzie mogą być łatwiejsze do zidentyfikowania, gdy kierunek oświetlenia podkreśla granicę.
Nadrukowane znaki mogą wymagać jednolitego oświetlenia, aby uniknąć cieni i nieregularnego naświetlenia.
Trójwymiarowe cechy mogą wymagać oświetlenia kierunkowego, aby podkreślić zmiany wysokości lub kształtu.
Światło do wizji maszynowej powinno zatem być dobierane zgodnie z inspektowaną cechą, a nie jedynie z wyglądu produktu.
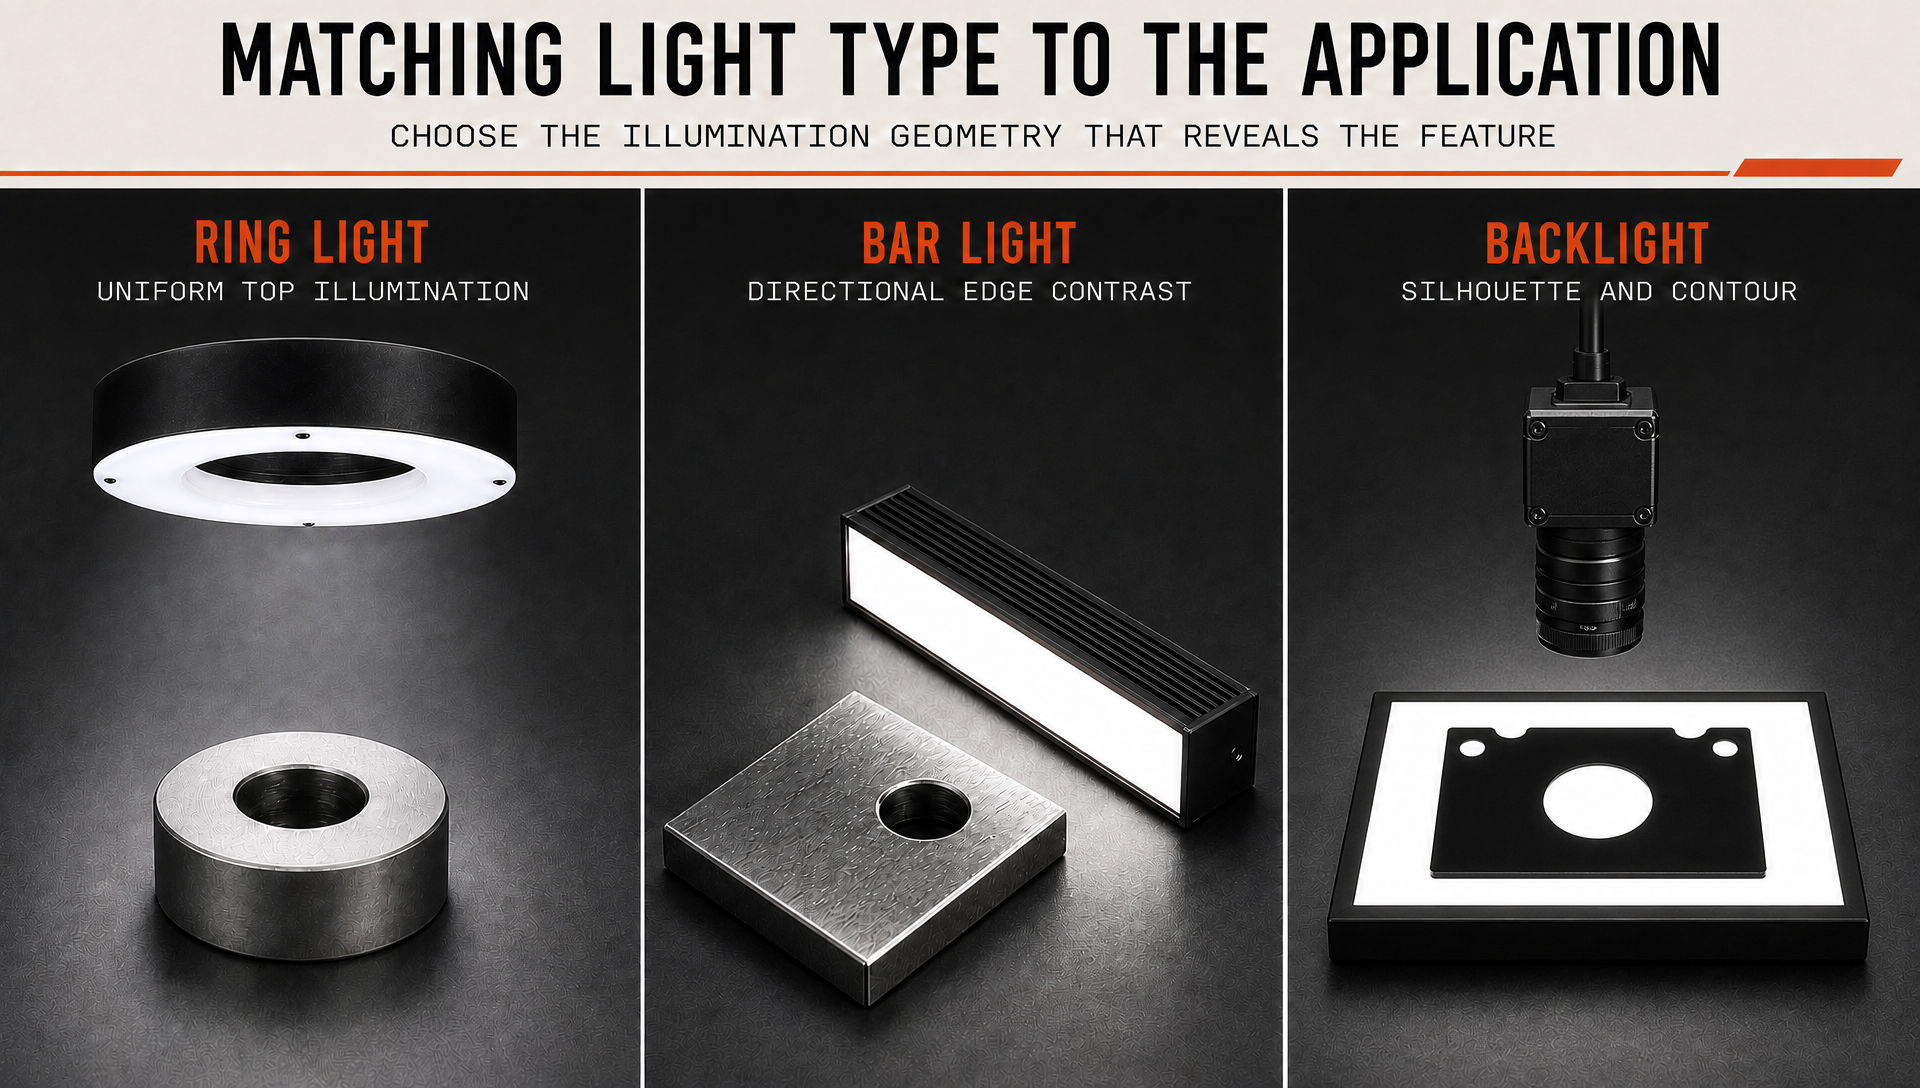
Dobór typu światła do zastosowania
Ring lights
Światła pierścieniowe są powszechnie stosowane, gdy aparat obserwuje obiekt od góry lub wzdłuż osi centralnej. Oświetlenie otaczające może zapewnić stosunkowo jednolite oświetlenie wielu obiektów inspekcyjnych.
Światło do wizji maszynowej w formie pierścienia może być przydatne przy kontroli etykiet, powierzchni, komponentów oraz stosunkowo płaskich obiektów.
Różne odległości robocze mogą wymagać różnych konstrukcji świateł pierścieniowych.
Kąt oświetlenia może również wpływać na to, czy szczegóły powierzchni będą widoczne wyraźnie.
W przypadku obiektów odbijających światło inżynierowie mogą musieć rozważyć konfiguracje rozproszone lub o niskim kącie padania.
Światła pierścieniowe są zatem wszechstronnym punktem wyjścia, ale nadal należy je dobierać zgodnie z geometrią i cechami powierzchni obiektu.
Bar lights
Światła prętowe zapewniają bardziej kierunkowe oświetlenie niż wiele konfiguracji świateł pierścieniowych. Można je umieszczać wokół obiektu inspekcji zgodnie z wymaganym kątem oświetlenia.
Dzięki temu są przydatne, gdy inżynierowie chcą podkreślić krawędzie, kontury, tekstury lub cechy powierzchniowe o określonym kierunku.
Wiele świateł prętowych można również ułożyć wokół produktu, aby stworzyć różne wzory oświetlenia.
Położenie i kąt światła do widzenia maszynowego mogą znacząco wpływać na końcowy obraz.
Dla dużych obszarów inspekcji światła prętowe zapewniają użyteczną elastyczność w zakresie pokrycia i pozycjonowania.
Inżynierowie OEM powinni wziąć pod uwagę dostępną przestrzeń montażową oraz odległość roboczą przy ustalaniu, czy oświetlenie prętowe jest odpowiednie.
Światła tylne
Oświetlenie tylne stosuje się często wtedy, gdy kontur lub sylwetka obiektu są ważniejsze niż jego wygląd powierzchniowy. Światło umieszczane jest za obiektem inspekcji, tak aby aparat rejestrował kontrastowy kształt.
Ta metoda może być bardzo skuteczna w kontroli wymiarowej.
Może pomóc wyraźnie uwidocznić zewnętrzne kontury, otwory, szczeliny i krawędzie dzięki wyraźnej kontrastowości.
Światło do widzenia maszynowego zaprojektowane do podświetlania z tyłu może również zmniejszyć wpływ koloru i faktury powierzchni.
Dla elementów przezroczystych lub półprzezroczystych podświetlanie z tyłu może dostarczać szczególnie przydatnych informacji o kształcie.
Kluczowe jest dobranie źródła światła o wystarczającym zasięgu obejmującym całą strefę kontroli.
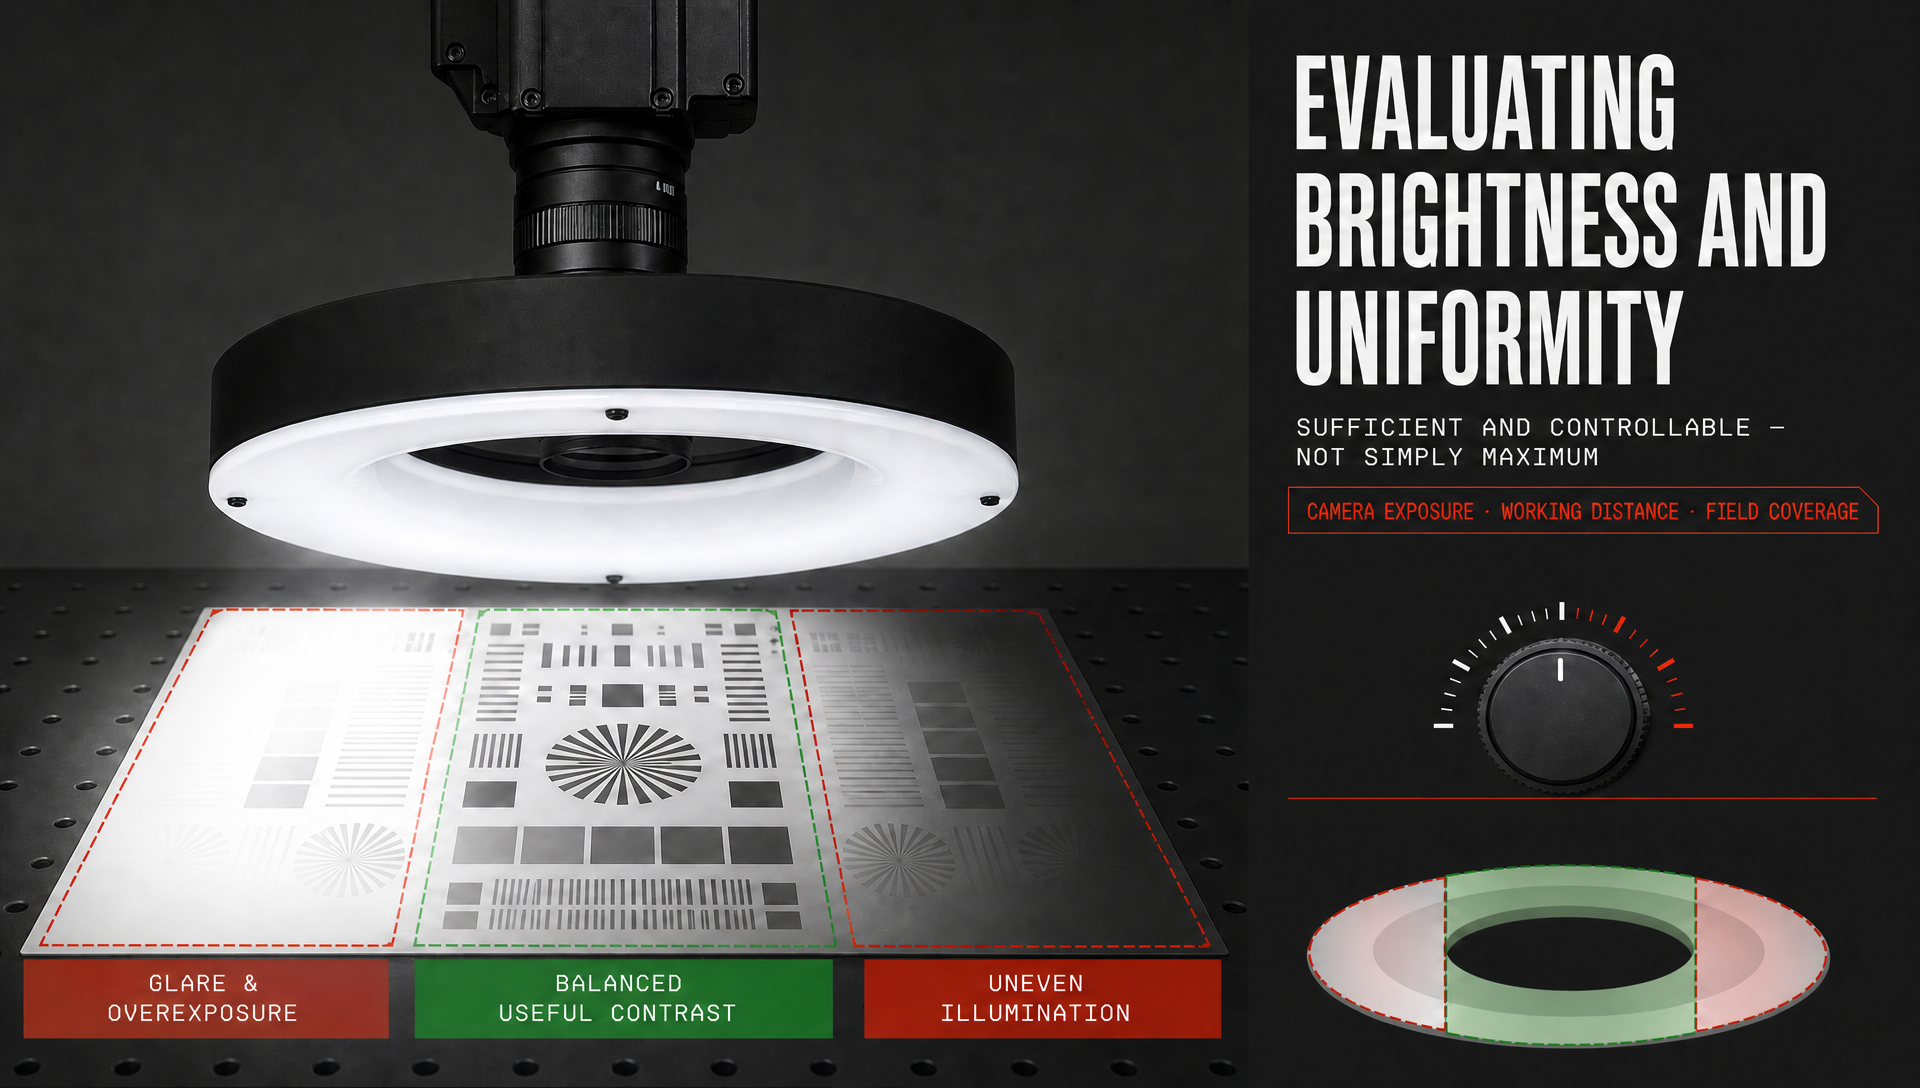
Ocena jasności i jednolitości
Intensywność oświetlenia
Czy większa jasność zawsze oznacza lepszy efekt? Niekoniecznie. Nadmierne oświetlenie może powodować połysk, prześwietlenie lub niepożądane odbicia.
Wymagana intensywność zależy od czułości kamery, czasu ekspozycji, przysłony obiektywu, odległości roboczej oraz materiału poddanego kontroli.
Światło do widzenia maszynowego powinno zapewniać wystarczające oświetlenie, aby kamera mogła przechwycić wymagane cechy bez nadmiernego nasycenia jasnością.
Inżynierowie powinni także rozważyć, czy jasność musi być regulowana w trakcie uruchamiania systemu.
Dla zastosowań z różnymi wariantami produktu regulowane oświetlenie może zapewnić dodatkową elastyczność.
Celem powinno być zapewnienie wystarczającego i kontrolowanego oświetlenia, a nie maksymalnej mocy wyjściowej.
Jednolitość oświetlenia
Jednorodność stanowi kolejny ważny aspekt. Jeśli niektóre obszary obrazu są znacznie jaśniejsze niż inne, algorytmy przetwarzania obrazu mogą mieć trudności z ustaleniem spójnych progów.
Niejednorodne oświetlenie może sprawić, że wada będzie wyglądać bardziej lub mniej widoczna w zależności od jej położenia.
Odpowiednie oświetlenie do maszynowego widzenia powinno zatem zapewniać światło dopasowane do wymaganego pola widzenia.
Odległość robocza między źródłem światła a obiektem inspekcji może również wpływać na jednorodność.
Inżynierowie powinni testować pełny zestaw składający się z aparatu, obiektywu i oświetlenia, zamiast oceniać źródło światła osobno.
Dla wymagających zastosowań inspekcyjnych spójne oświetlenie może być równie ważne co ogólna jasność.
Uwzględnianie odległości roboczej i pola widzenia
Odległość montażu
Gdzie światło będzie umieszczone względem obiektu? Odpowiedź może wpływać zarówno na intensywność, jak i zasięg oświetlenia.
Światło do wizji maszynowej może działać inaczej w krótkiej i długiej odległości roboczej.
Gdy światło jest umieszczone zbyt daleko, oświetlenie może okazać się niewystarczające.
Gdy jest umieszczone zbyt blisko, wzór oświetlenia może być nieregularny lub powodować niepożądane odbicia.
Należy również uwzględnić luz mechaniczny, gdy produkt przemieszcza się przez stację inspekcyjną.
Inżynierowie powinni zatem ocenić rzeczywistą odległość montażu, a nie polegać wyłącznie na nominalnych specyfikacjach.
Zasięg pola widzenia
Wybrane światło musi obejmować obszar, który kamera ma sprawdzić. Małe światło może nie zapewnić wystarczającego oświetlenia na dużym polu widzenia.
Z kolei użycie niepotrzebnie dużego światła do wizji maszynowej może zwiększyć wymagania montażowe bez zapewnienia istotnych korzyści.
Pole widzenia aparatu, rozmiar obiektu oraz obszar inspekcji należy rozpatrzyć łącznie.
W przypadku większych produktów może być konieczne zastosowanie wielu źródeł światła.
Układ oświetlenia powinien zapewniać odpowiednie pokrycie bez tworzenia nadmiernych cieni lub nieregularnej jasności.
Przetestowanie pełnego układu przed ostatecznym zaprojektowaniem maszyny może pomóc w zapobieganiu tym problemom.
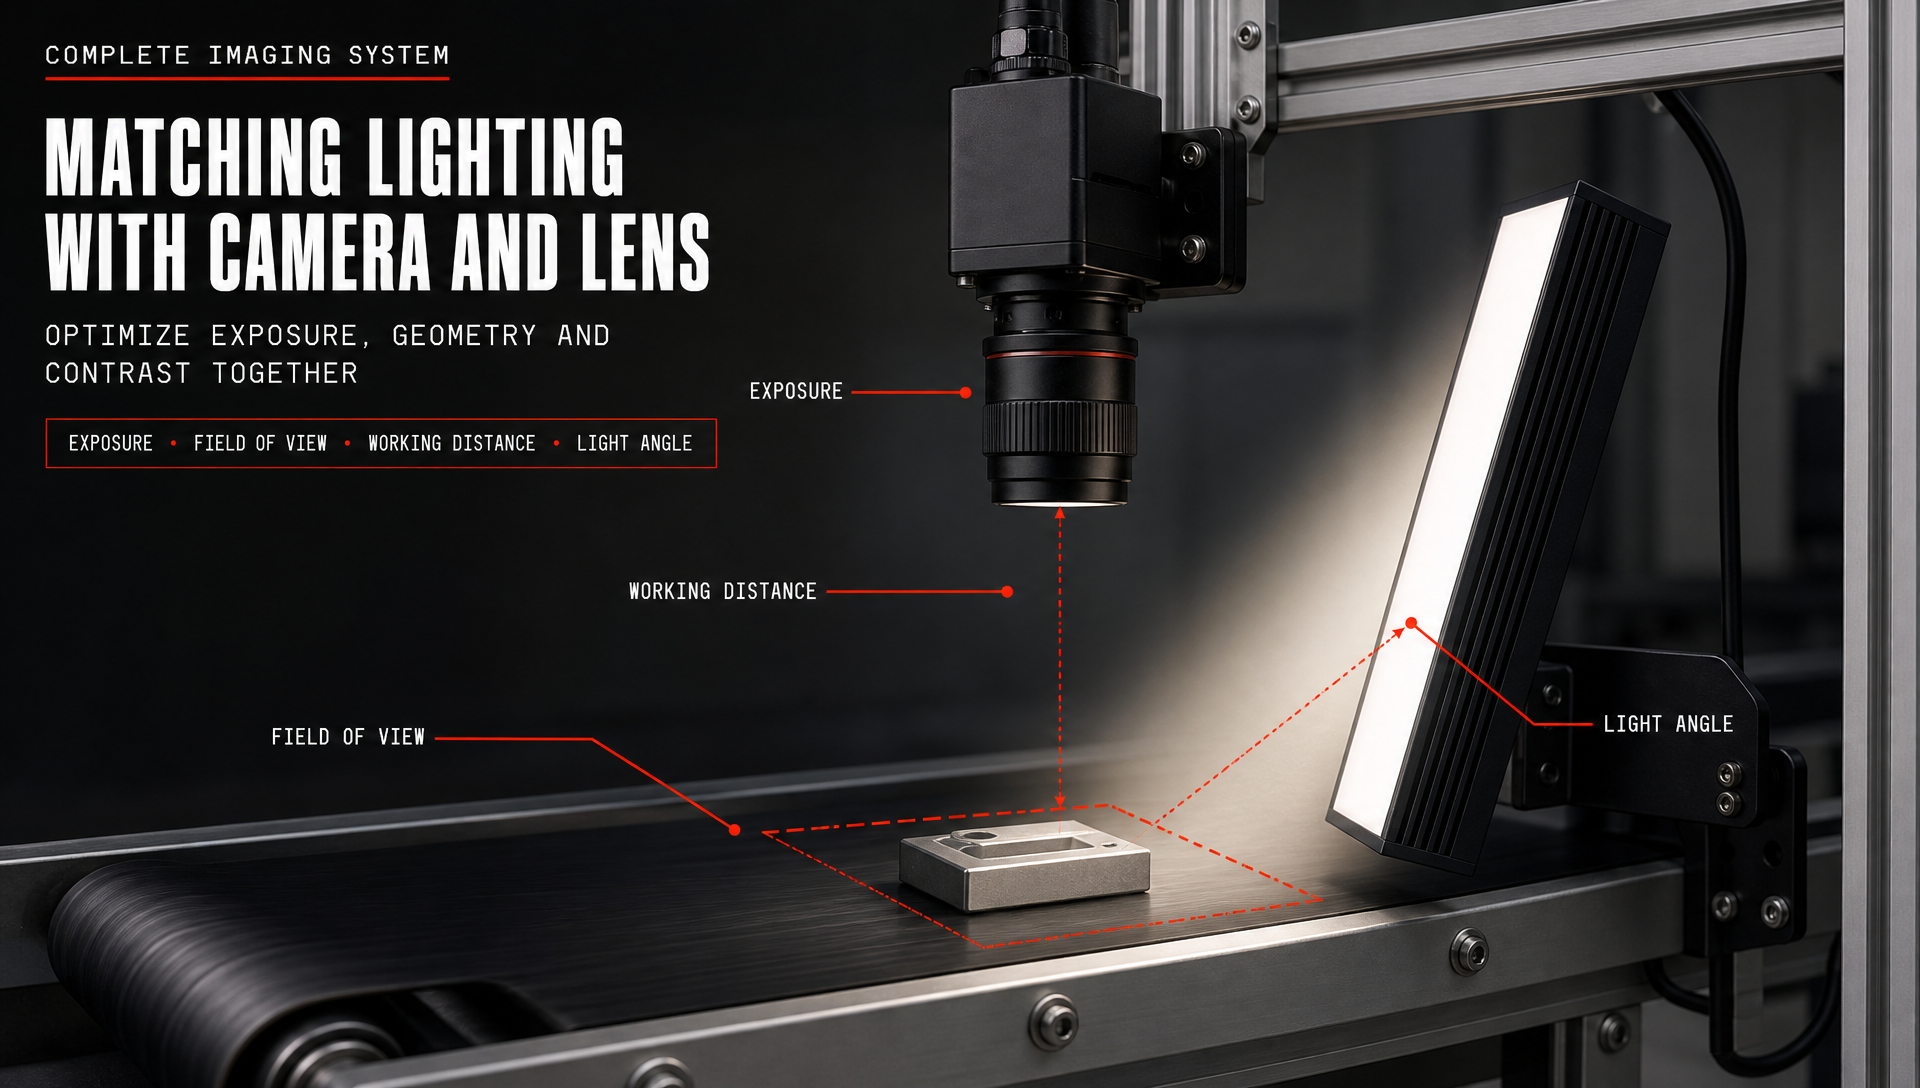
Dopasowanie oświetlenia do aparatu i obiektywu
Ekspozycją aparatu
Światło do systemów wizyjnych maszynowych oraz aparat należy traktować jako jeden system obrazowania. Ustawienia ekspozycji aparatu wpływają na to, ile oświetlenia jest wymagane.
Jaśniejsze światło może umożliwić krótsze czasy ekspozycji, co może być przydatne przy inspekcji poruszających się obiektów.
Krótsza ekspozycja może pomóc zmniejszyć rozmycie ruchu podczas szybkiej inspekcji.
Jednak nadmierne nasycenie światłem może spowodować prześwietlenie.
Światło do systemów wizyjnych maszynowych powinno zatem zapewniać wystarczającą intensywność, zachowując przy tym możliwość regulacji.
Inżynierowie powinni optymalizować oświetlenie i ekspozycję łącznie, zamiast dostosowywać tylko jeden z tych elementów.
Obiektyw i geometria optyczna
Obiektyw wpływa również na to, jak oświetlenie prezentuje się na przechwyconym obrazie. Odległość robocza, ogniskowa, pole widzenia oraz przysłona wpływają na końcowy wynik obrazowania.
Źródło światła do wizji maszynowej, które dobrze sprawdza się przy jednej konfiguracji obiektywu, może nie dać takich samych rezultatów przy innej konfiguracji.
Kąt pomiędzy źródłem światła, obiektywem a obiektem inspekcji może zmieniać charakter odbić i cieni.
Jest to szczególnie istotne podczas inspekcji powierzchni metalicznych lub połyskujących.
Inżynierowie OEM powinni przetestować rzeczywistą konfigurację optyczną przed wybraniem ostatecznego układu oświetlenia.
Kompleksowa ocena zestawu kamera–obiektyw–oświetlenie jest zazwyczaj skuteczniejsza niż niezależny dobór poszczególnych komponentów.
Ważne aspekty sterowania i integracji systemowej
Dostosowywać jasność
Niektóre zastosowania wymagają dostosowywania parametrów oświetlenia w trakcie uruchamiania lub produkcji. W takich przypadkach sterowalne oświetlenie może okazać się bardzo wartościowe.
Światło do wizji maszynowej z regulowaną jasnością pozwala inżynierom zoptymalizować kontrast bez fizycznego wymiany źródła światła.
Może to również ułatwić dopasowanie do różnych produktów lub warunków inspekcji.
W przypadku sprzętu zautomatyzowanego sterowanie jasnością można zintegrować z dedykowanym kontrolerem.
Odpowiednie rozwiązanie sterujące może uprościć regulację oświetlenia podczas uruchamiania maszyny.
Inżynierowie powinni zatem rozważyć zarówno samo światło, jak i sposób jego sterowania.
Dla zastosowań wymagających wyższej mocy wyjściowej lub bardziej precyzyjnego sterowania można ocenić dedykowane rozwiązanie sterowania oświetleniem wysokiej mocy w połączeniu ze zselekcjonowanym światłem.
Oświetlenie wyzwalane
Oświetlenie wyzwalane może być przydatne, gdy obiekty przemieszczają się przez zautomatyzowaną stację inspekcyjną. Zamiast utrzymywać światło w stanie ciągłego działania, oświetlenie można zsynchronizować z pozyskiwaniem obrazu.
Może to pomóc w stworzeniu spójnych warunków obrazowania.
Może to również zmniejszyć niepotrzebną długość czasu oświetlenia podczas pracy z wysoką prędkością.
Światło do przemysłowego widzenia maszynowego używane z wyzwalaniem należy oceniać łącznie z kamerą i kontrolerem automatyki.
Czas wyzwalania musi być zsynchronizowany z sekwencją inspekcji.
W przypadku sprzętu OEM ta koordynacja może pomóc w stworzeniu bardziej powtarzalnego procesu obrazowania.
Ocena wymagań środowiskowych i mechanicznych
Przemysłowe warunki eksploatacji
Gdzie będzie działał system inspekcji? Środowisko fabryczne może obejmować kurz, drgania, zmiany temperatury lub pracę ciągłą.
Światło do przemysłowego widzenia maszynowego powinno być odpowiednie do rzeczywistych warunków eksploatacji urządzenia.
Inżynierowie powinni wziąć pod uwagę konstrukcję obudowy, odprowadzanie ciepła, prowadzenie kabli, sposób montażu oraz przewidywany czas pracy.
Światła o wysokiej mocy wydajnościowej mogą generować dodatkowe ciepło, co czyni zarządzanie temperaturą ważnym aspektem.
Światło powinno być również umieszczone w taki sposób, aby nie zakłócało ruchomych elementów maszyny.
Wzięcie pod uwagę tych warunków na etapie projektowania może przyczynić się do poprawy długoterminowej stabilności systemu.
KONSERWACJA I WYMIANA
Komponenty oświetleniowe mogą w końcu wymagać wymiany lub regulacji. Inżynierowie OEM powinni zatem rozważyć, jak łatwo można uzyskać dostęp do światła do wizji maszynowej.
Trudno dostępne światło może wydłużyć czas konieczny do konserwacji.
Połączenia kablowe powinny być umieszczone w miejscach, do których technicy mogą bezpiecznie uzyskać dostęp.
Montaż powinien również umożliwiać spójne ponowne ustawienie światła po wykonaniu konserwacji.
Jeśli maszyna jest produkowana partiami, ustandaryzowane konfiguracje oświetlenia mogą uprościć wymianę.
Dobry dostęp do komponentów może skrócić czas przestoju i ułatwić rutynową konserwację.
Wybór światła do wizji maszynowej dla sprzętu OEM
Równowaga między wydajnością a kosztem
Najdroższe źródło światła do maszynowego widzenia nie jest automatycznie najlepszym wyborem. Producentom sprzętu oryginalnego (OEM) należy skupić się na tym, czy wybrane źródło światła zapewnia wymaganą jakość obrazu oraz wydajność integracji.
Prosta inspekcja może nie wymagać systemu oświetleniowego o wysokiej mocy wyjściowej.
Wymagające zastosowanie może uzasadniać silniejsze oświetlenie lub bardziej zaawansowaną kontrolę.
Należy również wziąć pod uwagę koszty instalacji, sprzętu sterującego, konserwacji oraz wymiany.
Inżynierowie powinni oceniać całe rozwiązanie oświetleniowe, a nie jedynie porównywać cenę zakupu.
Odpowiednią równowagą jest konfiguracja oświetlenia zapewniająca stabilne wyniki inspekcji bez nadmiernych specyfikacji.
Testowanie przed ostatecznym wybraniem
Dlaczego warto przetestować oświetlenie przed ukończeniem projektu? Ponieważ same specyfikacje nie pozwalają przewidzieć każdego wyniku obrazowania.
Różne materiały mogą różnie reagować na to samo oświetlenie.
Niewielkie zmiany kąta padania światła mogą znacząco wpływać na odbicia i kontrast.
Aparat i obiektyw mogą również zmieniać pozorną wydajność oświetlenia do zastosowań wizji maszynowej.
Testowanie prototypów pozwala inżynierom ocenić rzeczywistą jakość obrazu w realistycznych warunkach.
Ten proces może ujawnić problemy związane z oślepianiem, cieniami, niewystarczającą jasnością lub nieregularnym oświetleniem jeszcze przed produkcją seryjną.
W przypadku projektów OEM wcześnie przeprowadzone testy oświetlenia mogą więc zmniejszyć ryzyko ponownego projektowania i wprowadzania systemu do eksploatacji.
Rozwiązania oświetleniowe HIFLY dla zastosowań wizji maszynowej
Dopasowanie oświetlenia do wymagań systemu
Wybór oświetlenia do zastosowań wizji maszynowej jest ostatecznie decyzją dotyczącą obrazowania, a nie jedynie wyborem produktu. Cel inspekcji, aparat, obiektyw, odległość robocza, pole widzenia, jasność oraz metoda sterowania muszą działać ze sobą w sposób spójny.
HIFLY dostarcza oświetlenia do zastosowań wizji maszynowej oraz powiązanych komponentów wizyjnych do zastosowań przemysłowych, oferując producentom OEM oraz integratorom systemowym opcje dostosowane do różnych wymagań związanych z obrazowaniem.
Szeroka oferta oświetlenia ułatwia porównywanie różnych struktur oświetleniowych przed ostatecznym zaprojektowaniem architektury maszyny.
W przypadku zastosowań wykorzystujących kilka niezależnie sterowanych źródeł światła można również rozważyć wielokanałową opcję sterowania oświetleniem w celu koordynacji oświetlenia w obrębie systemu inspekcyjnego.
Celem zawsze powinno być uzyskanie stabilnego obrazu, który wyraźnie ujawnia cechę podlegającą inspekcji.
Gdy wybór oświetlenia opiera się na pełnym zastosowaniu, a nie tylko na jednym parametrze, inżynierowie OEM mogą stworzyć bardziej spójny i łatwiejszy w utrzymaniu system wizyjny.
Często zadawane pytania
Jaki jest najważniejszy czynnik przy doborze oświetlenia do maszynowego widzenia?
Najlepszym punktem wyjścia jest zwykle obiekt inspekcji. Należy uwzględnić cechy powierzchni, typ wady, kamerę, obiektyw, odległość roboczą oraz wymaganą kontrastowość.
Czy jaśniejsze oświetlenie do maszynowego widzenia jest zawsze lepsze?
Nie. Nadmierna jasność może powodować oślepienie i prześwietlenie. Idealna intensywność to taka, która zapewnia wyraźny i spójny obraz.
Czy oświetlenie należy testować wraz z kamerą?
Tak. Należy przetestować rzeczywistą kamerę, obiektyw, obiekt badania oraz układ oświetlenia łącznie, ponieważ warunki optyczne mogą znacząco wpływać na jakość obrazu.
Kiedy przydatne jest oświetlenie wysokiej mocy?
Oświetlenie wysokiej mocy może być przydatne, gdy obiekt inspekcji wymaga silniejszego oświetlenia, odległość robocza jest stosunkowo duża lub aplikacja wiąże się z wymagającymi warunkami obrazowania.