EN
5 najczęstszych błędów przy zakupie oświetlenia do systemów widzenia maszynowego, których należy unikać
Oświetlenie jest często jednym z pierwszych komponentów ocenianych przy budowie zautomatyzowanego systemu inspekcji, ale łatwo je zaniżać. jest znacznie poprawiona kontrastowość obrazu. Wysokiej jakości nieodpowiednie oświetlenie oświetlenie widowiskowe musi być traktowane jako kluczowy wymóg architektoniczny, a nie dodatkowy element wtórny.
Wybrane oświetlenie musi odpowiadać zapotrzebowaniu systemu na moc, metodą wyzwalania, warunkami eksploatacyjnymi oraz ograniczeniami konstrukcyjnymi. Wczesne rozpoznawanie typowych błędów w przemysłowym oświetleniu zmniejsza potrzebę ponownego projektowania i zapewnia stabilność systemu podczas integracji maszynowego widzenia .
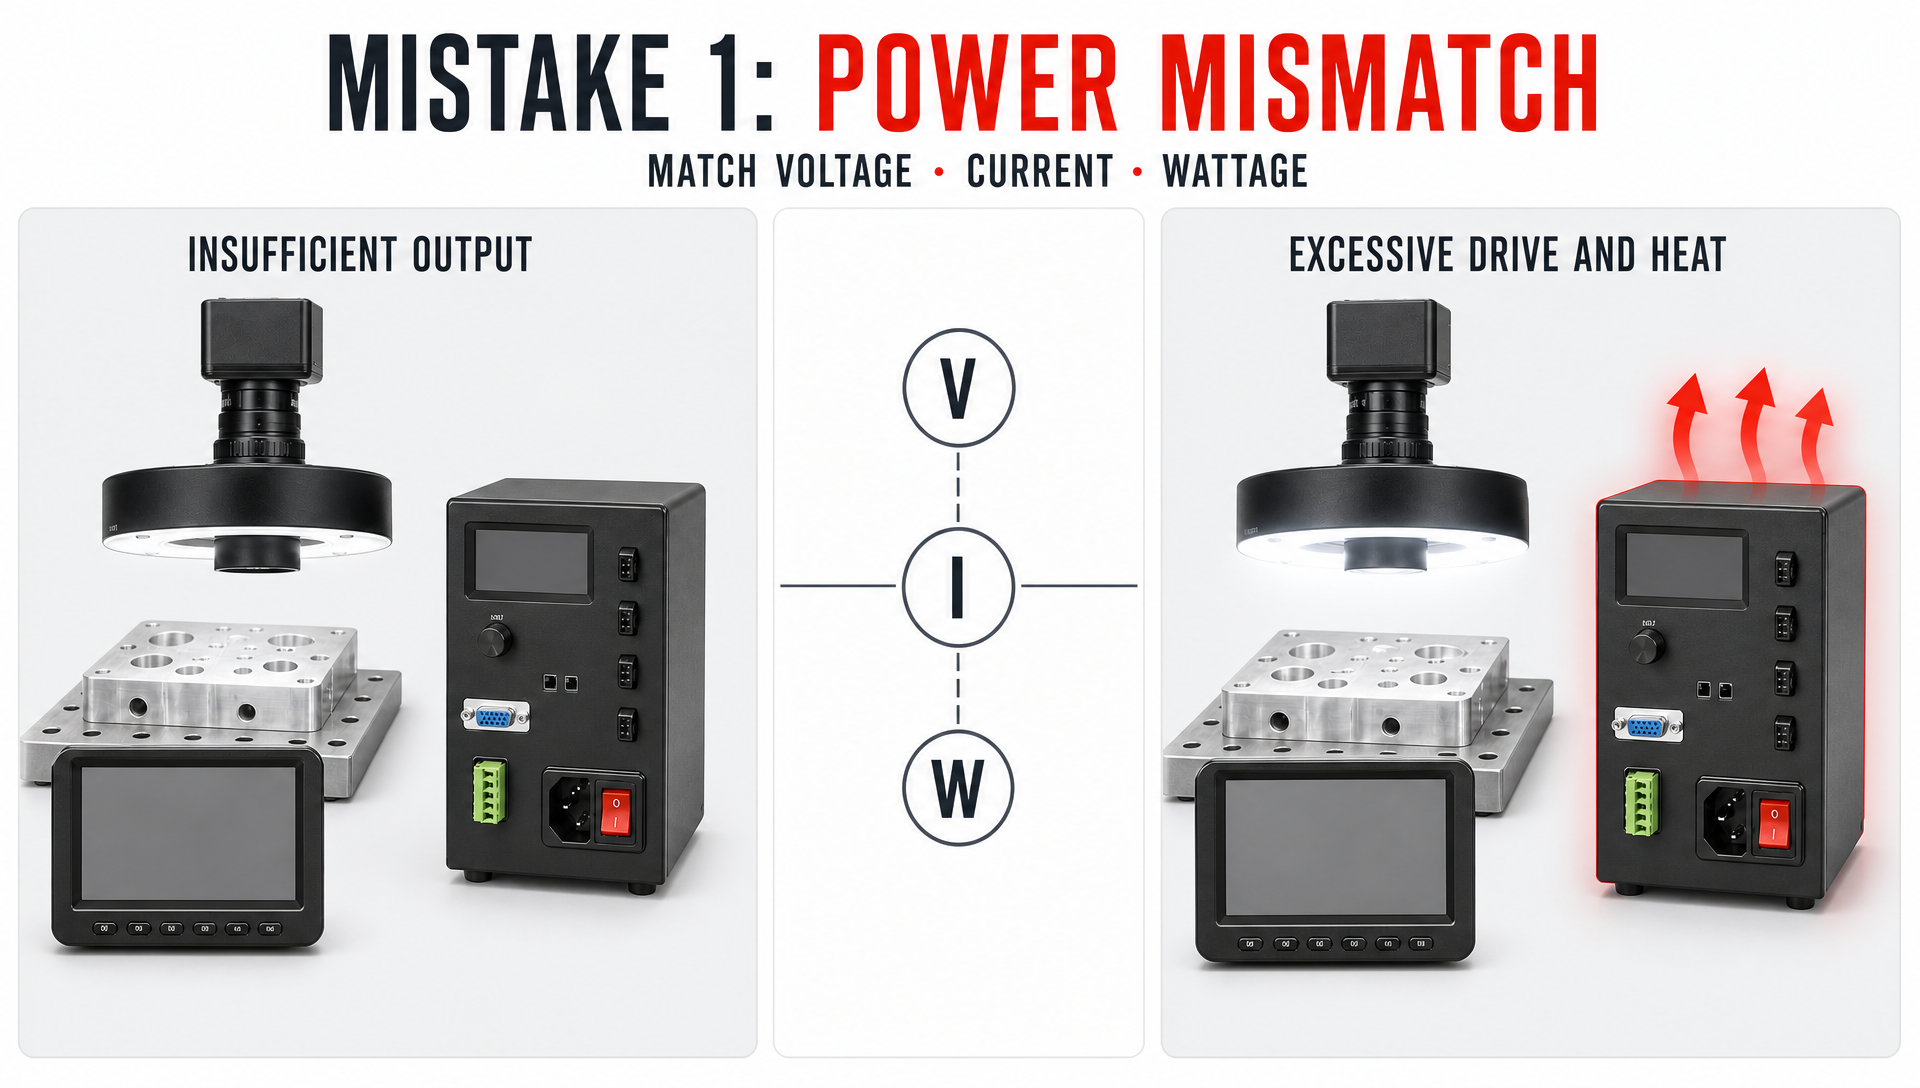
Błąd 1: Niedopasowanie mocy
Niewystarczająca moc wyjściowa dla obciążenia oświetlenia
Wybór sterownika bez sprawdzenia obciążenia oświetlenia to częsty błąd. Jeśli oświetlenie wymaga większej mocy niż może dostarczyć sterownik, jasność docelowa spada, co utrudnia wykrycie istotnych wad. Zwiększenie wzmocnienia kamery w celu kompensacji wprowadza szum elektroniczny i pogarsza jakość obrazu.
Specyfikacje mocy należy obliczać na podstawie napięcia, prądu i mocy wyrażonej w watach. W OEM do widzenia maszynowego konfiguracje wykorzystujące wiele źródeł światła – całkowita pojemność obciążenia musi być odpowiednio dobrana, aby uniknąć niestabilności systemu.
Nadmierna moc i przeładowanie termiczne
Wybór zbyt dużego zasilacza wprowadza niepotrzebną złożoność. Nadmiarowy prąd sterujący generuje skrajne nagrzewanie, wymagające dodatkowego zarządzania ciepłem. Pojemność mocy powinna być dobierana na podstawie rzeczywistej odbijalności celu oraz cykli pracy. W przypadku wymagających zastosowań inżynierowie powinni zastosować dedykowany rozwiązanie sterowania oświetleniem wysokiej mocy .
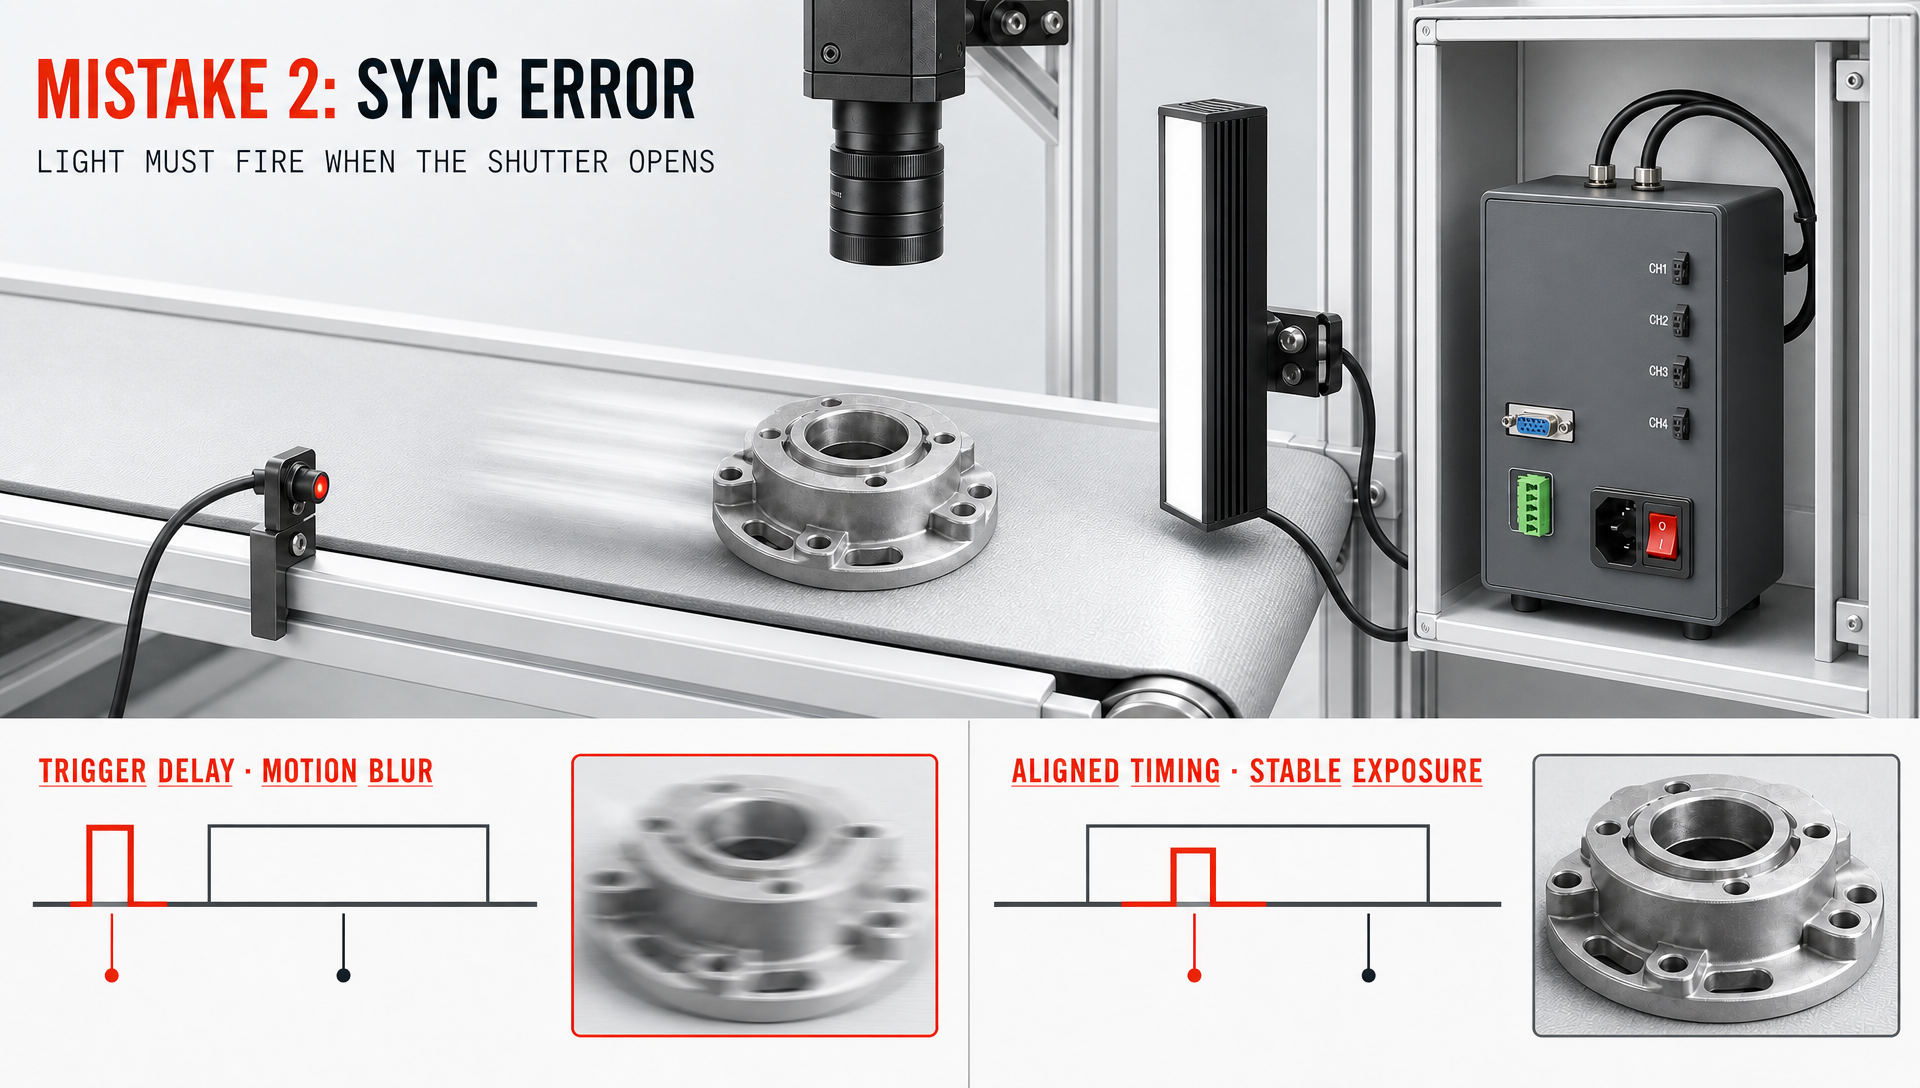
Błąd 2: Błąd synchronizacji
Słaba koordynacja między źródłem światła a kamerą
Synchronizacja czasowa jest kluczowa podczas inspekcji poruszających się elementów. W szybkobieżących OEM do widzenia maszynowego systemach działających przy krótkich czasach ekspozycji nawet niewielkie opóźnienia sygnału wyzwalającego powodują migotanie obrazu i rozmycie ruchu. Weryfikacja czasów odpowiedzi na zewnętrzne sygnały sprzętowe zapewnia stabilną ekspozycję w cyklach produkcyjnych.
Wczesne określenie wymagań dotyczących wyzwalania
Wymagania wyzwalające zależą od czasu działania PLC, modeli kamer i prędkości linii. Zdefiniowanie trybów wyzwalania — czy to podstawowych wyzwalaczy zewnętrznych, czy impulsów migotliwych — przed integracji maszynowego widzenia zapewnia, że oświetlenie aktywuje się dokładnie w momencie otwarcia migawki kamery.
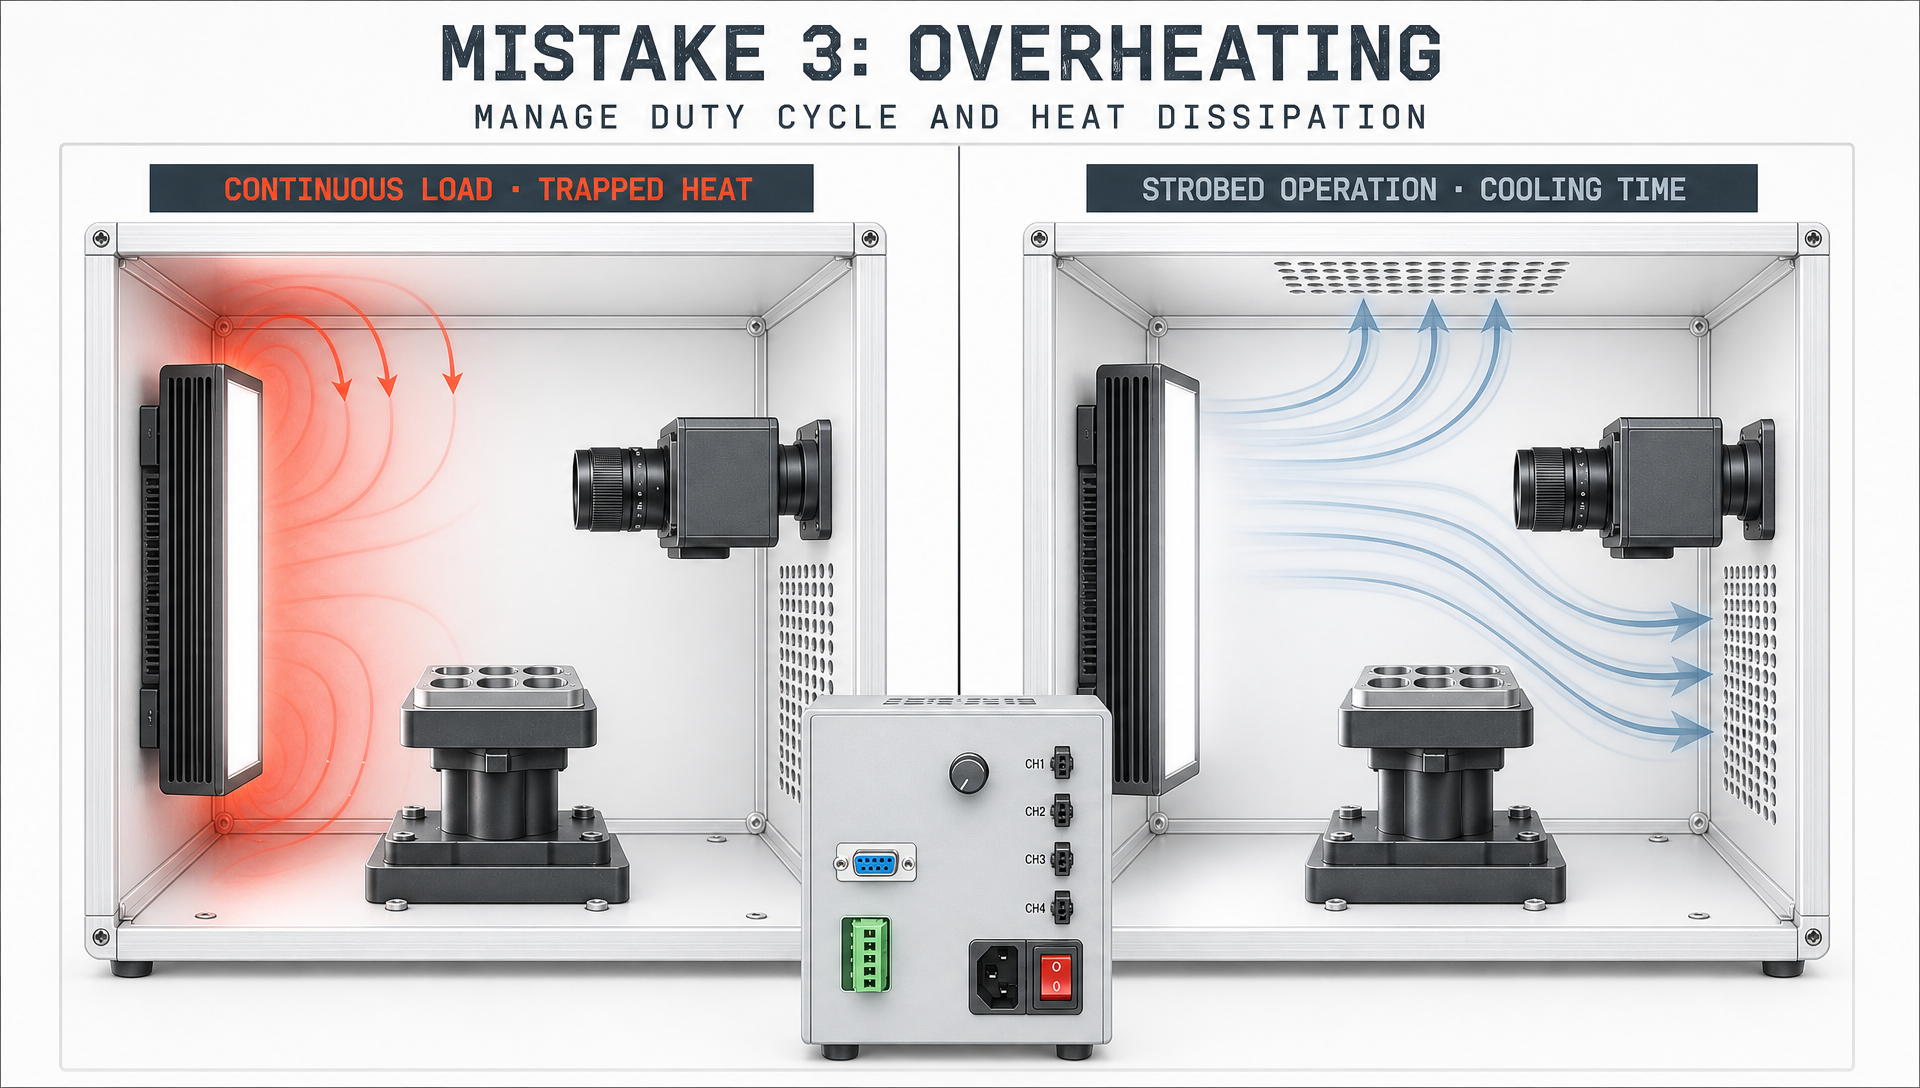
Błąd 3: Przegrzewanie
Uwagi termiczne dotyczące oświetlenia wysokiej mocy
Zaniedbanie odprowadzania ciepła powoduje poważne długoterminowe problemy z niezawodnością. Diody LED wysokiej mocy przekształcają energię elektryczną w ciepło, co obniża sprawność świetlną i skraca żywotność sprzętu, jeśli ciepło gromadzi się w zwartych obudowach.
Cykl pracy i strategie chłodzenia
Praca migotliwa umożliwia diodom LED ochładzanie się między impulsami, podczas gdy oświetlenie ciągłe generuje stały nacisk termiczny. Ocena cyklu pracy produkcji oraz temperatury otoczenia w fabryce zapewnia odpowiednie dobranie radiatorów biernych lub chłodzenia aktywnego.
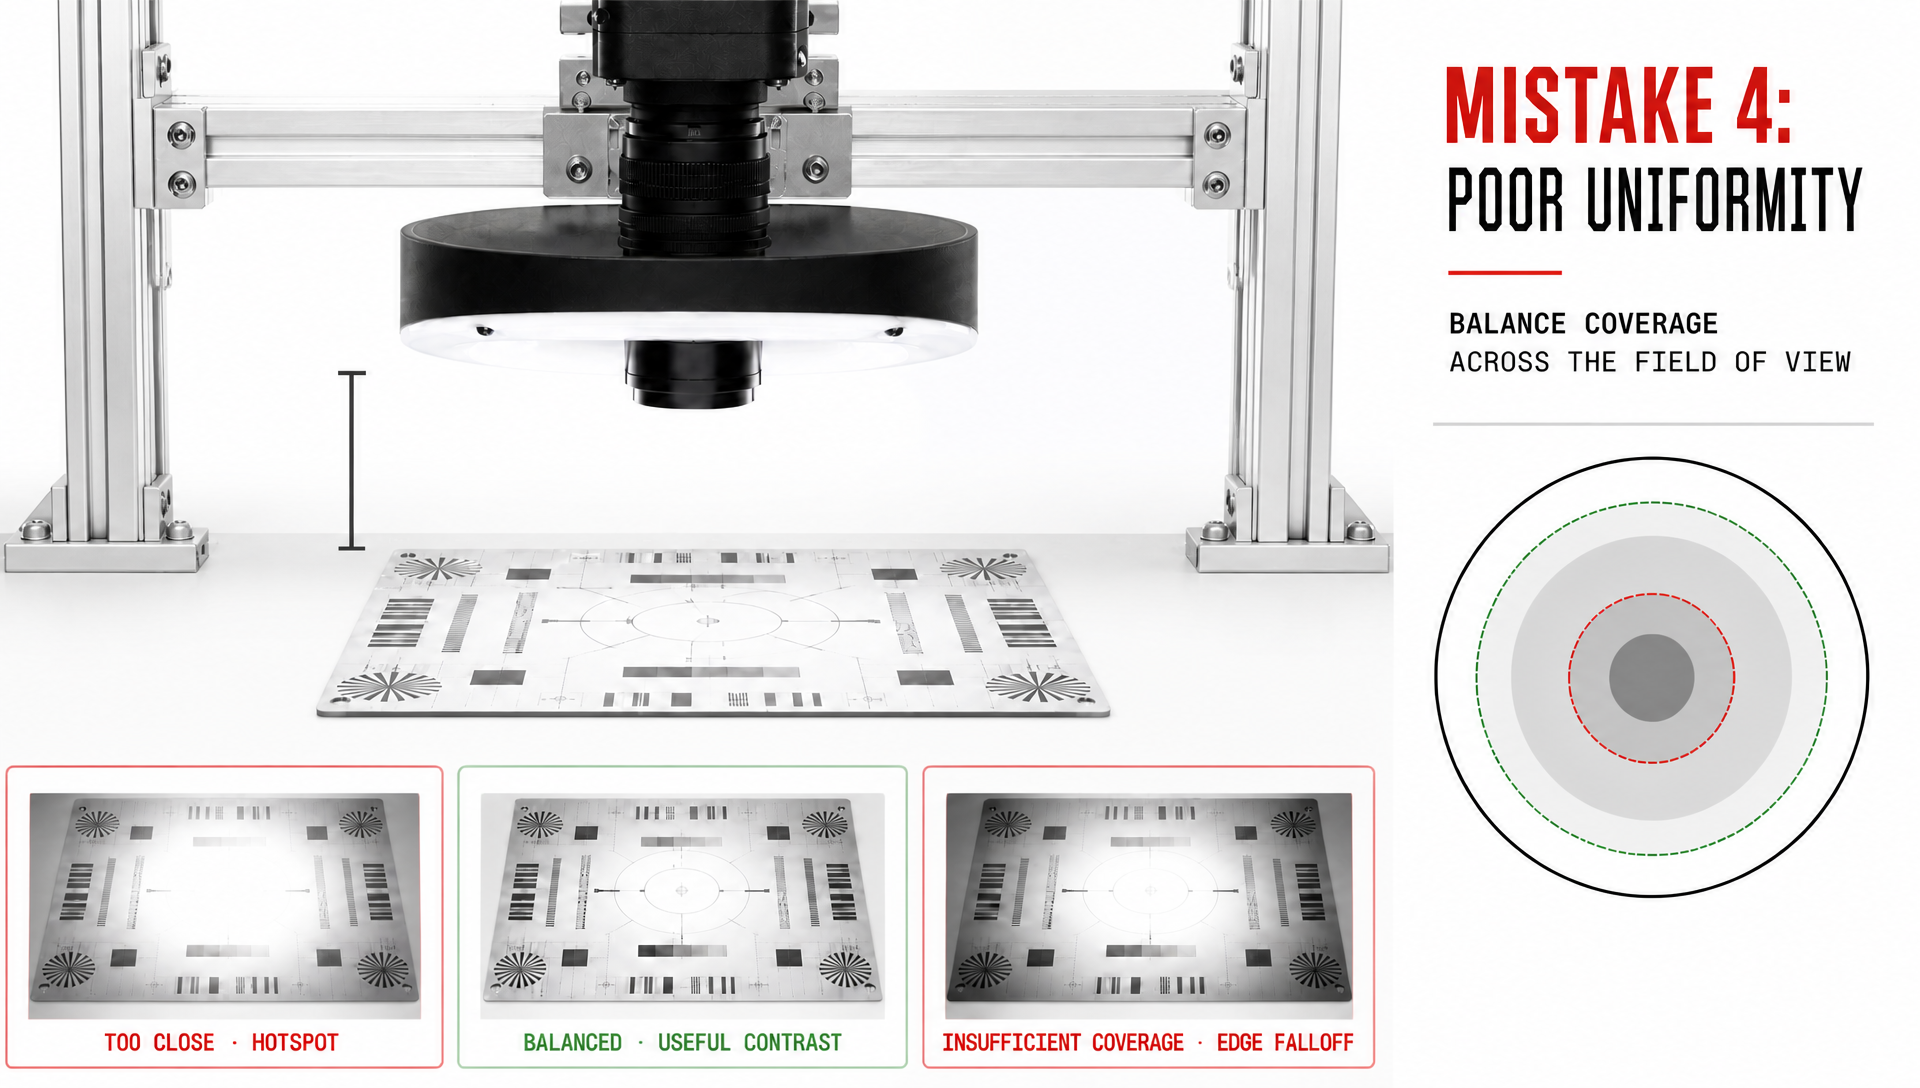
Błąd 4: Niedostateczna jednolitość
Nierównomierne oświetlenie pogarsza jakość obrazu
Surowa intensywność nie może zastąpić jednolitości przestrzennej. Spadek natężenia światła w pobliżu krawędzi obrazu powoduje, że wady brzegowe pozostają niezauważone, podczas gdy identyczne cechy w centrum wyzwalają fałszywe odrzuty. Jakość jest znacznie poprawiona kontrastowość obrazu. Wysokiej jakości zapewnia zrównoważoną kontrastowość na całym polu widzenia.
Geometria oświetlenia i kąt umieszczenia
Położenie opraw decyduje o rozkładzie światła. Montowanie świateł zbyt blisko powoduje plamy nadmiernego oświetlenia, a montowanie zbyt daleko zmniejsza natężenie oświetlenia (lux). Przeglądanie asortymentu oświetlenia do maszynowego widzenia HIFLY pomaga inżynierom dobrać odpowiednie geometrie optyczne — takie jak oświetlenie pierścieniowe, kopułkowe lub tło — do charakterystyki powierzchni obiektu.
Błąd 5: Blokada integracji
Ignorowanie kompleksowej architektury systemu wizyjnego
Ocenianie świateł osobno od kamer, obiektywów, sterowników PLC i ram montażowych prowadzi do wąskich gardeł integracyjnych. Powodzenie integracji maszynowego widzenia wymaga łatwego dostępu do okablowania, kompaktowych wymiarów oraz bezproblemowej komunikacji z kontrolerami.
Tworzenie elastycznych konfiguracji oświetlenia
Zmiany w produkcji często wymagają obsługi nowych rozmiarów lub kolorów części. Wybór elastycznego sprzętu wielokanałowego pozwala uniknąć kosztownych przebudów mechanicznych. Włączenie wielokanałową opcję sterowania oświetleniem upraszcza wyzwalanie wielu główek i zarządzanie sekwencjami.
Dodatkowe czynniki wpływające na oświetlenie w zautomatyzowanych systemach inspekcyjnych
Odległość robocza i ograniczenia pola widzenia
Odległość robocza określa spadek natężenia światła i rozrzut wiązki. Dostosowanie zasięgu oprawy do pola widzenia obiektywu zapobiega efektowi vignetting bez marnowania mocy poza ramką kamery.
Materiał powierzchni i właściwości odbijania
Podłoża oddziałują na światło w sposób charakterystyczny dla danego materiału. Odbijające metal i szkło wymagają oświetlenia rozproszonego lub współosiowego, aby uniknąć oślepienia; ciemne materiały potrzebują wysokiego natężenia, a powierzchnie teksturalne korzystają z niskokątowego oświetlenia bocznego. Dostosowanie geometrii oświetlenia do fizyki materiału zapobiega krytycznym błędów w przemysłowym oświetleniu .
Praktyczny proces doboru
Rozpocznij od celu inspekcji
Najpierw zdefiniuj cele inspekcji — czy chodzi o pomiar wymiarów, wykrywanie zadrapań, czy odczyt tekstu OCR. Przed doborem opraw oświetleniowych ocenić odbijalność materiału, odległość roboczą oraz parametry migotki aparatu.
Przetestuj kompletną fizyczną konfigurację
Karty katalogowe nie zastąpią testów na stanowisku laboratoryjnym. Testowanie rzeczywistych próbek przy użyciu rzeczywistych aparatów, obiektywów i pozycji źródeł światła pozwala zidentyfikować problemy związane z oślepianiem i progami jeszcze przed ostatecznym zaprojektowaniem rozwiązań mechanicznych.
Dobór odpowiedniego rozwiązania oświetleniowego
Dopasowanie wydajności do integracji
Optymalne źródło światła zapewnia wiarygodny kontrast i jednocześnie bezproblemowo wpasowuje się w architekturę maszyn. Moc zasilania, sygnalizacja czasowa, zarządzanie ciepłem oraz jednolitość świecenia muszą być zsynchronizowane, aby zapewnić długotrwałą pracę w przemysłowych warunkach eksploatacyjnych.
Wsparcie różnorodnych aplikacji OEM w zakresie przemysłowego widzenia maszynowego
Maszyny OEM wymagają elastycznego sprzętu. HIFLY dostarcza wysokowydajnych oświetlenie widowiskowe opraw i sterowników zaprojektowanych specjalnie do wymagających środowisk przemysłowych inspekcji.
Wniosek
Unikanie pięciu głównych błędów w przemysłowym oświetleniu —nierówność mocy, błąd synchronizacji, przegrzewanie, słaba jednolitość i blokada integracji—wymaga traktowania oświetlenia jako podstawowego elementu systemu. Staranne prototypowanie i wczesne dopasowanie parametrów zapewniają pomyślne integracji maszynowego widzenia .
Często zadawane pytania
Jakie jest najbardziej powszechne błędem oświetlenia w maszynowym widzeniu?
Nierówność mocy. Zbyt niskie zasilanie pogarsza kontrast obrazu, podczas gdy nadmiernie wysokie powoduje problemy termiczne i nadmierne nagrzewanie.
Dlaczego synchronizacja oświetlenia jest kluczowa w maszynowym widzeniu OEM?
W szybkiej produkcji światła muszą odpalać się z dokładnością do mikrosekund w synchronizacji z migotkami aparatu, aby zapobiec rozmyciu ruchu i wahaniom ekspozycji.
Jak zapobiegać przegrzewaniu się oświetlenia w systemach widzenia maszynowego?
Zoptymalizuj cykle pracy za pomocą migotania, dobierz odpowiednie moc sterowników, zapewnij wystarczającą przestrzeń do odprowadzania ciepła oraz unikaj ciągłego nadmiernego obciążania.
Jak skorygować słabą jednolitość oświetlenia?
Przetestuj uchwyty w rzeczywistej odległości roboczej i zastosuj odpowiednie struktury optyczne, takie jak rozpraszające kopuły, podświetlenia tylne lub światła współosiowe.