EN
การเข้าใจบทบาทที่แตกต่างกันในระบบควบคุมภาพ
ระบบการมองเห็นด้วยเครื่องจักรอาศัยส่วนประกอบหลายส่วนที่ทำงานร่วมกันเพื่อจับภาพ ควบคุมแหล่งกำเนิดแสง ประมวลผลข้อมูล และกระตุ้นการตรวจสอบ ท่ามกลางส่วนประกอบเหล่านี้ อุปกรณ์ควบคุม (controller) และคอนโทรลเลอร์ลอจิกแบบตั้งโปรแกรมได้ (PLC) อาจดูเหมือนมีหน้าที่ซ้อนทับกันบางประการ ทั้งสองชนิดสามารถส่งสัญญาณควบคุม จัดการช่วงเวลา และสื่อสารกับอุปกรณ์อื่นได้ แต่ถูกออกแบบมาเพื่อวัตถุประสงค์ที่ต่างกัน แสงมองเครื่อง และคอนโทรลเลอร์ลอจิกแบบตั้งโปรแกรมได้ (PLC) อาจดูเหมือนมีหน้าที่ซ้อนทับกันบางประการ ทั้งสองชนิดสามารถส่งสัญญาณควบคุม จัดการช่วงเวลา และสื่อสารกับอุปกรณ์อื่นได้ แต่ถูกออกแบบมาเพื่อวัตถุประสงค์ที่ต่างกัน
สำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ที่พัฒนาอุปกรณ์ตรวจสอบอัตโนมัติ การเข้าใจความแตกต่างระหว่างอุปกรณ์ควบคุม (controller) เครื่องควบคุมแสงสำหรับระบบวิสัยทัศน์ของเครื่องจักร และคอนโทรลเลอร์ลอจิกแบบตั้งโปรแกรมได้ (PLC) สามารถทำให้การออกแบบระบบนั้นง่ายขึ้นมาก ควรควบคุมระบบไฟส่องสว่างโดยตรงผ่าน PLC หรือไม่? จำเป็นต้องใช้อุปกรณ์ควบคุมแสงเฉพาะสำหรับระบบการมองเห็นด้วยเครื่องจักรหรือไม่? แนวทางแต่ละแบบมีข้อได้เปรียบและข้อจำกัดอย่างไร?
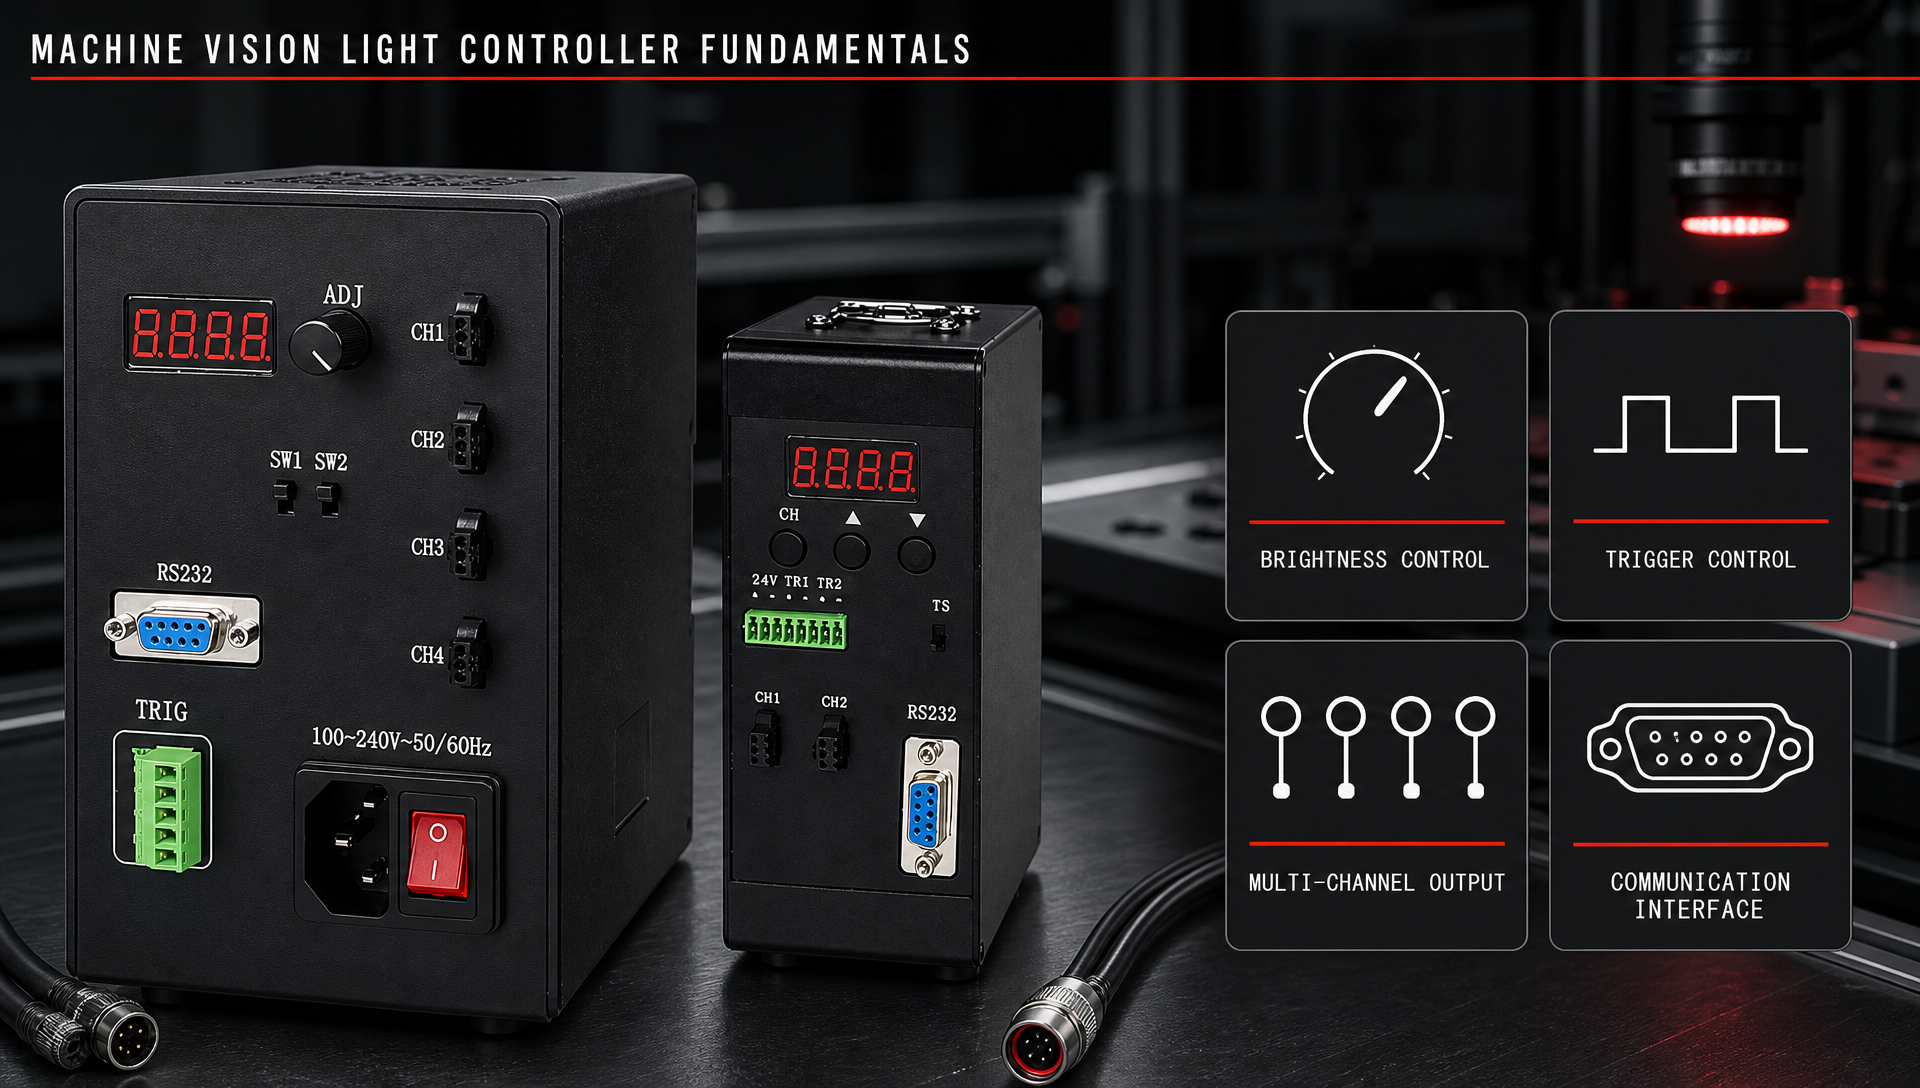
ตัวควบคุมแสงสำหรับระบบวิชั่นเครื่องจักร ถูกออกแบบมาโดยเฉพาะเพื่อจัดการการให้แสงสำหรับระบบวิชั่นเครื่องจักร ขึ้นอยู่กับรุ่นที่ใช้ อาจมีฟังก์ชันปรับระดับความสว่าง การควบคุมสัญญาณทริกเกอร์ การส่งออกสัญญาณแบบหลายช่องทาง และฟังก์ชันการสื่อสาร ในทางกลับกัน พีแอลซี (PLC) เป็นตัวควบคุมระบบอัตโนมัติในอุตสาหกรรมที่มีขอบเขตการใช้งานกว้างกว่า โดยทำหน้าที่ประสานงานระหว่างเครื่องจักร เซ็นเซอร์ แอคทูเอเตอร์ ลำดับการผลิต และอุปกรณ์อื่นๆ
การเลือกใช้ที่เหมาะสมขึ้นอยู่กับระบบที่ใช้ในการตรวจสอบ ในบางแอปพลิเคชัน พีแอลซีอาจเพียงพอสำหรับการควบคุมแสงพื้นฐาน แต่ในแอปพลิเคชันอื่นๆ ตัวควบคุมแสงสำหรับระบบวิชั่นเครื่องจักรแบบเฉพาะทางสามารถให้การจัดการแสงที่แม่นยำและสะดวกยิ่งกว่า
หลักการพื้นฐานของตัวควบคุมแสงสำหรับระบบวิชั่นเครื่องจักร
การควบคุมแสงแบบเฉพาะทาง
อะไรคือสิ่งที่ทำให้ตัวควบคุมแสงสำหรับระบบวิชั่นเครื่องจักรแตกต่างจากพีแอลซีทั่วไป ความแตกต่างหลักอยู่ที่ความเชี่ยวชาญเฉพาะด้าน
ตัวควบคุมแสงสำหรับระบบวิชั่นเครื่องจักรถูกออกแบบขึ้นโดยยึดตามความต้องการของการให้แสงในอุตสาหกรรม
สามารถปรับการส่งออกของแสงสำหรับระบบมองเห็นด้วยเครื่องจักรให้สอดคล้องกับความต้องการของแอปพลิเคชันการถ่ายภาพได้
การปรับระดับความสว่างช่วยให้วิศวกรสามารถปรับแต่งการให้แสงอย่างแม่นยำระหว่างการตั้งค่าระบบและการเพิ่มประสิทธิภาพการตรวจสอบ
ฟังก์ชันทริกเกอร์สามารถทำให้แสงทำงานร่วมกับกล้อง เซนเซอร์ หรือเหตุการณ์การตรวจสอบแบบซิงโครไนซ์กันได้
รุ่นที่มีหลายช่องสัญญาณยังสามารถควบคุมแหล่งกำเนิดแสงหลายแหล่งได้อย่างอิสระ
สำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) การเชี่ยวชาญเฉพาะทางนี้สามารถลดจำนวนการเขียนโปรแกรมเพิ่มเติมที่จำเป็นต่อการจัดการระบบแสงลงได้
ดังนั้น ตัวควบคุมแสงสำหรับระบบมองเห็นด้วยเครื่องจักรแบบเฉพาะจึงมีประโยชน์อย่างยิ่งเมื่อการให้แสงมีอิทธิพลโดยตรงต่อคุณภาพของภาพและความสม่ำเสมอของการตรวจสอบ
รูปแบบการตั้งค่าตัวควบคุมระบบมองเห็นด้วยเครื่องจักรที่ใช้บ่อย
ไม่ใช่ทุกแอปพลิเคชันระบบมองเห็นด้วยเครื่องจักรที่ต้องการสถาปัตยกรรมตัวควบคุมแบบเดียวกัน บางเครื่องใช้แหล่งกำเนิดแสงเพียงหนึ่งเดียว ในขณะที่เครื่องอื่นๆ ใช้แหล่งกำเนิดแสงหลายแหล่งร่วมกัน เพื่อรองรับมุมการตรวจสอบที่แตกต่างกัน หรือลักษณะเฉพาะของผลิตภัณฑ์
วิศวกรผู้ผลิตอุปกรณ์ต้นทางอาจจำเป็นต้องควบคุมไฟแหวน ไฟแถบ ไฟด้านหลัง ไฟแบบโคแอกเซียล หรือการจัดวางระบบแสงสำหรับการมองเห็นของเครื่องจักรประเภทอื่น ๆ ตัวควบคุมแสงสำหรับการมองเห็นของเครื่องจักรที่มีหลายช่องสัญญาณสามารถทำให้การปรับแสงแต่ละช่องเป็นไปอย่างอิสระได้ง่ายยิ่งขึ้น
ความจุเอาต์พุตที่แตกต่างกันก็อาจมีความสำคัญเช่นกัน สถานีตรวจสอบขนาดกะทัดรัดอาจต้องใช้ตัวควบคุมกำลังต่ำ ในขณะที่แอปพลิเคชันที่ต้องการประสิทธิภาพสูงอาจจำเป็นต้องใช้โซลูชันกำลังสูง
HIFLY จัดเตรียมหมวดหมู่ตัวควบคุมที่หลากหลายสำหรับการประยุกต์ใช้ด้านการมองเห็นของเครื่องจักรในอุตสาหกรรม ซึ่งช่วยให้วิศวกรผู้ผลิตอุปกรณ์ต้นทางสามารถเปรียบเทียบจำนวนช่องสัญญาณ ความจุเอาต์พุต และข้อกำหนดด้านการควบคุมภายในพอร์ตโฟลิโอผลิตภัณฑ์เดียวกันได้
ตลาด ช่วงผลิตภัณฑ์ตัวควบคุมการมองเห็นของเครื่องจักร สามารถทบทวนได้เมื่อกำหนดว่าสถาปัตยกรรมตัวควบคุมแบบใดเหมาะสมที่สุดกับระบบตรวจสอบเฉพาะ
พื้นฐานของ PLC ในการประยุกต์ใช้ด้านการมองเห็นของเครื่องจักร
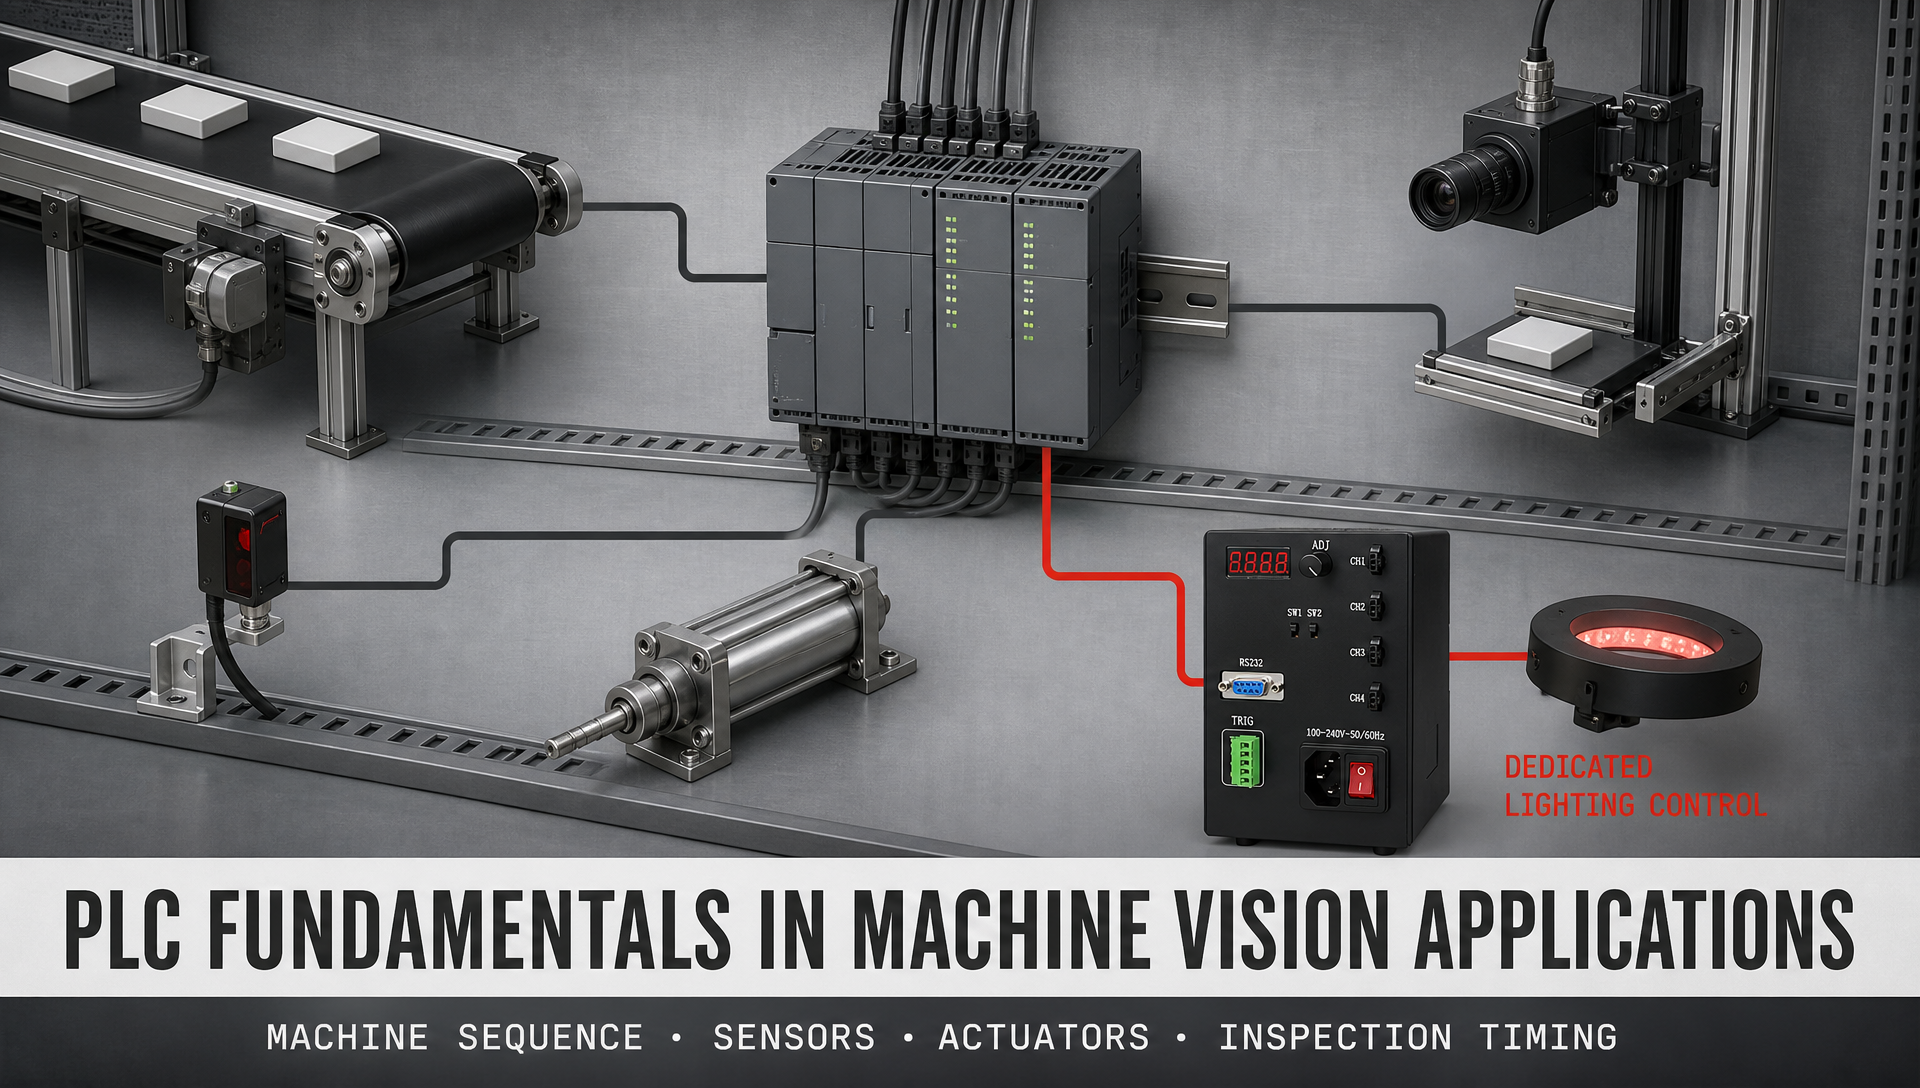
การควบคุมอัตโนมัติทั่วไป
พีแอลซีมีบทบาทที่กว้างกว่าตัวควบคุมแสงสำหรับระบบวิเคราะห์ภาพของเครื่องจักรอย่างมาก โดยปกติแล้วจะทำหน้าที่ประสานงานโดยรวมของเครื่องจักร แทนที่จะเน้นเฉพาะการให้แสง
พีแอลซีสามารถรับสัญญาณจากเซนเซอร์และควบคุมมอเตอร์ กระบอกสูบ สายพานลำเลียง วาล์ว และส่วนประกอบอัตโนมัติอื่นๆ
สามารถดำเนินลำดับคำสั่งที่เขียนโปรแกรมไว้ เพื่อกำหนดเวลาที่ผลิตภัณฑ์จะเคลื่อนที่ หยุด ตรวจสอบ ปฏิเสธ หรือผ่านกระบวนการผลิตต่อไป
ในแอปพลิเคชันระบบวิเคราะห์ภาพของเครื่องจักร พีแอลซีอาจสื่อสารกับระบบกล้องและอุปกรณ์ให้แสงด้วย
สิ่งนี้ทำให้พีแอลซีมีคุณค่าสูงมากเมื่อการตรวจสอบด้วยภาพเป็นเพียงส่วนหนึ่งของสายการผลิตอัตโนมัติที่ใหญ่กว่า
อย่างไรก็ตาม ความสามารถอันหลากหลายของพีแอลซีก็หมายความว่า การควบคุมแสงอาจไม่ใช่จุดแข็งหลักของมัน
เมื่อการให้แสงต้องปรับระดับความสว่างบ่อยครั้ง ต้องการการกระตุ้นที่แม่นยำ หรือต้องการการจัดการแสงแบบเฉพาะเจาะจง ตัวควบคุมแสงสำหรับระบบวิเคราะห์ภาพของเครื่องจักรเพิ่มเติมอาจช่วยทำให้ระบบเรียบง่ายขึ้น
การควบคุมแสงแบบใช้พีแอลซี
ระบบควบคุมเชิงตรรกะ (PLC) สามารถควบคุมระบบไฟส่องสำหรับการมองเห็นของเครื่องจักรได้หรือไม่? ได้ ระบบ PLC สามารถส่งสัญญาณเอาต์พุตเพื่อเปิด-ปิดแหล่งกำเนิดแสง หรือควบคุมอุปกรณ์ให้แสง เมื่อมีอินเทอร์เฟซที่จำเป็นพร้อมใช้งาน
สำหรับแอปพลิเคชันที่เรียบง่าย วิธีนี้อาจเพียงพอแล้ว ตัวอย่างเช่น เครื่องจักรของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) อาจต้องการเพียงแค่เปิดไฟก่อนการจับภาพ และปิดไฟหลังจากนั้น
อย่างไรก็ตาม การเปิด-ปิดแบบพื้นฐานนั้นแตกต่างจากการควบคุมแสงอย่างละเอียด หากแอปพลิเคชันต้องการระดับความสว่างหลายระดับ ช่องสัญญาณที่ควบคุมแยกกัน การกระตุ้นอย่างรวดเร็ว หรือพารามิเตอร์เฉพาะของระบบแสง ระบบ PLC อาจจำเป็นต้องใช้โมดูลเสริม หรือการเขียนโปรแกรมเพิ่มเติม
ทีมงาน OEM จึงจำเป็นต้องพิจารณาเวลาในการออกแบบวิศวกรรม ความซับซ้อนของการเดินสายไฟ ข้อกำหนดด้านการสื่อสาร และฮาร์ดแวร์ PLC ที่มีอยู่
ตัวควบคุมแสงสำหรับการมองเห็นของเครื่องจักรสามารถจัดการความต้องการเฉพาะด้านแสงเหล่านี้ได้โดยตรงยิ่งขึ้น ในขณะที่ระบบ PLC ยังคงทำหน้าที่ควบคุมลำดับการทำงานโดยรวมของเครื่องจักร
ข้อดีของตัวควบคุมแสงสำหรับการมองเห็นของเครื่องจักร
การจัดการแสงที่มีความเฉพาะเจาะจงมากยิ่งขึ้น
ข้อได้เปรียบที่แข็งแกร่งที่สุดของตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักร คือ การถูกออกแบบมาเพื่อวัตถุประสงค์เฉพาะเจาะจง แทนที่จะใช้ตัวควบคุมอุตสาหกรรมทั่วไปในการจัดการทุกด้านของการให้แสง วิศวกรผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) สามารถใช้ชิ้นส่วนที่ออกแบบมาโดยเฉพาะสำหรับการควบคุมการให้แสงได้
สิ่งนี้ช่วยให้การกำหนดค่าพารามิเตอร์การให้แสงทำได้ง่ายขึ้นในระหว่างขั้นตอนการติดตั้งและปรับแต่งเครื่องจักร
ความสว่างสามารถปรับได้ตามเวลาการรับแสงของกล้อง (exposure) และวัตถุที่ต้องตรวจสอบ
ช่องสัญญาณต่าง ๆ สามารถกำหนดค่าให้กับแหล่งกำเนิดแสงที่แตกต่างกันได้ เมื่อแอปพลิเคชันต้องการเงื่อนไขการให้แสงหลายแบบ
การควบคุมสัญญาณทริกเกอร์ยังสามารถประสานงานให้สอดคล้องกับรอบการตรวจสอบได้
ฟังก์ชันที่มีความเฉพาะทางเช่นนี้ ช่วยลดภาระงานการเขียนโปรแกรมที่ไม่จำเป็นลงได้
สำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ที่ผลิตเครื่องตรวจสอบแบบมาตรฐาน ตัวควบคุมแสงสำหรับระบบวิชั่นที่ออกแบบมาเฉพาะยังช่วยให้การกำหนดค่าระบบแสงสามารถทำซ้ำได้อย่างแม่นยำบนเครื่องจักรแต่ละหน่วยได้ง่ายขึ้น
การผสานรวมระบบแสงสำหรับวิชั่นที่เรียบง่าย
เหตุใดจึงต้องเพิ่มตัวควบคุมอีกตัวแทนที่จะใช้พีแอลซีเพียงอย่างเดียว? ในหลายกรณี คำตอบคือการผสานรวมที่ง่ายกว่า
ตัวควบคุมแสงสำหรับระบบวิเคราะห์ภาพของเครื่องจักรสามารถทำหน้าที่เป็นชั้นควบคุมกลางระหว่างแหล่งกำเนิดแสงและระบบอัตโนมัติหลัก
พีแอลซีสามารถส่งสัญญาณเริ่มทำงานหรือคำสั่งควบคุม ในขณะที่ตัวควบคุมเฉพาะนั้นจัดการเอาต์พุตของแสง
การแบ่งหน้าที่เช่นนี้ช่วยให้ระบบโดยรวมเข้าใจและบำรุงรักษาง่ายขึ้น
นอกจากนี้ยังช่วยให้วิศวกรปรับแต่งพารามิเตอร์ของแสงได้โดยไม่ต้องเปลี่ยนโปรแกรมพีแอลซีหลัก
สำหรับอุปกรณ์โออีเอ็มที่มีการจัดวางแหล่งกำเนิดแสงต่างกัน การแยกหน้าที่นี้ยังช่วยเพิ่มความยืดหยุ่นในการปรับแต่ง
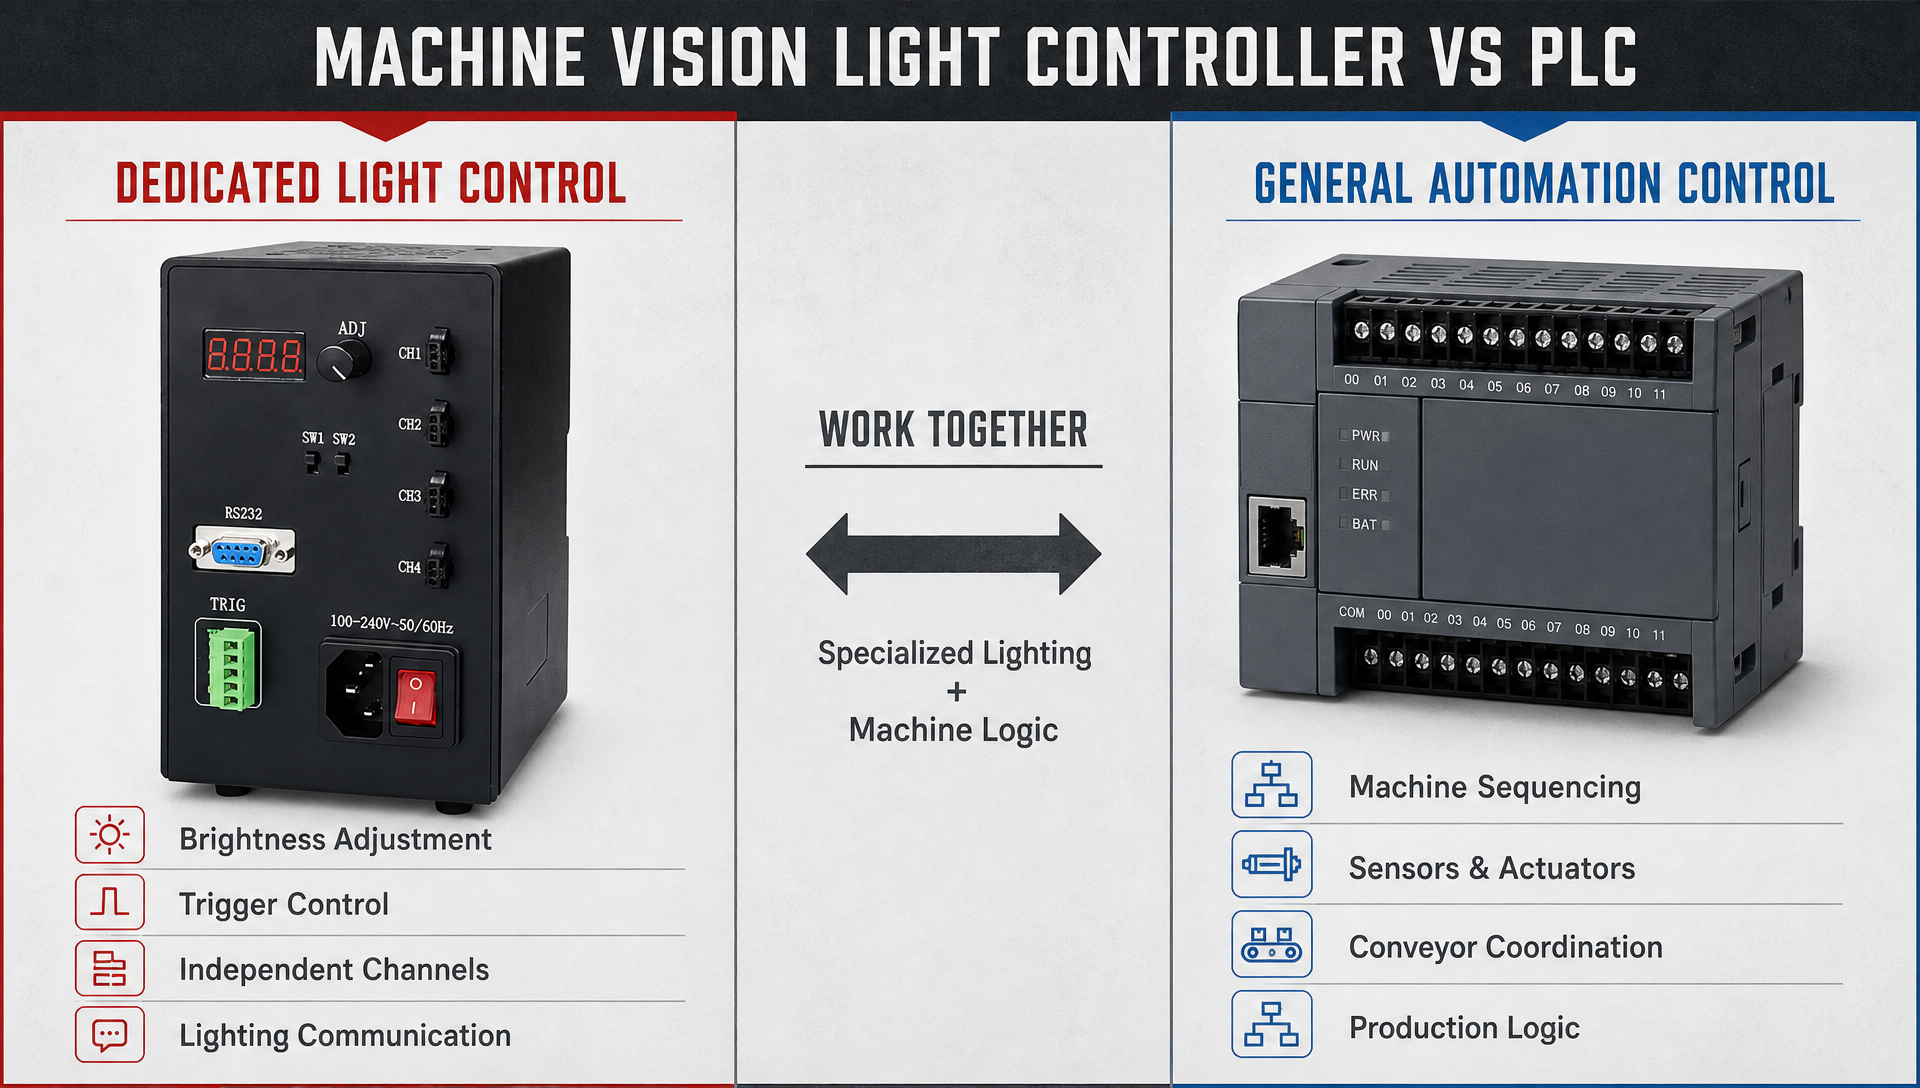
รองรับระบบแสงแบบหลายช่องทางได้ดียิ่งขึ้น
ระบบตรวจสอบที่ใช้แหล่งกำเนิดแสงหลายตัวอาจซับซ้อนขึ้นเมื่อแต่ละแหล่งต้องควบคุมแยกกัน ตัวควบคุมแสงสำหรับระบบวิเคราะห์ภาพของเครื่องจักรที่มีหลายช่องทางสามารถทำให้โครงสร้างดังกล่าวเรียบง่ายขึ้น
แทนที่จะสร้างระบบควบคุมแยกต่างหากสำหรับแต่ละแหล่งกำเนิดแสง สามารถจัดการแหล่งกำเนิดแสงหลายชุดผ่านตัวควบคุมเฉพาะหนึ่งตัวได้
วิศวกรสามารถปรับแต่ละช่องสัญญาณตามความต้องการในการตรวจสอบ
สิ่งนี้มีประโยชน์เมื่อกล้องต้องการสภาวะการให้แสงที่แตกต่างกันสำหรับแต่ละขั้นตอนของการตรวจสอบ
นอกจากนี้ยังสามารถลดจำนวนอุปกรณ์ควบคุมแยกต่างหากที่ติดตั้งอยู่ภายในตู้เครื่องจักร
สำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) การมีส่วนประกอบอิสระน้อยลงช่วยให้การเดินสายไฟและเอกสารระบบทั้งหมดจัดการได้ง่ายขึ้น
ดังนั้น ตัวควบคุมแหล่งกำเนิดแสงสำหรับการมองเห็นด้วยเครื่องจักรที่เหมาะสมจึงสามารถเป็นทางออกที่ใช้งานได้จริงสำหรับเครื่องจักรที่ใช้แหล่งกำเนิดแสงหลายแบบ
ข้อเสียของตัวควบคุมแหล่งกำเนิดแสงสำหรับการมองเห็นด้วยเครื่องจักร
ฮาร์ดแวร์เพิ่มเติม
ตัวควบคุมแหล่งกำเนิดแสงสำหรับการมองเห็นด้วยเครื่องจักรเฉพาะนั้นไม่จำเป็นเสมอไป ข้อเสียหลักคือทำให้ระบบต้องเพิ่มส่วนประกอบฮาร์ดแวร์อีกหนึ่งตัว
วิศวกรของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ต้องจัดสรรพื้นที่ภายในตู้เครื่องจักรสำหรับตัวควบคุม
อาจจำเป็นต้องมีสายไฟเพิ่มเติมระหว่าง PLC ตัวควบคุม ระบบแสงสว่าง และแหล่งจ่ายไฟ
ตัวควบคุมอาจต้องมีข้อพิจารณาเฉพาะสำหรับการติดตั้งและการบำรุงรักษา
สำหรับการใช้งานตรวจสอบที่เรียบง่ายมาก ความต้องการเพิ่มเติมเหล่านี้อาจไม่ให้คุณค่าเพียงพอที่จะทำให้การใช้ตัวควบคุมแสงสำหรับการมองเห็นด้วยเครื่องจักรแบบแยกต่างหากคุ้มค่า
หากเครื่องจักรต้องการเพียงการควบคุมแสงแบบเปิด-ปิดพื้นฐาน การส่งออกสัญญาณจาก PLC อาจเพียงพอแล้ว
ดังนั้น การตัดสินใจควรขึ้นอยู่กับความต้องการแสงจริง แทนที่จะสมมุติว่าตัวควบคุมแสงสำหรับการมองเห็นด้วยเครื่องจักรแบบแยกต่างหากนั้นดีกว่าเสมอ
พิจารณาเพิ่มเติมเกี่ยวกับต้นทุน
ตัวควบคุมแสงสำหรับการมองเห็นด้วยเครื่องจักรยังเพิ่มค่าใช้จ่ายในรายการวัสดุอุปกรณ์ หากโครงการของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) มีข้อจำกัดด้านต้นทุน สิ่งนี้จำเป็นต้องประเมินเทียบกับประโยชน์ที่ได้รับ
หาก PLC มีขาส่งออกที่เหมาะสมอยู่แล้ว และระบบแสงสว่างต้องการเพียงการสลับสถานะแบบง่าย การเพิ่มตัวควบคุมแยกต่างหากอาจทำให้ต้นทุนสูงขึ้นโดยไม่ส่งผลให้ประสิทธิภาพดีขึ้นอย่างมีนัยสำคัญ
อย่างไรก็ตาม ต้นทุนไม่ควรประเมินเพียงแค่จากราคาซื้อเท่านั้น
ชั่วโมงวิศวกรรม เวลาในการติดตั้งและปรับใช้งาน ระบบสายไฟ การแก้ไขปัญหา และการบำรุงรักษา ล้วนมีผลต่อต้นทุนรวมของระบบทั้งหมด
ตัวควบคุมแสงสำหรับระบบเครื่องจักรตรวจสอบด้วยภาพอาจช่วยลดต้นทุนทางอ้อมเหล่านี้ได้ เมื่อการควบคุมแสงมีความซับซ้อน
ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) จึงควรเปรียบเทียบข้อกำหนดรวมทั้งหมดสำหรับการผสานระบบ แทนที่จะเปรียบเทียบเพียงราคาต่อหน่วยของตัวควบคุมกับเอาต์พุต PLC เท่านั้น
ข้อดีของการควบคุมแสงแบบใช้ PLC
การจัดการเครื่องจักรแบบรวมศูนย์
ข้อได้เปรียบหลักประการหนึ่งของการใช้ PLC ควบคุมแสง คือ การจัดการระบบอัตโนมัติแบบรวมศูนย์ PLC สามารถประสานงานการควบคุมแสงร่วมกับสายพานลำเลียง เซ็นเซอร์ แอคทูเอเตอร์ กล้อง และลำดับการตรวจสอบได้
วิธีนี้อาจสะดวกมากเมื่อเครื่องจักรมีสถาปัตยกรรม PLC ที่ซับซ้อนอยู่แล้ว
การกระตุ้นแสงสามารถผสานเข้ากับลำดับการทำงานที่มีอยู่ของเครื่องจักรได้โดยตรง
วิศวกรยังอาจหลีกเลี่ยงการเพิ่มอินเทอร์เฟซการสื่อสารอีกตัวหนึ่งได้ หาก PLC สามารถควบคุมอุปกรณ์ให้แสงที่ต้องการได้โดยตรง
สำหรับเครื่องจักรที่มีความต้องการด้านการให้แสงค่อนข้างง่าย วิธีนี้อาจมีประสิทธิภาพ
นอกจากนี้ยังสามารถทำให้โครงสร้างการควบคุมจัดการได้ง่ายขึ้น เมื่อ PLC ทำหน้าที่เป็นตัวควบคุมหลักของเครื่องจักรทั้งระบบอยู่แล้ว
มีชิ้นส่วนแยกต่างหากน้อยลง
การใช้ PLC ควบคุมระบบไฟพื้นฐานสามารถลดจำนวนชิ้นส่วนฮาร์ดแวร์แยกต่างหากลงได้
อาจมีอุปกรณ์ภายในตู้ควบคุมน้อยลง
การเดินสายไฟอาจถูกทำให้เรียบง่ายขึ้นได้ หากระบบไฟต้องการเพียงสัญญาณเปิด-ปิดแบบตรงไปตรงมา
ทีมงานด้านการบำรุงรักษาอาจให้ความชอบกับสถาปัตยกรรมแบบรวมศูนย์มากกว่าเมื่อทำการวิเคราะห์และแก้ไขปัญหาในระบบที่มีความซับซ้อนต่ำ
วิธีนี้อาจเหมาะสมอย่างยิ่งสำหรับเครื่องตรวจสอบที่มีความซับซ้อนต่ำ
อย่างไรก็ตาม การมีชิ้นส่วนน้อยลงไม่ได้หมายความโดยอัตโนมัติว่าประสิทธิภาพของระบบไฟจะดีขึ้น
หากแอปพลิเคชันด้านวิชันต้องการการควบคุมความสว่างขั้นสูง หรือมีหลายช่องสัญญาณไฟที่ควบคุมแยกจากกัน ตัวควบคุมไฟเฉพาะทางสำหรับระบบเครื่องจักรวิชัน (machine vision light controller) อาจยังคงเป็นทางเลือกที่เหมาะสมกว่า
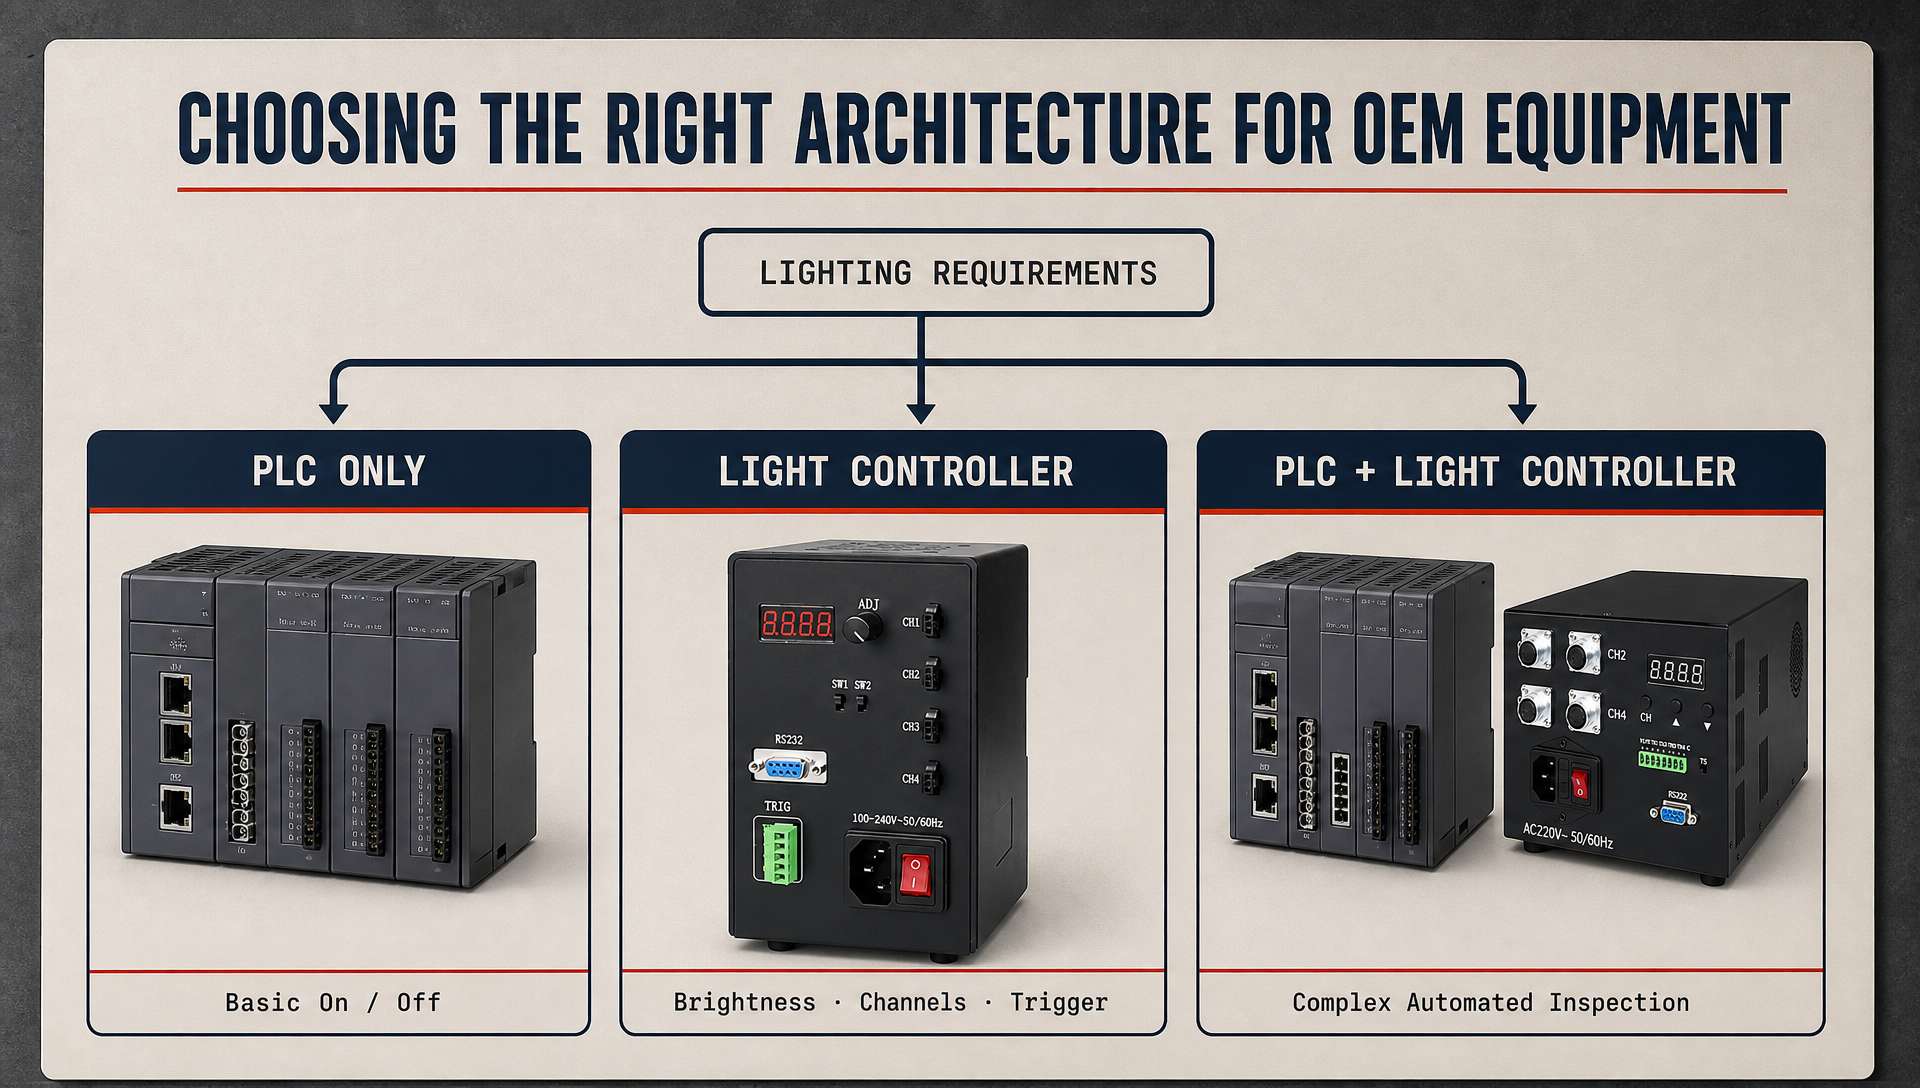
ข้อเสียของการควบคุมระบบไฟด้วย PLC
ฟังก์ชันเฉพาะด้านการให้แสงที่มีข้อจำกัด
PLC มีความยืดหยุ่นสูง แต่ความยืดหยุ่นนั้นไม่ได้หมายความว่าจะเหมาะสมที่สุดสำหรับงานควบคุมแสงทุกประเภท
การควบคุมแสงขั้นสูงอาจต้องใช้โมดูลอะนาล็อกเพิ่มเติม โมดูลการสื่อสาร หรือฮาร์ดแวร์เฉพาะทาง
การปรับระดับความสว่างอาจต้องเขียนโปรแกรมเพิ่มเติมมากกว่าการใช้คอนโทรลเลอร์แบบเฉพาะเจาะจง
เมื่อต้องควบคุมไฟหลายดวงอย่างอิสระต่อกัน โปรแกรม PLC อาจซับซ้อนยิ่งขึ้น
ข้อกำหนดด้านเวลาอาจจำเป็นต้องประสานงานอย่างรอบคอบระหว่างตรรกะของ PLC การเปิดรับแสงของกล้อง และเอาต์พุตของระบบแสง
เมื่อระบบตรวจสอบมีความซับซ้อนยิ่งขึ้น ข้อกำหนดด้านวิศวกรรมเพิ่มเติมเหล่านี้อาจลดความเรียบง่ายของสถาปัตยกรรมที่ใช้ PLC เพียงอย่างเดียว
ในกรณีเช่นนี้ คอนโทรลเลอร์แสงสำหรับเครื่องวิเคราะห์ภาพสามารถทำหน้าที่ควบคุมฟังก์ชันเฉพาะด้านแสง ในขณะที่ PLC มุ่งเน้นไปที่การประสานงานโดยรวมของเครื่องจักร
งานเขียนโปรแกรมและการติดตั้งเพิ่มเติม
การควบคุมระบบไฟจะใช้เวลาทางวิศวกรรมมากน้อยเพียงใด? คำถามนี้มีความสำคัญต่อผู้ผลิตรถยนต์ (OEM)
โซลูชันที่ใช้ PLC อาจต้องให้วิศวกรสร้างลอจิกเพิ่มเติมสำหรับระดับความสว่าง จังหวะเวลา การเลือกช่องสัญญาณ และลำดับการเปิด-ปิดไฟ
ทุกครั้งที่มีการเปลี่ยนแปลงการตั้งค่าระบบไฟ อาจจำเป็นต้องปรับโปรแกรม PLC ให้สอดคล้องกันด้วย
สิ่งนี้อาจสร้างความไม่สะดวกเมื่อเครื่องจักรของผู้ผลิตรถยนต์ (OEM) ถูกปรับแต่งให้เหมาะกับผลิตภัณฑ์หรือกระบวนการตรวจสอบที่แตกต่างกัน
ตัวควบคุมแสงสำหรับระบบภาพถ่ายอุตสาหกรรม (Machine Vision Light Controller) สามารถแยกพารามิเตอร์การให้แสงออกจากการทำงานหลักของเครื่องจักรได้
การแยกนี้ช่วยให้การติดตั้งเริ่มต้น (commissioning) และการปรับแต่งพารามิเตอร์ทำได้ง่ายขึ้น โดยเฉพาะเมื่อต้องปรับเงื่อนไขการให้แสงบ่อยครั้ง
การเปรียบเทียบตัวควบคุมแสงสำหรับระบบภาพถ่ายอุตสาหกรรม (Machine Vision Light Controller) กับ PLC
หน้าที่และการประยุกต์ใช้งาน
ความแตกต่างที่สำคัญที่สุดคือวัตถุประสงค์ในการใช้งาน โดยตัวควบคุมแสงสำหรับระบบภาพถ่ายอุตสาหกรรมมีหน้าที่หลักในการควบคุมการให้แสงสำหรับระบบภาพถ่ายอุตสาหกรรม
ส่วน PLC ถูกออกแบบมาเพื่อประสานงานงานอัตโนมัติในโรงงานโดยรวม
ตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักรเน้นที่การส่งออกแสง ความสว่าง การกระตุ้น และการจัดการช่องสัญญาณ
PLC เน้นที่ตรรกะของเครื่องจักร การเรียงลำดับขั้นตอน เซ็นเซอร์ แอคทูเอเตอร์ และกระบวนการผลิต
ไม่ควรถือว่าส่วนประกอบใดส่วนหนึ่งเป็นตัวแทนแทนอีกส่วนโดยอัตโนมัติ
ในระบบ OEM หลายระบบ สถาปัตยกรรมที่ใช้งานได้จริงที่สุดคือให้ PLC กับตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักรทำหน้าที่เสริมซึ่งกันและกัน
ต้นทุนและความซับซ้อนของระบบ
ต้นทุนขึ้นอยู่กับระดับความซับซ้อนของแอปพลิเคชันเป็นหลัก โซลูชันการควบคุมแสงด้วย PLC เพียงอย่างเดียวอาจมีความคุ้มค่าเมื่อข้อกำหนดด้านแสงมีความเรียบง่าย
ตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักรแบบเฉพาะทางจะมีคุณค่าเพิ่มขึ้นเมื่อจำนวนไฟ จำนวนพารามิเตอร์ความสว่าง และข้อกำหนดด้านการกระตุ้นเพิ่มมากขึ้น
ตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักรมีต้นทุนด้านฮาร์ดแวร์เพิ่มขึ้น แต่อาจลดภาระงานด้านการเขียนโปรแกรมและการติดตั้ง
โซลูชันด้วย PLC อาจลดจำนวนฮาร์ดแวร์ลง แต่จำเป็นต้องใช้โมดูลเพิ่มเติมหรืองานวิศวกรรมเพิ่มเติมเพื่อควบคุมแสงขั้นสูง
ผู้ผลิตรถยนต์ราย Original Equipment Manufacturer (OEM) จึงควรประเมินทั้งต้นทุนฮาร์ดแวร์เริ่มต้นและต้นทุนรวมของการผสานระบบ
ทางเลือกที่ดีที่สุดคือการจัดวางโครงสร้างที่ให้ประสิทธิภาพตามที่ต้องการโดยไม่มีความซับซ้อนเกินความจำเป็น
การเลือกสถาปัตยกรรมที่เหมาะสมสำหรับอุปกรณ์ของผู้ผลิตรถยนต์ราย OEM
เมื่อใดที่ควรใช้ตัวควบคุมแสงสำหรับระบบเครื่องมองเห็น
โดยทั่วไปแล้ว ตัวควบคุมแสงสำหรับระบบเครื่องมองเห็นโดยเฉพาะมีความคุ้มค่าในการพิจารณาใช้งาน เมื่อแสงมีอิทธิพลอย่างมีน้ำหนักต่อคุณภาพของการตรวจสอบ
ตัวควบคุมดังกล่าวอาจมีประโยชน์อย่างยิ่งเมื่อระบบต้องการความสว่างที่ปรับได้ หรือช่องสัญญาณแสงหลายช่องที่ทำงานแยกจากกัน
การให้แสงแบบกระตุ้นด้วยสัญญาณ (triggered illumination) ก็เป็นอีกเหตุผลสำคัญหนึ่งที่ควรพิจารณาใช้ตัวควบคุมเฉพาะ
ไฟสำหรับระบบเครื่องมองเห็นที่มีกำลังสูงอาจต้องใช้ตัวควบคุมที่ออกแบบมาเพื่อรับมือกับข้อกำหนดด้านเอาต์พุตของไฟเหล่านั้น
สำหรับเครื่องจักรของผู้ผลิตรถยนต์ราย OEM ที่ผลิตซ้ำ ๆ และมีการตั้งค่าระบบเครื่องมองเห็นแบบมาตรฐาน การควบคุมแสงแบบเฉพาะจะช่วยให้การติดตั้งและการบำรุงรักษาเป็นไปอย่างสม่ำเสมอ
ช่วงผลิตภัณฑ์ของ HIFLY ประกอบด้วยตัวควบคุมที่ออกแบบมาสำหรับความต้องการจำนวนช่องทางและกำลังไฟที่แตกต่างกัน ซึ่งช่วยให้วิศวกรผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) เลือกการจัดวางระบบให้สอดคล้องกับระบบตรวจสอบจริง
เมื่อใช้ PLC ได้เพียงพอ
PLC อาจเพียงพอในกรณีที่ระบบแสงสว่างต้องการการควบคุมแบบเปิด-ปิดพื้นฐานเท่านั้น
สิ่งนี้อาจใช้ได้กับสถานีตรวจสอบแบบง่าย ที่ระดับความส่องสว่างคงที่ไม่เปลี่ยนแปลง
นอกจากนี้ยังใช้งานได้ดีเมื่อ PLC ที่มีอยู่แล้วมีเอาต์พุตที่เหมาะสม และอุปกรณ์ให้แสงสามารถควบคุมได้โดยตรง
สำหรับการใช้งานที่มีแหล่งกำเนิดแสงเพียงหนึ่งตัว และลำดับการตรวจสอบเรียบง่าย การเพิ่มตัวควบคุมเฉพาะเจาะจงอาจไม่จำเป็น
วิศวกรผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ควรหลีกเลี่ยงการเพิ่มฮาร์ดแวร์เพียงเพราะมีอยู่ในมือ
เป้าหมายคือการสร้างสถาปัตยกรรมที่มีประสิทธิภาพ ซึ่งตอบสนองความต้องการในการตรวจสอบได้อย่างครบถ้วน ขณะเดียวกันก็ควบคุมความซับซ้อนของระบบทั้งหมดให้อยู่ในระดับที่เหมาะสม
เมื่อทั้งสององค์ประกอบทำงานร่วมกัน
ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) จำเป็นต้องเลือกระหว่างตัวควบคุมแสงสำหรับระบบภาพเครื่องจักรกับ PLC หรือไม่? ไม่จำเป็นเสมอไป
ในระบบการตรวจสอบอุตสาหกรรมหลายระบบ การใช้ทั้งสองส่วนประกอบร่วมกันสามารถให้การแบ่งหน้าที่ที่ชัดเจนที่สุด
PLC สามารถจัดการลำดับการทำงานโดยรวมของเครื่องจักร การเคลื่อนที่ของผลิตภัณฑ์ เซ็นเซอร์ และจังหวะเวลาในการตรวจสอบ
ตัวควบคุมแสงสำหรับระบบภาพถ่ายเครื่องจักรสามารถจัดการความสว่าง ช่องทางการให้แสง และการกระตุ้นการส่องสว่าง
สถาปัตยกรรมนี้ทำให้แต่ละส่วนประกอบสามารถมุ่งเน้นไปที่หน้าที่ที่ออกแบบมาให้ปฏิบัติได้อย่างเฉพาะเจาะจง
สำหรับอุปกรณ์ตรวจสอบที่ซับซ้อน การร่วมมือกันแบบนี้สามารถสร้างสมดุลระหว่างการควบคุมอัตโนมัติแบบรวมศูนย์ กับการจัดการระบบแสงที่มีความเชี่ยวชาญเฉพาะ
ตลาด DCS-2C100W-24PS high-power controller เป็นตัวอย่างหนึ่งของตัวควบคุมระบบแสงเฉพาะทาง ซึ่งสามารถพิจารณาใช้งานได้เมื่อแอปพลิเคชันของผู้ผลิตอุปกรณ์ต้นทาง (OEM) ต้องการกำลังแสงสูงขึ้นและฟังก์ชันการควบคุมเฉพาะทาง
การเลือกตัวควบคุมแสงสำหรับระบบภาพถ่ายเครื่องจักรเพื่อการผสานรวมกับผู้ผลิตอุปกรณ์ต้นทาง (OEM)
ข้อกำหนดด้านไฟฟ้าและการควบคุม
ก่อนเลือกตัวควบคุมแสงสำหรับระบบภาพถ่ายเครื่องจักร วิศวกรผู้ผลิตอุปกรณ์ต้นทาง (OEM) ควรยืนยันข้อกำหนดด้านไฟฟ้าของระบบแสงให้แน่ชัดก่อน
แรงดันไฟฟ้า กระแสไฟฟ้า กำลังไฟฟ้าขาออก และจำนวนช่องสัญญาณ ต้องสอดคล้องกับโคมไฟที่เชื่อมต่อ
ควรพิจารณาช่วงการปรับความสว่างที่ต้องการด้วย
วิศวกรควรประเมินข้อกำหนดเกี่ยวกับสัญญาณเริ่มทำงาน (trigger) และอินเทอร์เฟซการสื่อสาร
ไม่ควรละเลยมิติเชิงกลและเงื่อนไขการติดตั้ง
ด้วยการตรวจสอบข้อกำหนดเหล่านี้ก่อนการซื้อ ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) สามารถลดปัญหาความเข้ากันได้ระหว่างการประกอบและการเดินเครื่องระบบ
ข้อกำหนดด้านการรวมระบบและการบำรุงรักษา
การรวมระบบไม่เสร็จสิ้นเพียงแค่ตัวควบคุมสามารถเปิดโคมไฟได้สำเร็จเท่านั้น วิศวกรของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ยังต้องพิจารณาด้วยว่าอุปกรณ์จะถูกกำหนดค่า บำรุงรักษา และอัปเกรดอย่างไร
ช่างเทคนิคสามารถปรับพารามิเตอร์การให้แสงได้อย่างง่ายดายหรือไม่
ตัวควบคุมสามารถเก็บค่าการตั้งค่าที่จำเป็นไว้ได้หรือไม่
การเดินสายไฟมีความเรียบง่ายหรือไม่
ระบบไฟส่องสว่างสามารถขยายได้หรือไม่ หากมีการเปลี่ยนแปลงการตั้งค่าเครื่องจักร?
คำถามเหล่านี้มีความสำคัญเป็นพิเศษสำหรับผู้ผลิตอุปกรณ์ต้นทาง (OEM) ที่ผลิตอุปกรณ์เป็นจำนวนมาก
ตัวควบคุมไฟสำหรับระบบวิชั่นของเครื่องจักรที่ตอบสนองทั้งข้อกำหนดด้านเทคนิคและด้านการบำรุงรักษา สามารถช่วยให้ออกแบบเครื่องจักรได้อย่างแม่นยำและซ้ำได้มากยิ่งขึ้น
สำหรับแอปพลิเคชันแบบหลายช่องสัญญาณ ตัวควบคุมไฟสำหรับระบบวิชั่นของเครื่องจักร DCS3-4C080W สามารถประเมินเพื่อใช้เป็นตัวเลือกเฉพาะสำหรับการควบคุมไฟในแอปพลิเคชันที่ต้องการช่องสัญญาณไฟหลายช่อง
การตัดสินใจขั้นสุดท้ายของผู้ผลิตอุปกรณ์ต้นทาง (OEM)
การประเมินระบบทั้งหมด
ไม่มีคำตอบทั่วไปว่า ตัวควบคุมไฟสำหรับระบบวิชั่นของเครื่องจักร หรือ PLC แบบใดดีกว่ากัน การเลือกที่ถูกต้องขึ้นอยู่กับสถาปัตยกรรมระบบไฟ และระบบอัตโนมัติโดยรวม
หากการควบคุมไฟต้องการเพียงการเปิด-ปิดพื้นฐาน การควบคุมด้วย PLC อาจเพียงพอแล้ว
หากมีการปรับความสว่าง ใช้หลายช่องสัญญาณ การเปิดไฟแบบกระตุ้นด้วยเหตุการณ์ หรือต้องการกำลังขาออกสูงกว่าปกติ การใช้เครื่องควบคุมแสงสำหรับระบบวิเคราะห์ภาพอุตสาหกรรมโดยเฉพาะจะให้ข้อได้เปรียบที่ชัดเจน
หากเครื่องจักรมีความต้องการระบบอัตโนมัติที่ซับซ้อน การใช้อุปกรณ์ทั้งสองชนิดร่วมกันอาจให้โครงสร้างระบบที่เหมาะสมที่สุด
วิศวกรผู้ผลิตอุปกรณ์ต้นทาง (OEM) จึงควรประเมินกล้อง ระบบแสง โปรแกรมเมเบิลโลจิกคอนโทรลเลอร์ (PLC) คอนโทรลเลอร์ ซอฟต์แวร์ และระบบเชิงกลร่วมกัน
เป้าหมายไม่ใช่เพียงลดจำนวนชิ้นส่วนให้น้อยที่สุด แต่คือการสร้างระบบตรวจสอบที่มีเสถียรภาพและบำรุงรักษาได้ง่าย
การสมดุลระหว่างประสิทธิภาพกับต้นทุน
ต้นทุนยังคงเป็นปัจจัยสำคัญในการพัฒนาอุปกรณ์ของผู้ผลิตอุปกรณ์ต้นทาง (OEM) อย่างไรก็ตาม การจัดวางฮาร์ดแวร์ที่ถูกที่สุดไม่จำเป็นต้องเป็นทางออกที่ประหยัดที่สุดเสมอไป
การออกแบบที่ใช้เฉพาะ PLC อาจดูเรียบง่ายในตอนแรก แต่งานเขียนโปรแกรมและการติดตั้งเพิ่มเติมอาจทำให้ต้นทุนวิศวกรรมสูงขึ้น
การใช้เครื่องควบคุมแสงสำหรับระบบวิเคราะห์ภาพอุตสาหกรรมโดยเฉพาะอาจเพิ่มค่าใช้จ่ายด้านฮาร์ดแวร์ แต่ลดความซับซ้อนในการรวมระบบแสง
สมดุลที่เหมาะสมขึ้นอยู่กับปริมาณการผลิต ความซับซ้อนของการตรวจสอบ ความต้องการด้านแสงสว่าง และระดับการปรับแต่งเครื่องจักรที่คาดไว้
สำหรับผู้ผลิตอุปกรณ์ต้นทาง (OEM) ที่ผลิตอุปกรณ์แบบมาตรฐาน การควบคุมแสงสว่างที่ทำซ้ำได้จะช่วยลดความแตกต่างในการติดตั้งระหว่างเครื่องจักรแต่ละเครื่องด้วย
ดังนั้น ตัวควบคุมแสงสำหรับระบบวิชันแมชชีนที่เลือกมาอย่างเหมาะสมจึงสามารถเพิ่มมูลค่าได้มากกว่าต้นทุนของฮาร์ดแวร์โดยตรง
คำถามที่พบบ่อย
PLC สามารถแทนที่ตัวควบคุมแสงสำหรับระบบวิชันแมชชีนได้หรือไม่
PLC สามารถแทนที่ตัวควบคุมแสงสำหรับระบบวิชันแมชชีนได้ในแอปพลิเคชันแสงสว่างแบบง่าย ๆ ที่ต้องการเพียงการเปิด-ปิดพื้นฐานเท่านั้น
อย่างไรก็ตาม PLC อาจจำเป็นต้องใช้โมดูลเพิ่มเติมหรือการเขียนโปรแกรมพิเศษเพื่อรองรับฟังก์ชันแสงสว่างขั้นสูง
การปรับระดับความสว่าง ช่องสัญญาณอิสระหลายช่อง และการกระตุ้นให้เกิดแสงสว่างสามารถทำให้การควบคุมแสงเฉพาะทางมีประโยชน์มากยิ่งขึ้น
ดังนั้น ควรพิจารณาความซับซ้อนของระบบการตรวจสอบก่อนตัดสินใจเลือกสถาปัตยกรรมที่ใช้ PLC เพียงอย่างเดียว
สำหรับเครื่องจักรแบบง่าย ๆ การควบคุมด้วย PLC อาจเพียงพอแล้ว
สำหรับการใช้งานด้านการมองเห็นที่ต้องการประสิทธิภาพสูงขึ้น เครื่องควบคุมแสงสำหรับระบบเครื่องจักรมองเห็นโดยเฉพาะสามารถให้ฟังก์ชันพิเศษเฉพาะทางได้มากกว่า
ข้อได้เปรียบหลักของเครื่องควบคุมแสงสำหรับระบบเครื่องจักรมองเห็นเมื่อเทียบกับ PLC คืออะไร
ข้อได้เปรียบหลักคือการควบคุมแสงอย่างเฉพาะทาง
เครื่องควบคุมแสงสำหรับระบบเครื่องจักรมองเห็นถูกออกแบบมาโดยเฉพาะเพื่อจัดการระบบให้แสงสำหรับระบบเครื่องจักรมองเห็น
มันสามารถให้ฟังก์ชันต่าง ๆ เช่น การปรับระดับความสว่าง การควบคุมหลายช่องสัญญาณ และการกระตุ้น (triggering) ขึ้นอยู่กับรุ่นที่ใช้
PLC ถูกออกแบบมาเพื่อการอัตโนมัติในอุตสาหกรรมโดยรวม ไม่ใช่เฉพาะด้านการควบคุมแสงเท่านั้น
การใช้เครื่องควบคุมเฉพาะทางสามารถลดปริมาณการเขียนโปรแกรมที่เกี่ยวข้องกับระบบแสงลงได้
นอกจากนี้ยังทำให้การกำหนดค่าระบบแสงแยกออกจากตรรกะการควบคุมเครื่องจักรหลักได้ง่ายขึ้น
ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ควรใช้ทั้ง PLC และเครื่องควบคุมแสงสำหรับระบบเครื่องจักรมองเห็นหรือไม่
การใช้ทั้งสองอย่างพร้อมกันอาจเป็นวิธีแก้ปัญหาที่เหมาะสมสำหรับอุปกรณ์ตรวจสอบอัตโนมัติที่มีความซับซ้อนสูง
พีแอลซีสามารถจัดการลำดับการทำงานของเครื่องจักรโดยรวมและระบบอัตโนมัติในการผลิต
ตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักรสามารถจัดการพารามิเตอร์ของแสงและการกำหนดเวลาของการส่องสว่าง
การแบ่งหน้าที่เช่นนี้ทำให้แต่ละส่วนประกอบสามารถปฏิบัติหน้าที่เฉพาะทางของตนเองได้อย่างมีประสิทธิภาพ
นอกจากนี้ยังช่วยลดความซับซ้อนของการบำรุงรักษาระบบและการปรับแต่งพารามิเตอร์ของแสง
สถาปัตยกรรมสุดท้ายควรขึ้นอยู่กับจำนวนของแหล่งกำเนิดแสง ความต้องการในการควบคุม ระดับความซับซ้อนของเครื่องจักร และเป้าหมายในการผสานรวมกับผู้ผลิตอุปกรณ์ดั้งเดิม
ผู้ผลิตอุปกรณ์ดั้งเดิมควรเลือกตัวควบคุมแสงสำหรับระบบวิชั่นของเครื่องจักรอย่างไร
วิศวกรของผู้ผลิตอุปกรณ์ดั้งเดิมควรเริ่มต้นด้วยการตรวจสอบความต้องการด้านแรงดันไฟฟ้า กระแสไฟฟ้า พลังงาน และจำนวนช่องสัญญาณของระบบแสง
จากนั้นจึงประเมินความสามารถในการปรับความสว่าง ฟังก์ชันการกระตุ้น และอินเทอร์เฟซการสื่อสาร
ขนาดภายนอกและความต้องการด้านการจัดการความร้อนก็ควรนำมาพิจารณาด้วย
ตัวควบคุมควรมีความเข้ากันได้กับแหล่งกำเนิดแสงสำหรับระบบวิชั่นของเครื่องจักรและสถาปัตยกรรมระบบอัตโนมัติที่มีอยู่
สาหรับโครงการผู้ผลิตรถยนต์รายใหญ่ วิศวกรควรพิจารณาด้านการบำรุงรักษา ความสม่ำเสมอในการทำงาน และความสามารถในการปรับแต่งเพิ่มเติมด้วย
การเลือกตัวควบคุมแสงสำหรับระบบเครื่องมองเห็นด้วยคอมพิวเตอร์ตามระบบทั้งหมด จะช่วยให้สามารถสร้างโซลูชันการตรวจสอบที่มีเสถียรภาพและมีประสิทธิภาพมากยิ่งขึ้น