EN
Wizja maszynowa w wykrywaniu zanieczyszczeń w cieczach
Wykrywanie zanieczyszczeń ciekłych stanowi podstawowy element kontroli jakości w różnych branżach, gdzie nawet najmniejsze zanieczyszczenia mogą zagrozić bezpieczeństwu produktu, jego funkcjonalności lub zaufaniu konsumentów. Tradycyjne metody inspekcji ręcznej, opierające się na obserwacji ludzkiej, napotykają istotne ograniczenia: są powolne, pracochłonne i podatne na subiektywną ocenę, a ich dokładność pogarsza się z czasem wskutek zmęczenia. W przeciwieństwie do nich, technologia wizyjna stała się innowacyjnym rozwiązaniem, oferującym szybkie, spójne i precyzyjne możliwości wykrywania, które odpowiadają surowym wymaganiom współczesnej produkcji i przetwarzania.
1. Podstawowe zasady
Skuteczność wizji maszynowej w wykrywaniu zanieczyszczeń ciekłych zależy od dwóch powiązanych ze sobą procesów: pozyskiwania obrazu oraz przetwarzania obrazu. Razem te etapy przekształcają surowe dane wizualne w praktyczne informacje. o nas obecność, wielkość oraz rodzaj zanieczyszczenia.
Pobieranie obrazu
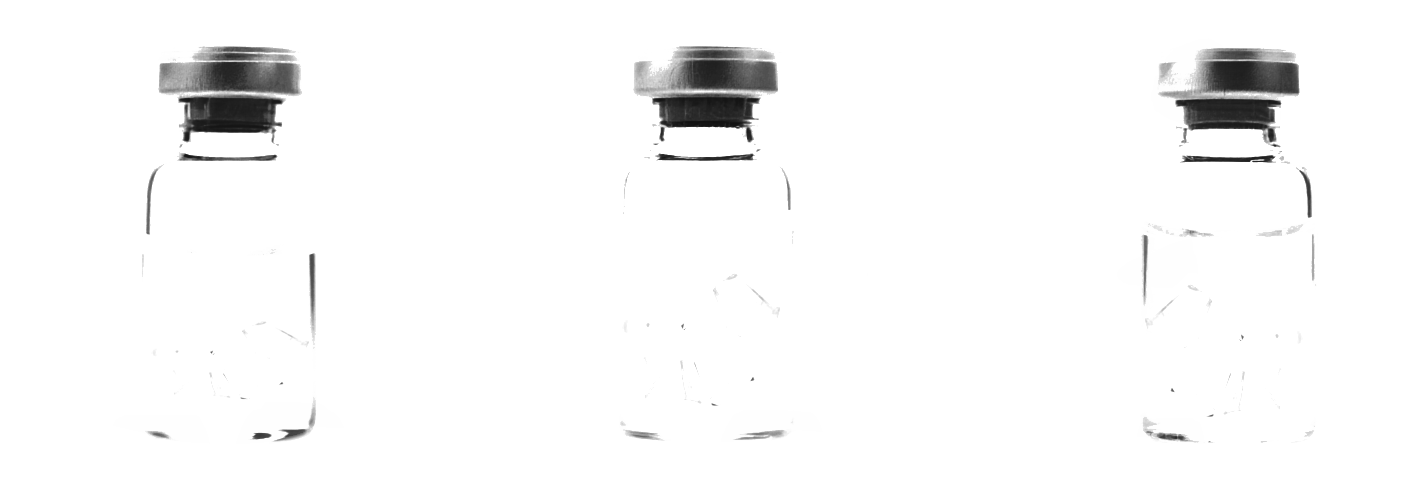
W samym sercu procesu pozyskiwania obrazu leży strategiczne współdziałanie systemów oświetleniowych i urządzeń obrazujących, które są dostosowane do pokonania specyficznych wyzwań związanych z cieczami przezroczystymi lub półprzezroczystymi. Oświetlenie odgrywa kluczową rolę w tworzeniu kontrastu między zanieczyszczeniami a tłem cieczy. Oświetlenie podświetlające, często wykorzystujące diody LED o wysokiej intensywności światła, jest szeroko stosowane w przypadku cieczy przezroczystych: umieszczając źródło światła z tyłu pojemnika z cieczą, zanieczyszczenia, które blokują lub rozpraszają światło, pojawiają się jako wyraźne ciemne plamy na jasnym tle. W przypadku zanieczyszczeń na powierzchni lub ściankach pojemnika preferowane jest oświetlenie boczne, ponieważ rzuca cienie, które uwypuklają nierówności.
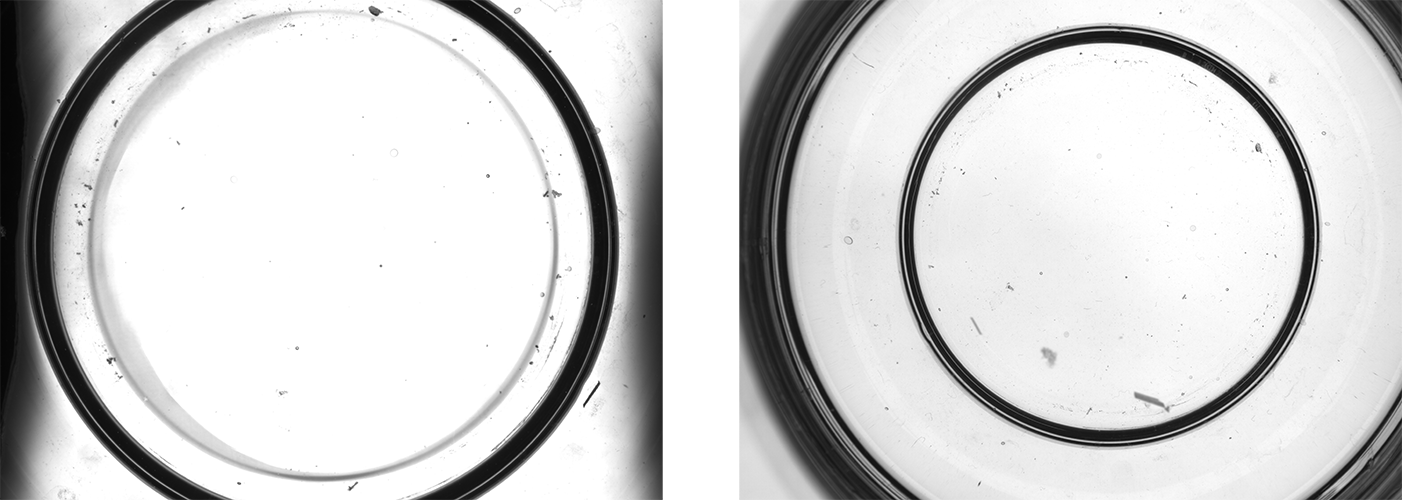
Przetwarzanie obrazu
Gdy obrazy są już pozyskane, algorytmy przetwarzania wyciągają istotne informacje w trzech kluczowych krokach. Wstępne przetwarzanie poprawia jakość obrazu: filtrowanie zmniejsza szumy (np. filtry Gaussa redukują ziarnistość), a regulacja kontrastu (taka jak wyrównywanie histogramu) wzmocnia subtelne różnice między zanieczyszczeniami a cieczą. Następnie segmentacja izoluje zanieczyszczenia od tła. Progowanie, prosta lecz skuteczna technika, klasyfikuje piksele jako „zanieczyszczenie” lub „tło” na podstawie wartości intensywności. W przypadku skomplikowanych scenariuszy – gdzie zanieczyszczenia mieszają się z cieczą – detekcja krawędzi (np. algorytmem Canny'ego) identyfikuje gwałtowne zmiany intensywności, aby wyznaczyć kształty zanieczyszczeń.
2. Aplikacje przemysłowe
Wielofunkcyjność wizji maszynowej uczyniła ją nieodzowną w sektorach, gdzie czystość cieczy jest niepodlegająca kompromisom.
W farmacji stawki są szczególnie wysokie: zanieczyszczenia w produktach do wstrzykiwania, takie jak odłamki szkła z fiolki lub cząstki gumowe z korków, mogą poważnie zaszkodzić pacjentom. Systemy wizyjne zintegrowane z liniami produkcyjnymi sprawdzają każdy element w czasie rzeczywistym, odrzucając zanieczyszczone partie zanim trafią do konsumentów. Zapewnia to nie tylko zgodność z surowymi normami regulacyjnymi, ale także zmniejsza ryzyko kosztownych wycofań produktów oraz szkód wizerunkowych.
Przemysł spożywczy i napojowy polega na systemach wizyjnych do zapewnienia jakości i smaku produktów. Na przykład w produkcji soku systemy wykrywają przypadkowe pestki, skrawki skórki czy obce cząstki, które przetrwały wstępną obróbkę. W browarnictwie identyfikują one grudki drożdży lub osad w piwie, zachowując jego przejrzystość i smak. Dzięki utrzymaniu spójności, systemy te chronią renomę marki i spełniają oczekiwania konsumentów dotyczące bezpieczeństwa.
W sektorze chemicznym, zwłaszcza w zastosowaniach wymagających wysokiej czystości, takich jak chemikalia elektroniczne, wizja maszynowa zapobiega kosztownym wadom. Nawet śladowe zanieczyszczenia w chemikaliach używanych do produkcji półprzewodników mogą zakłócać działanie obwodów. Systemy wizyjne monitorują zbiorniki i rurociągi, zapewniając wcześniejsze wykrywanie zanieczyszczeń, zmniejszenie odpadów i ochronę wrażliwych procesów produkcyjnych.
3. Wyzwania i rozwiązania
Mimo swoich zalet, wizja maszynowa napotyka przeszkody w zastosowaniach rzeczywistych, które są skutecznie rozwiązywane dzięki celowanym innowacjom.
Ciecze lepkie, takie jak soki lub oleje, stanowią szczególne wyzwanie: zanieczyszczenia poruszają się powoli lub przyczepiają do ścianek pojemników, co utrudnia ich identyfikację. Zaawansowane oświetlenie, takie jak światło strukturalne, projektuje wzory na powierzchnię cieczy, a analiza ich zniekształceń ujawnia ukryte zanieczyszczenia. W przypadku bardzo przeźroczystych cieczy, wizja wielospektralna – wykorzystująca długości fal poza zakresem światła widzialnego – poprawia kontrast, wykorzystując unikalne właściwości pochłaniania światła przez zanieczyszczenia.
4. Podsumowanie
Wizja maszynowa zrewolucjonizowała dziedzinę wykrywania zanieczyszczeń ciekłych, oferując dokładne, szybkie i obiektywne metody wykrywania. Wykorzystując zasady pozyskiwania, przetwarzania i analizy obrazów, znalazła szerokie zastosowanie w różnych branżach, w tym w przemyśle farmaceutycznym, spożywczym i chemicznym. Mimo występowania wyzwań takich jak złożone właściwości cieczy, mikroskopijne zanieczyszczenia oraz wymagania związane z produkcją w wysokiej prędkości, rozwiązania takie jak zaawansowane techniki oświetlenia i obrazowania, ulepszone algorytmy przetwarzania obrazów oraz sprzęt o wysokiej wydajności zostały opracowane. Spoglądając w przyszłość, integracja z Internetem Rzeczy (IoT), rozwój bardziej inteligentnych algorytmów oraz miniaturyzacja urządzeń dalej wzmocnią możliwości wizji maszynowej w wykrywaniu zanieczyszczeń ciekłych, co przyczyni się do poprawy jakości produktów, zwiększenia bezpieczeństwa oraz bardziej efektywnych procesów przemysłowych.